

什麼是氫氧化鈉粉體氣力輸送線?設計原理又是什麼?
氫氧化鈉粉體氣力輸送線是一種利用氣力輸送技術,專門用於輸送氫氧化鈉固體粉體的工業設備系統。它通過壓縮空氣或惰性氣體作爲動力,將氫氧化鈉粉體從供料點輸送到指定接收點,實現物料的高效、安全、連續輸送。這種輸送方式特別適用於氫氧化鈉這種具有腐蝕性、易吸溼或粉塵飛揚的固體物料,能夠有效避免傳統輸送方式(如皮帶輸送、鬥式提升機)可能帶來的物料泄漏、粉塵污染及設備磨損問題。
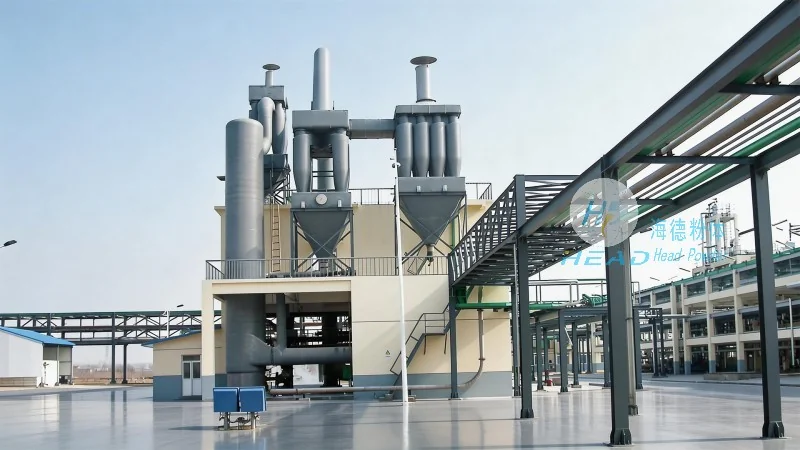
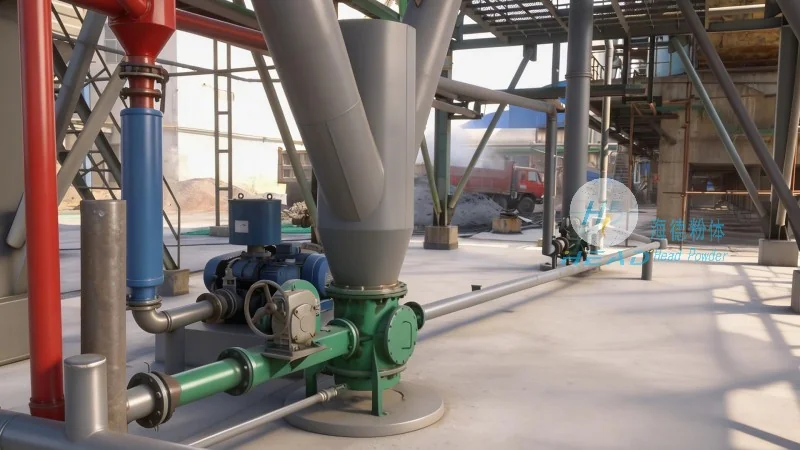
氫氧化鈉粉體氣力輸送線的設計原理
氫氧化鈉粉體氣力輸送線的設計基於流體力學和粉體輸送理論,核心原理是通過氣固兩相流將固體顆粒懸浮在氣流中,隨氣流運動實現輸送。具體來說,系統通過氣源設備(如空壓機)產生高壓氣體,經過過濾、調壓後,與氫氧化鈉粉體在供料裝置(如星型卸料器或螺旋供料機)中混合,形成氣固混合物。混合物在輸送管道中保持懸浮狀態,通過管道的傾斜角度和氣流速度控制,將物料輸送到終點。在接收端,通過氣固分離裝置(如旋風分離器或袋式除塵器)將氫氧化鈉粉體與氣體分離,收集物料並排放氣體。整個過程中,設計需要考慮物料的物理特性(如密度約2.13 g/cm³、粒徑通常在0.1-1 mm之間、流動性中等),輸送距離、輸送量以及系統的壓力損失,通過優化管道直徑(通常爲50-200 mm)、氣流速度(通常爲15-30 m/s)、氣固比(1:5至1:10)等參數,有助於輸送效率和安全。
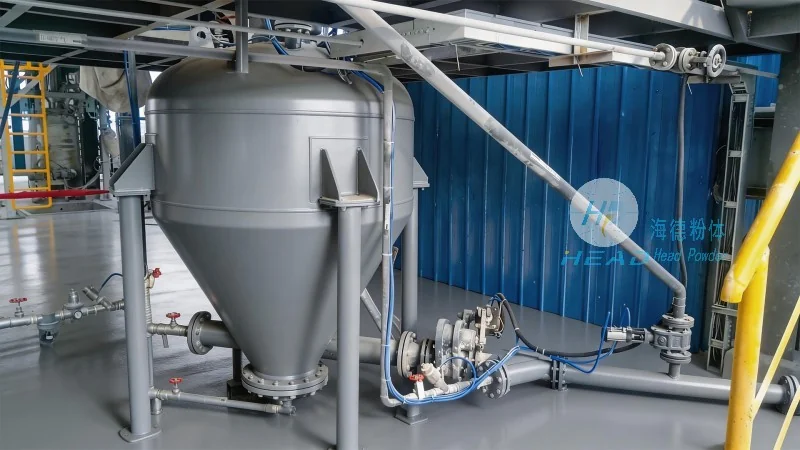
氫氧化鈉氣力輸送系統的核心組成與設備特點
氫氧化鈉氣力輸送系統通常由多個關鍵部分組成,每個部分都針對氫氧化鈉的特性和輸送需求進行優化設計。首先,供料系統是系統的起點,負責將氫氧化鈉粉體均勻地送入氣流中。常用的設備包括螺旋供料機(通過調節轉速控制流量)、星型卸料器(通過旋轉卸料實現定量輸送)或振動給料機(適用於流動性較差的物料),這些設備能夠控制物料的流量,避免堵塞或過快輸送。其次,氣源系統提供輸送所需的動力,通常採用空氣壓縮機(壓力範圍0.5-0.8 MPa),配備油水分離器、空氣過濾器等,有助於氣體的清潔和乾燥,防止氫氧化鈉粉體受潮或污染。輸送管道是系統的主體,通常採用不鏽鋼(304/316材質)或防腐塑料(如PE、PP),以抵抗氫氧化鈉的腐蝕。管道設計需要考慮氣固兩相流的流動特性,合理設置彎頭、三通等管件,減少壓力損失(通常每百米管道壓力損失約100-200 Pa)。此外,控制系統通過傳感器(如壓力傳感器、流量計)和閥門(如調節閥、截止閥)實時監測和調節系統的運行參數,有助於輸送穩定。最後,收料系統在輸送終點完成氣固分離,常用的設備有旋風分離器(分離效率約90%)、袋式除塵器或布袋收塵器(分離效率可達99%以上),將氫氧化鈉粉體收集並儲存,同時排放清潔氣體。整個系統具有自動化程度高、操作簡便、維護成本低的特點,能夠適應不同生產規模(從每小時數噸到上百噸)和輸送距離(從幾十米到數百米)的需求。
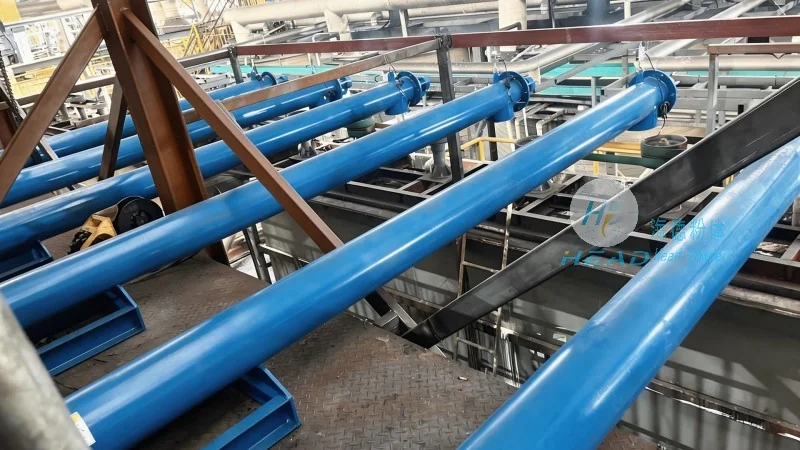
氫氧化鈉氣力輸送線的應用優勢與實際效果
在氫氧化鈉的生產、儲存和運輸過程中,氣力輸送線相比傳統輸送方式具有應用優勢。首先,它能夠實現物料的連續、穩定輸送,提高生產效率,減少人工干預,降低勞動強度。其次,氣力輸送避免了物料的直接接觸和摩擦,有效防止氫氧化鈉粉體對設備的磨損,延長設備使用壽命(如管道和卸料器壽命可延長2-3倍)。更重要的是,系統通過密閉輸送,減少了粉塵飛揚和物料泄漏,改善了工作環境,符合環保要求(如粉塵排放量可減少80%以上)。此外,氣力輸送的靈活性高,可以靈活佈置輸送線路,適應生產線的改造和擴展(如從儲罐到反應釜、從包裝線到倉庫的多種輸送需求)。在實際應用中,氫氧化鈉氣力輸送線能夠將物料從儲罐輸送到反應釜,或從包裝線輸送到倉庫,輸送距離可達數百米,輸送量可達到每小時數噸,滿足大規模生產的需求。許多氫氧化鈉生產企業通過採用氣力輸送系統,實現了生產過程的自動化和智能化,提高了產品質量(如減少結塊和污染),降低了運營成本(如減少設備維護費用和物料損耗)。例如,某化工企業採用海德粉體的氫氧化鈉氣力輸送系統後,輸送效率提高了30%,粉塵排放量減少了75%,設備故障率降低了50%。