
噸包自動投料物料氣力輸送線的工作原理及特點分別是什麼
在工業生產中,粉體物料的輸送與投料效率直接影響生產線的整體運行節奏。噸包自動投料物料氣力輸送線作爲一種高效、智能的物料輸送解決方案,正逐漸成爲衆多企業的首選。它通過氣力輸送技術,實現了從噸包到生產設備的自動化、連續化投料,有所改善了生產效率與操作安全性。本文將深入解析噸包自動投料物料氣力輸送線的工作原理與核心特點,幫助您全面瞭解這一較好設備。
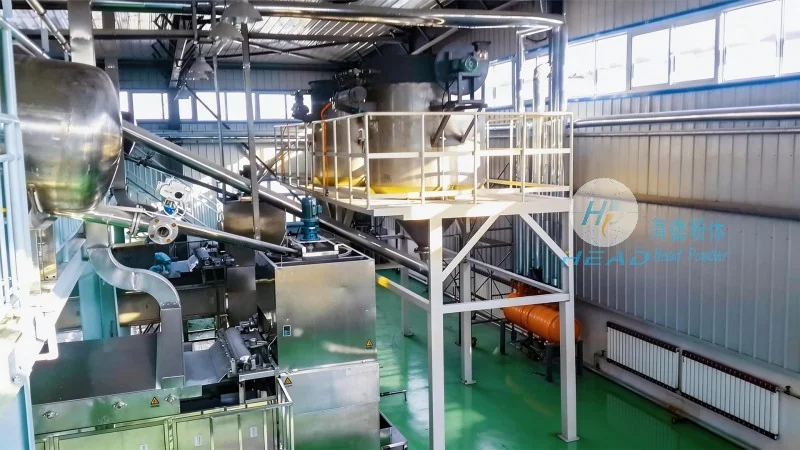
什麼是噸包自動投料物料氣力輸送線?
噸包自動投料物料氣力輸送線,是指利用壓縮空氣或真空作爲動力,將噸包內的粉體物料通過管道系統輸送至生產設備(如反應釜、混合機等)的自動化輸送設備。該系統通常由噸包開包裝置、物料輸送管道、氣源系統、控制終端及投料接口等部分組成,能夠實現從噸包到生產線的“一鍵式”自動投料,避免了人工拆包、稱量等繁瑣工序,有所降低了勞動強度與物料損耗。
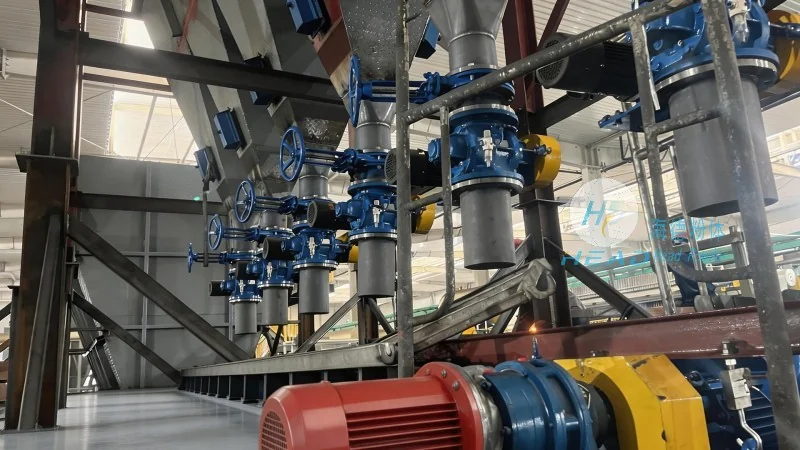
工作原理詳解:從開包到輸送的全流程解析
噸包自動投料物料氣力輸送線的工作原理主要基於氣力輸送的吸送或壓送方式,具體流程可分爲以下幾個關鍵步驟:
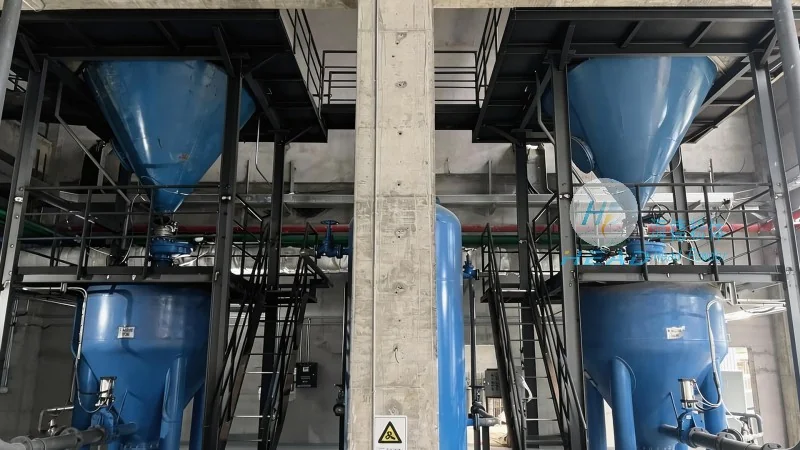
- 噸包開包與物料釋放:系統首先通過機械或氣動裝置打開噸包的密封口,釋放出內部粉體物料。部分專業系統還配備物料預篩分裝置,可去除大顆粒雜質,有助於輸送物料的純度。
- 物料吸入與管道輸送:在開包後,系統啓動真空泵或壓縮空氣系統,形成負壓或正壓環境,將粉體物料吸入輸送管道。輸送過程中,物料與空氣混合形成氣固兩相流,通過管道內的特殊結構(如彎頭、閥門)實現定向輸送。
- 物料分離與投料:物料輸送至終點後,通過旋風分離器或布袋除塵器將物料與空氣分離,分離後的粉體物料被導入生產設備(如反應釜)的投料口,完成自動投料。同時,系統會自動控制投料量,有助於生產過程的較爲準確性。
- 氣源回收與系統復位:輸送完成後,系統會啓動氣源回收裝置,將管道內的殘留空氣排出並回收,隨後自動復位,爲下一次投料做好準備。這一過程實現了系統的循環運行,提高了能源利用效率。
核心特點分析:爲何成爲行業優選
噸包自動投料物料氣力輸送線憑藉其獨特的優勢,在衆多工業領域展現出性能較好的競爭力。以下是該設備的核心特點:
- 高度自動化,提升生產效率:系統可實現從噸包開包、物料輸送到投料的全程自動化,減少了人工干預,縮短了生產週期。例如,在化工生產中,傳統人工投料可能需要數小時,而氣力輸送系統可在短時間內完成多噸物料的輸送,有所提升了生產效率。
較爲準確控制,支持生產質量:通過較好的傳感器與控制系統,氣力輸送線能夠較爲準確控制物料的輸送量與投料速度,避免了人工操作的誤差。這對於對物料純度要求極高的行業(如製藥、食品)尤爲重要,有助於了產品質量的穩定性。 - 環保安全,降低勞動強度:傳統人工拆包易造成粉塵飛揚,存在安全隱患。而氣力輸送系統採用密閉管道輸送,有效防止了粉塵污染,降低了操作人員的勞動強度與職業健康風險。同時,系統配備的防爆裝置與安全閥,進一步提升了設備運行的安全性。
- 適應性強,滿足多樣化需求:噸包自動投料物料氣力輸送線可根據不同物料的特性(如顆粒大小、溼度、流動性)調整輸送參數,適用於多種粉體物料(如化工原料、食品添加劑、藥品等)。此外,系統還支持多噸包同時輸送,滿足大規模生產的需求。
實際應用場景與優勢:案例中的價值體現
在實際生產中,噸包自動投料物料氣力輸送線已廣泛應用於化工、食品、製藥、建材等多個行業。例如,在化工企業中,該系統用於輸送硫酸、碳酸鈣等粉體原料,實現了從倉庫到反應釜的自動化投料,減少了人工接觸有害物料的概率;在食品行業,系統用於輸送麪粉、糖等原料,有助於了食品生產過程的衛生與安全;在製藥行業,系統則用於輸送藥品原料,通過密閉輸送避免了交叉污染,支持了藥品質量。
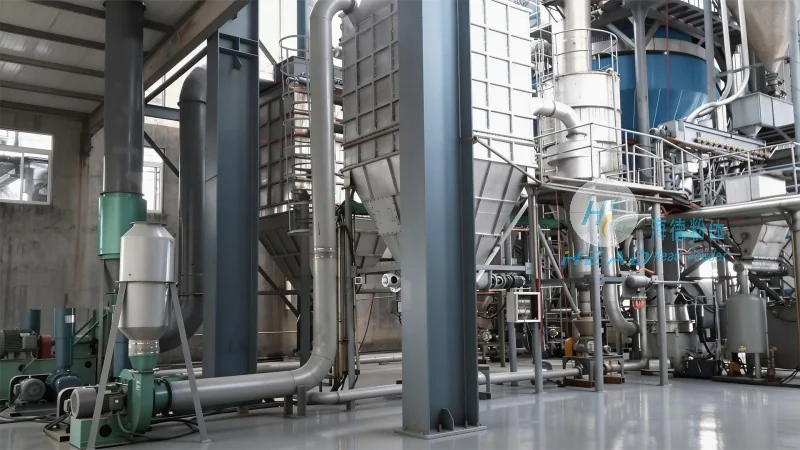
如何選擇合適的氣力輸送系統?
在選擇噸包自動投料物料氣力輸送線時,企業應綜合考慮以下因素:
文章裏的問題,別讓它出現在您的產線上
留下物料與工況,我們給出輸送方案與改造建議。工作日 2 小時內響應,24 小時內給出選型建議。
服務專線156-6277-7102 24小時線上咨詢微信咨詢 回到頂部