

自動稱重配料粉體氣力輸送機的原理及工作場景特點
在工業生產中,粉體物料的輸送與較爲準確配料是提升生產效率、有助於產品質量的關鍵環節。自動稱重配料粉體氣力輸送機作爲一種集自動化、智能化於一體的較好設備,正逐漸成爲各行業粉體處理的核心裝備。它通過將稱重控制與氣力輸送技術穩定結合,實現了物料從稱量、配料到輸送的全程自動化,改善了傳統人工稱重效率低、精度差、勞動強度大等問題。本文將詳細介紹自動稱重配料粉體氣力輸送機的原理、系統組成及在不同工作場景下的應用特點。
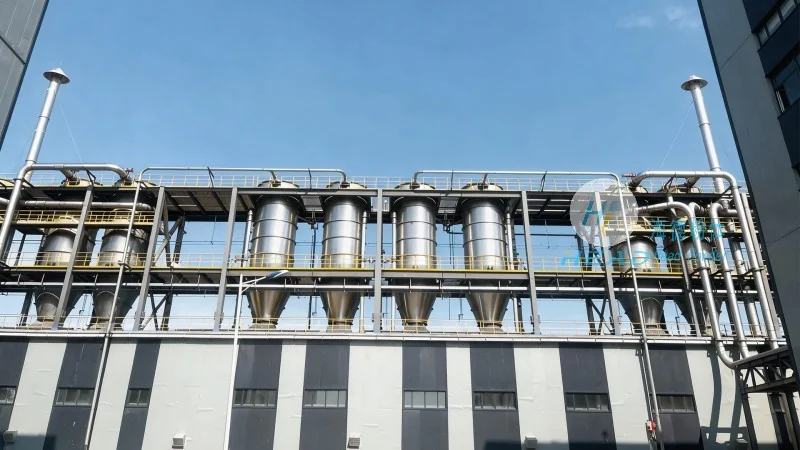
一、自動稱重配料粉體氣力輸送機的工作原理
自動稱重配料粉體氣力輸送機的工作原理基於稱重傳感器實時監測物料重量與控制系統較爲準確控制給料速度的聯動機制。具體流程如下:物料首先從料倉進入給料機(通常爲螺旋給料機或振動給料機),給料機根據預設的配料配方開始輸送物料。安裝在給料機出口或輸送管路中的稱重傳感器,會實時採集物料的重量數據,並將信號傳輸至控制系統。控制系統內置的PID控制算法會根據實際重量與設定重量之間的偏差,自動調整給料機的轉速或振動頻率,從而較爲準確控制物料的輸送量。當達到預設的配料量後,控制系統會發出指令,停止給料機工作,並啓動氣力輸送系統,將已配好的物料輸送到下一工序的收料斗中。整個過程無需人工干預,實現了配料與輸送的自動化、連續化操作。
氣力輸送部分通常採用壓送式或吸送式。壓送式通過空氣壓縮機將壓縮空氣注入輸送管路,利用氣流壓力將物料從發送罐壓送至接收罐;吸送式則通過真空泵在發送罐內形成負壓,將物料吸入輸送管路。兩種方式可根據物料特性、輸送距離及系統壓力要求進行選擇。例如,對於易揚塵、流動性差的粉體物料,吸送式可減少物料與管壁的摩擦,降低粉塵飛揚;而對於需要較高輸送壓力的物料,壓送式則能實現長距離、大流量的輸送。自動稱重配料系統與氣力輸送系統的協同工作,有助於了物料在輸送過程中的穩定性和較爲準確性。
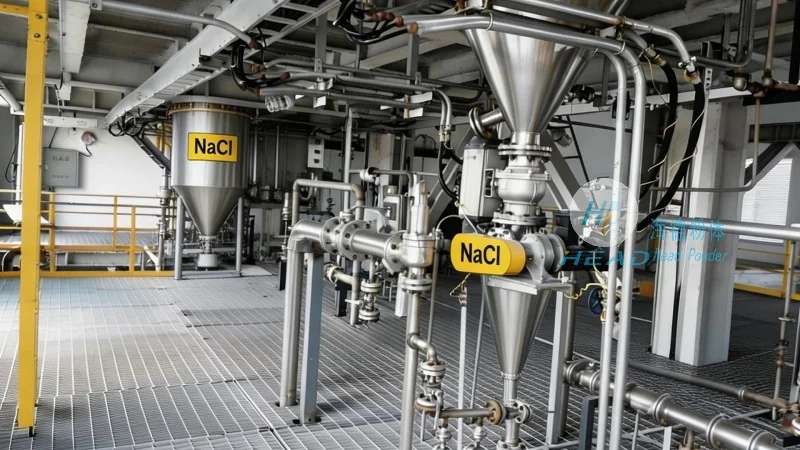
二、自動稱重配料粉體氣力輸送系統的核心組成
自動稱重配料粉體氣力輸送系統通常由多個子系統構成,各部分協同工作,共同完成物料處理任務。主要組成包括:
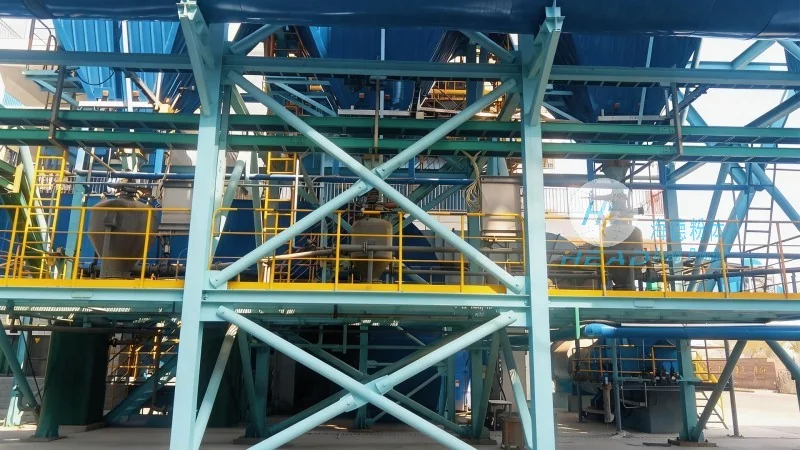
1. 稱重配料子系統:這是系統的核心部分,負責物料的較爲準確稱量與配料。通常包括料倉、給料機、稱重傳感器、稱重儀表及控制模塊。料倉用於儲存待處理的粉體物料,給料機根據控制指令輸送物料;稱重傳感器(如拉力傳感器或稱重模塊)安裝在給料機出口或輸送管路中,實時檢測物料重量,並將信號轉換爲電信號傳輸至控制系統;稱重儀表(如智能稱重控制器)接收傳感器信號,通過PID控制算法計算偏差,並輸出控制信號至給料機,調整給料速度。該子系統通常具備高精度(通常誤差在±0.1%以內)、穩定性能,能夠適應不同物料的特性,如流動性、密度、粘度等。
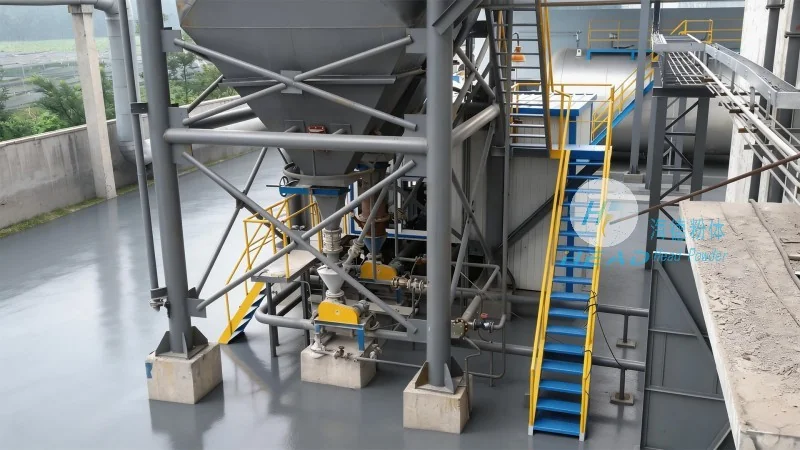
2. 氣力輸送子系統:負責將已配好的物料從配料點輸送到目標位置。主要包括空氣壓縮機(或真空泵)、輸送管路、氣固分離器、收料斗及脈衝閥等。空氣壓縮機提供輸送所需的壓縮空氣(壓送式)或負壓(吸送式),輸送管路通常採用不鏽鋼或塑料材質,根據物料腐蝕性選擇;氣固分離器用於分離物料與空氣,使物料落入收料斗,空氣則通過濾網排出;脈衝閥用於在輸送過程中定期噴射壓縮空氣,防止物料在管路中堵塞。該子系統設計考慮了物料的輸送距離、流量及壓力要求,有助於輸送效率與穩定性。
3. 控制系統:通常採用可編程邏輯控制器(PLC)或分佈式控制系統(DCS),負責整個系統的自動化控制與數據管理。控制系統接收稱重傳感器的信號,根據預設配方計算配料量,控制給料機與氣力輸送系統的啓停;同時,系統還具備數據記錄、報警功能,可實時監控設備運行狀態,記錄配料數據,便於後續質量追溯。部分系統還集成人機界面(HMI),操作人員可通過觸摸屏設置配方參數、查看運行狀態及歷史數據。