

穀氨酸鈉物料輸送設備的運行過程和工作原理
穀氨酸鈉作爲重要的食品添加劑和化工原料,其生產過程中的物料輸送環節對生產效率、產品質量及安全生產至關重要。傳統的輸送方式如皮帶輸送、螺旋輸送等,在處理穀氨酸鈉這類易結塊、粉塵飛揚的物料時,存在效率低、污染環境、易造成物料損失等問題。爲此,海德粉體研發了專業的穀氨酸鈉氣力輸送設備,通過較好的氣力輸送技術,實現物料的快速、安全、環保輸送。
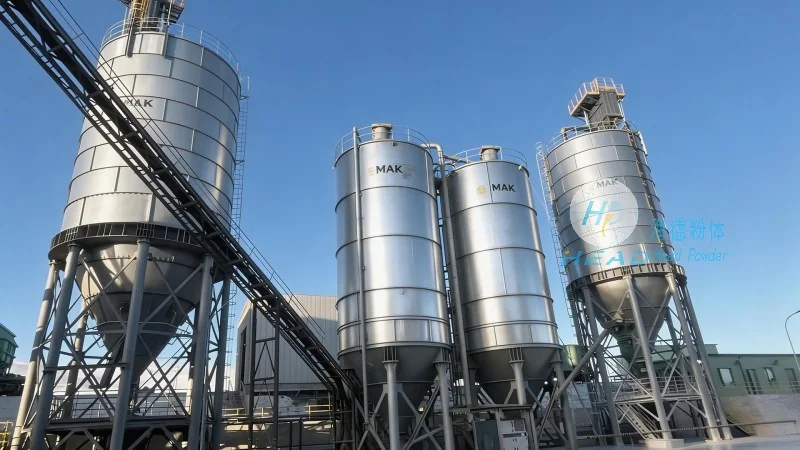
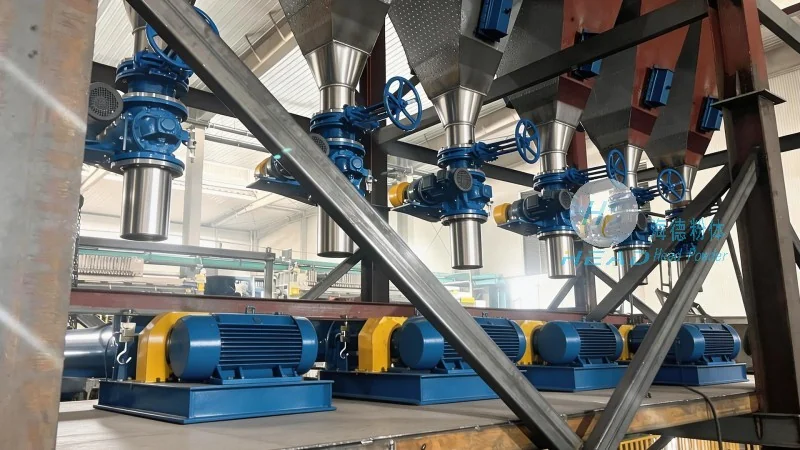
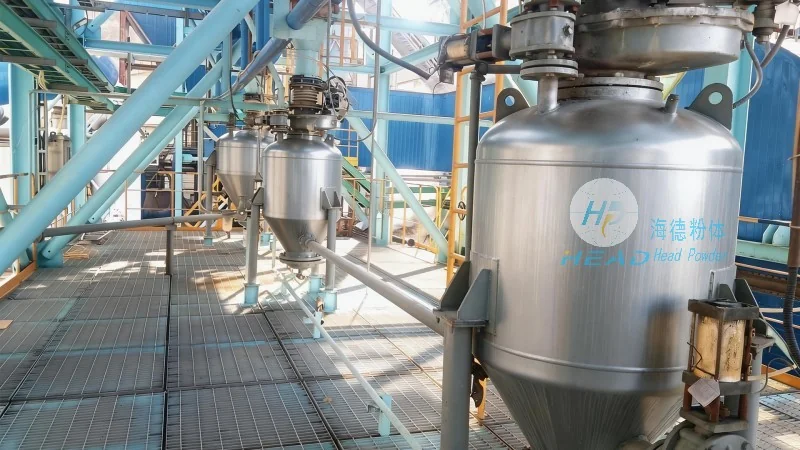
工作原理解析:穀氨酸鈉氣力輸送設備主要採用正壓氣力輸送或負壓氣力輸送技術,根據實際生產需求選擇合適的輸送方式。以正壓氣力輸送爲例,系統通過風機產生高壓氣流,將物料與空氣混合形成氣固兩相流,通過輸料管輸送至目的地。設備的關鍵部件包括供料器、輸料管、分離器、除塵器等。供料器負責將穀氨酸鈉均勻地送入輸料管,輸料管內的高壓氣流使物料隨氣流運動,到達卸料點後,通過分離器將物料與空氣分離,空氣經除塵器處理後排入大氣。負壓氣力輸送則通過真空泵產生負壓,將物料從料斗吸入輸料管,再輸送至卸料點。無論採用哪種方式,設備均針對穀氨酸鈉的顆粒特性(如細顆粒、易流動)進行了優化設計,有助於輸送過程中物料不結塊、不堵塞,同時保持輸送效率。
穀氨酸鈉氣力輸送設備的運行過程可分爲以下幾個關鍵步驟:1. 物料進料:通過供料器將穀氨酸鈉從料倉或儲罐中均勻送入輸料管,供料器通常採用星形閥或螺旋供料器,有助於物料連續、穩定地進入系統。2. 氣流輸送:風機啓動後,產生的高壓氣流(正壓)或負壓氣流(負壓)將物料與空氣混合,形成氣固兩相流,沿輸料管快速輸送。輸送速度根據物料特性和輸送距離調整,通常控制在適宜範圍,避免物料沉積或過度磨損輸料管。3. 卸料與分離:物料到達卸料點後,通過分離器將物料與空氣分離,分離後的物料落入接收容器,空氣則進入除塵器。除塵器採用濾袋或旋風分離器,去除空氣中的粉塵,有助於排放達標。4. 系統控制:設備配備自動化控制系統,可實時監測風壓、風量、物料流量等參數,根據生產需求自動調節,有助於系統正常運行。例如,當物料流量變化時,系統會自動調整風量,保持輸送效率;當出現堵塞或故障時,系統會發出警報並採取相應措施,防止設備損壞或物料損失。
系統優勢與特點:海德粉體開發的穀氨酸鈉氣力輸送系統相比傳統輸送方式,具有多項應用優勢。首先,高效節能:氣力輸送可實現長距離、大流量的物料輸送,減少中間轉運環節,提高生產效率;同時,設備運行能耗較低,比傳統輸送方式節能約20%-30%。其次,環保安全:系統採用封閉式輸送,有效防止穀氨酸鈉粉塵飛揚,減少對環境的污染;同時,設備密封性好,避免物料泄漏,有助於生產環境安全。第三,適應性強:針對穀氨酸鈉的顆粒特性(如細顆粒、易流動),設備進行了優化設計,可處理不同粒度的物料,適應不同生產規模的需求。此外,系統操作簡便,維護成本低,可降低企業的運營成本。
穀氨酸鈉氣力輸送設備廣泛應用於穀氨酸鈉生產企業的物料輸送環節,如從發酵罐到乾燥機的物料輸送、從儲罐到包裝線的物料輸送等。在實際應用中,該設備能夠有所提高生產效率,減少人工操作,降低物料損失。例如,某穀氨酸鈉生產企業採用海德粉體的氣力輸送系統後,物料輸送效率提高了40%,物料損失率降低了25%,同時減少了粉塵污染,改善了生產環境。此外,設備運行穩定,故障率低,維護成本低,爲企業節省了大量運營成本。