

石英砂顆粒物料輸送系統設備的工作原理及特點分別是什麼
石英砂作爲工業生產中的關鍵原料,其顆粒物料的輸送效率與環保性直接影響生產線的整體性能。傳統輸送方式如人工裝卸、皮帶機或螺旋輸送機,往往存在粉塵飛揚、效率低下、勞動強度大等問題,而石英砂顆粒物料輸送系統設備通過較好的氣力輸送技術,爲解決這些問題提供了高效、環保的解決方案。本文將深入解析該設備的工作原理與核心特點,幫助用戶全面瞭解其在石英砂輸送中的應用價值。
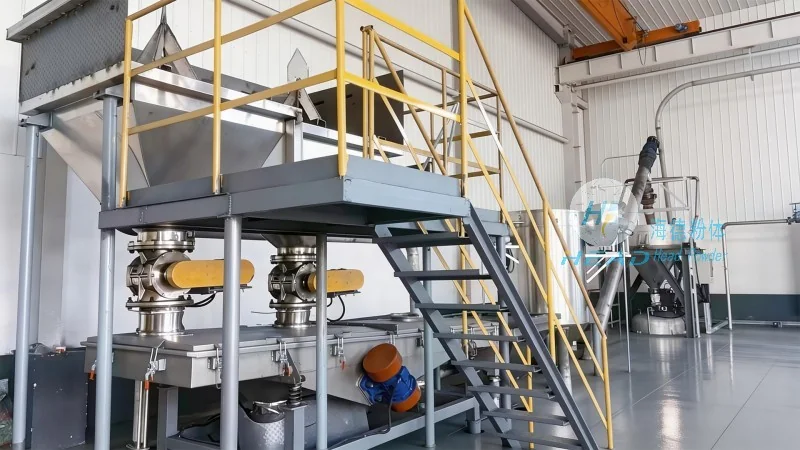
工作原理詳解
石英砂顆粒物料輸送系統設備的工作原理基於氣力輸送技術,通過壓縮空氣或高壓風機產生氣流,將石英砂顆粒與空氣混合形成氣固兩相流,從而實現物料的輸送。具體工作流程可分爲以下幾個關鍵步驟:
供料環節:石英砂通過供料裝置(如螺旋給料機或振動給料機)被均勻送入輸料管,有助於物料連續、穩定地進入輸送系統。供料裝置根據石英砂的流動性調整給料速度,避免堵塞或物料堆積。
加壓輸送:風機或壓縮機提供足夠的壓力,使氣流在輸料管內形成高速氣流(通常風速爲20-30m/s),推動石英砂顆粒隨氣流運動。根據輸送距離(可達數百米甚至更遠)和顆粒大小(如0-5mm的細砂或5-20mm的粗砂),系統可選擇不同的風機型號(如羅茨風機、離心風機),以匹配輸送參數。例如,對於長距離輸送,羅茨風機因其壓力穩定、流量可調的特性,成爲可作爲選擇。
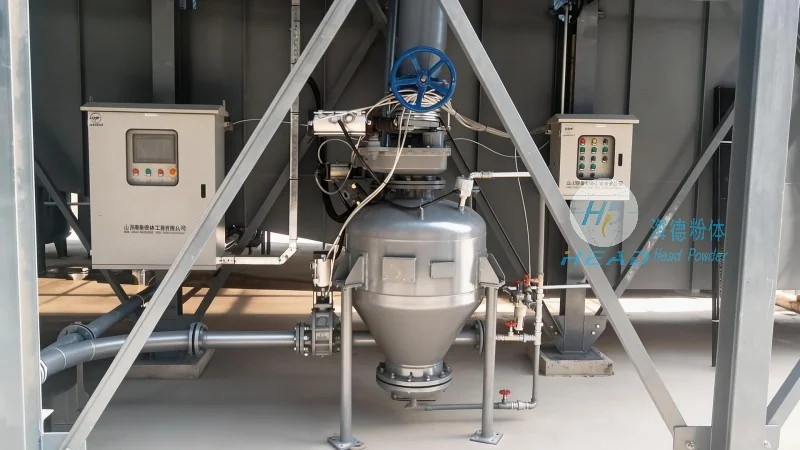
輸送過程:在輸料管內,石英砂顆粒與空氣充分混合,形成穩定的氣固兩相流。此時,顆粒在氣流中保持懸浮狀態,避免了傳統輸送方式中顆粒的堆積或堵塞問題。氣力輸送的“懸浮”特性使得物料輸送更加順暢,尤其適用於細顆粒石英砂,能夠有效防止顆粒沉降。
卸料與分離:當物料輸送至目的地(如儲倉、反應釜或攪拌站)時,通過卸料閥或分離器將石英砂與空氣分離。分離後的空氣通過除塵設備(如布袋除塵器或旋風除塵器)處理,去除其中的粉塵。布袋除塵器通過濾袋過濾空氣中的細小顆粒,除塵效率可達99%以上,有助於排放達標。
循環利用:處理後的空氣可重新進入系統循環使用,降低能耗。系統通過循環風機將處理後的空氣送回輸料管,減少新鮮空氣的消耗,提高系統整體效率。例如,對於輸送100噸/小時的石英砂,循環利用可降低約30%的能耗。
核心特點分析
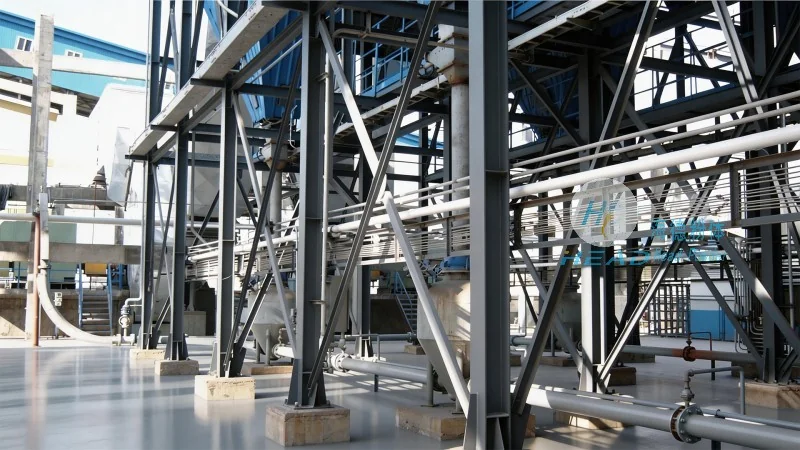
該設備在石英砂顆粒物料輸送中展現出多項主要特點,具體包括:
高效輸送能力:氣力輸送系統可實現長距離、大流量的物料輸送,對於石英砂這類顆粒物料,輸送效率遠高於傳統機械輸送設備。例如,在玻璃製造生產線中,系統可將石英砂從原料倉輸送到熔爐,輸送距離可達200米,流量可達50噸/小時,滿足大規模生產需求。
環保無污染:系統採用密閉輸送方式,有效防止石英砂顆粒在輸送過程中飛揚,避免粉塵對環境及操作人員的危害。與傳統皮帶輸送機相比,氣力輸送系統減少了約90%的粉塵排放,符合現代工業的環保要求,尤其適用於對環境敏感的玻璃、建築等行業。
自動化程度高:設備配備智能控制系統(如PLC控制),可實現自動供料、壓力調節、流量控制、故障報警等功能。通過傳感器監測輸料管內的壓力、流量等參數,系統可自動調整風機轉速或給料速度,有助於輸送過程穩定。例如,當石英砂流量不足時,系統會自動增加給料速度;當壓力過高時,會自動降低風機轉速,避免設備過載。
適應性強:無論是細砂、粗砂還是不同溼度的石英砂,該系統均能適應。通過調整氣流速度、風機參數或輸料管直徑,可靈活應對不同工況下的輸送需求。例如,對於溼度較高的石英砂(如含水量5%),系統可通過增加氣流速度或採用乾燥空氣,避免物料結塊;對於細顆粒石英砂(如0-0.5mm),系統可選用更細的輸料管(如直徑50mm),有助於顆粒懸浮。
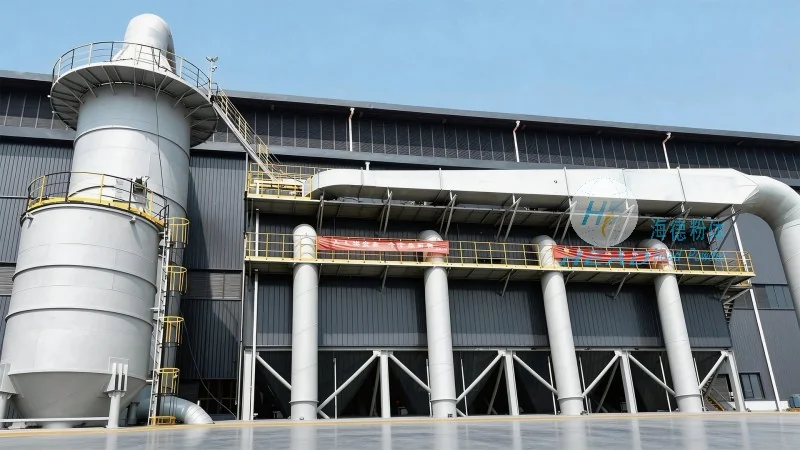
低維護成本:輸料管採用耐磨材料(如不鏽鋼304、塑料PE)製成,內部光滑,減少顆粒摩擦,延長設備使用壽命。風機等核心部件設計合理,維護週期長(如羅茨風機可運行8000小時以上),降低了長期運營成本。例如,系統中的輸料管使用壽命可達3-5年,比傳統螺旋輸送機的1-2年更長;風機維護僅需定期更換潤滑油,無需大修。
實際應用場景
在玻璃製造行業,石英砂是玻璃的主要原料之一,其輸送過程需要避免粉塵污染,有助於原料純度。石英砂顆粒物料輸送系統設備能夠將石英砂從原料倉輸送到玻璃熔爐,全程密閉輸送,保持原料清潔,提高玻璃產品質量。例如,某玻璃廠採用該系統輸送石英砂,輸送距離爲150米,流量爲40噸/小時,輸送過程中粉塵排放量從原來的0.5噸/天降至0.05噸/天,同時生產效率提高了20%。
在建築建材領域,石英砂用於生產混凝土、砂漿等,系統可將砂石從儲料場輸送到攪拌站,實現連續、高效的物料供應。例如,某混凝土攪拌站採用該系統輸送石英砂,輸送距離爲300米,流量爲60噸/小時,相比傳統皮帶輸送機,減少了約50%的物料損耗,提高了攪拌效率。