

豆餅氣力輸送系統技術解析:正壓語負壓輸送模式對比
在豆製品加工行業中,豆餅作爲重要的原料或副產品,其高效、安全的輸送方式直接關係到生產效率與產品質量。氣力輸送技術憑藉其自動化程度高、輸送距離遠、無粉塵飛揚等優勢,已成爲豆餅輸送的主流選擇。然而,不同氣力輸送模式在應用中各有優劣,如何選擇合適的輸送方案成爲企業關注的焦點。本文將深入解析豆餅氣力輸送系統的技術原理,對比正壓與負壓輸送模式的差異,並結合實際應用案例,爲企業提供科學決策參考。
一、豆餅氣力輸送系統技術概述
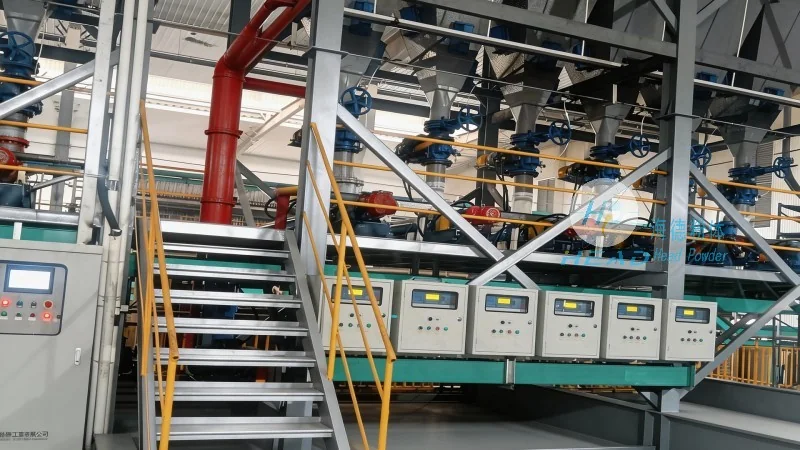
豆餅氣力輸送系統是一種利用氣固兩相流原理,通過壓縮空氣或真空設備將物料(豆餅)與空氣混合後,在管道內輸送的設備。系統通常由供料裝置、風機(或真空泵)、輸送管道、分離器、除塵裝置等組成。根據系統工作壓力的不同,主要分爲正壓氣力輸送和負壓氣力輸送兩種模式。這兩種模式在輸送原理、適用場景、優缺點等方面存在顯著差異,需根據豆餅的特性及生產需求進行合理選擇。
二、正壓氣力輸送模式解析
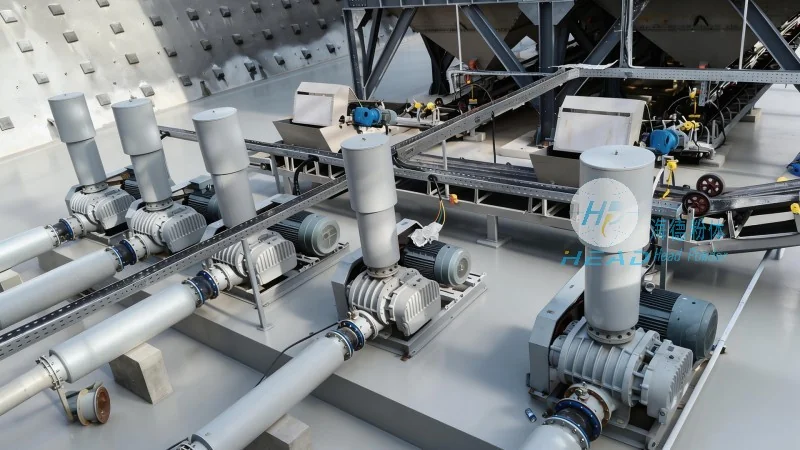
正壓氣力輸送系統通過正壓風機向輸送管道內輸送壓縮空氣,使物料與空氣混合形成氣固兩相流,在正壓環境下將物料從供料點輸送到卸料點。該模式通常採用離心式或羅茨式風機,工作壓力一般在0.5-1.5MPa之間,輸送距離可達數百米甚至更遠。對於豆餅這類顆粒較大、密度較高的物料,正壓輸送能夠提供足夠的動力克服管道阻力,有助於物料穩定輸送。正壓系統的主要特點在於輸送距離長、壓力穩定,適合長距離、大規模的豆餅輸送需求。例如,在大型豆製品加工廠中,從原料倉庫到壓榨車間、乾燥設備等,正壓氣力輸送能夠實現連續、高效的物料傳輸。
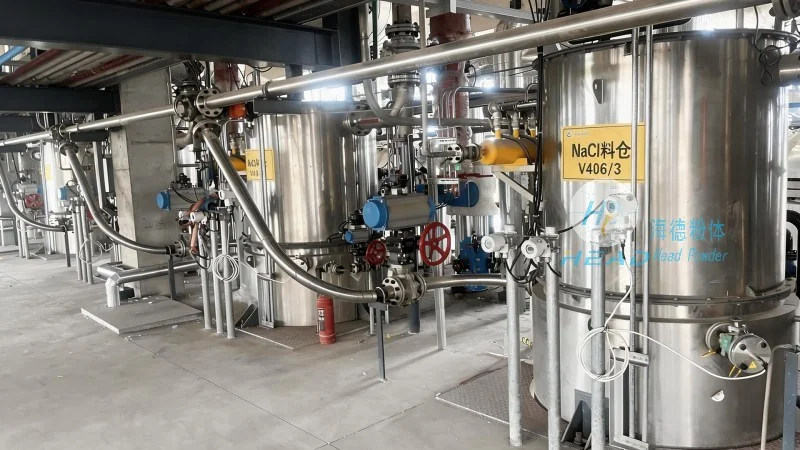
正壓氣力輸送模式的工作流程通常包括:物料通過供料器(如星型閥、螺旋輸送機)進入輸送管道,與從風機吸入的空氣混合後,在管道內高速流動,最終在卸料點通過分離器將物料與空氣分離。分離後的空氣可循環使用或經除塵處理後排放。正壓系統的管道通常採用不鏽鋼或塑料材質,以適應豆餅的腐蝕性及磨損性。然而,正壓輸送也存在通常的侷限性,如對管道的磨損較大,長期運行可能需要更換管道;同時,能耗較高,風機功率較大,運行成本相對較高。此外,正壓系統對物料含水率有通常要求,過高的溼度可能導致物料結塊,影響輸送效果。
三、負壓氣力輸送模式解析
負壓氣力輸送系統則通過負壓風機在管道末端抽氣,形成負壓環境,使物料被吸入管道內,隨空氣流至卸料點。該模式通常採用羅茨式或水環式真空泵,工作真空度一般在-0.5至-1.0MPa之間,輸送距離一般不超過200米,適合短距離或局部區域的物料輸送。對於豆餅這類易碎、溼度較高的物料,負壓輸送能夠減少物料與管道的摩擦,避免顆粒破碎,同時避免粉塵飛揚,對環境友好。負壓系統的主要特點在於對物料磨損小、輸送環境清潔,適合對物料品質要求較高的豆製品加工環節,如從壓榨機到包裝線的短距離輸送。
負壓氣力輸送模式的工作流程爲:物料通過供料器進入輸送管道,在負壓作用下被吸入管道,與空氣混合後輸送至卸料點。分離器同樣用於分離物料與空氣,空氣經除塵後排放。負壓系統的管道通常採用塑料或金屬軟管,以適應負壓環境下的伸縮性。與正壓系統相比,負壓輸送的能耗較低,但輸送距離有限,且對管道密封性要求較高,否則易導致空氣泄漏,影響輸送效率。此外,負壓系統在輸送溼度較高的豆餅時,容易在管道內壁形成結露,導致物料粘附,影響後續輸送。
四、正壓與負壓輸送模式的對比分析
正壓與負壓氣力輸送模式在豆餅輸送中各有側重,企業需根據具體需求選擇合適的方案。正壓模式適用於長距離、大規模的豆餅輸送,能夠滿足生產線的連續運行需求,提高生產效率;而負壓模式則適用於短距離、對物料品質要求高的環節,減少物料破損,保持產品清潔。從技術參數來看,正壓系統的壓力較高,輸送距離遠,但能耗和磨損較大;負壓系統的真空度較低,輸送距離近,但能耗低、磨損小。從應用場景來看,正壓模式適合顆粒較大、密度高的豆餅,負壓模式適合顆粒較小、溼度高的豆餅。在實際應用中,部分企業也會採用複合式氣力輸送系統,結合正壓與負壓的優勢,實現不同區域的物料輸送,提高系統靈活性。
五、海德粉體豆餅氣力輸送解決方案
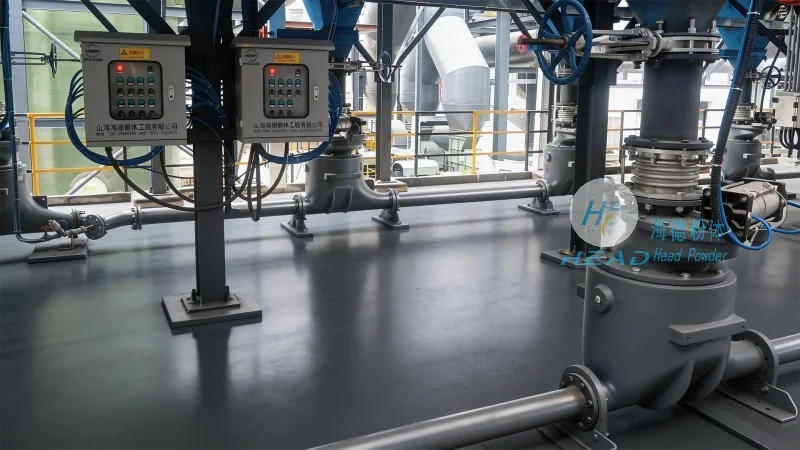
山東海德粉體工程有限公司作爲專業的粉體輸送設備製造商,針對豆餅氣力輸送的需求,提供了定製化的解決方案。公司結合正壓與負壓輸送模式的優勢,根據客戶的生產規模、輸送距離、物料特性等因素,設計高效、可靠的氣力輸送系統。例如,對於需要長距離輸送豆餅的加工廠,海德粉體推薦採用正壓氣力輸送系統,配備良好性能離心風機和耐磨管道,有助於輸送距離可達300米以上,同時降低能耗;對於短距離輸送或對環境要求高的環節,則採用負壓氣力輸送系統,減少物料破損,保持輸送環境清潔。海德粉體的技術人員會根據客戶的具體需求,進行現場勘查,提供專業的技術方案,包括風機選型、管道佈局、分離器設計等,有助於系統運行穩定、高效。此外,公司還提供完善的售後服務,包括設備安裝、調試、維護等,爲客戶解決後顧之憂。
六、實際應用案例分享
某大型豆製品加工企業採用海德粉體的正壓氣力輸送系統,將豆餅從原料倉庫輸送到壓榨車間,輸送距離爲200米,物料輸送量約爲每小時10噸。系統運行後,企業實現了物料輸送的自動化,減少了人工搬運的勞動強度,同時提高了輸送效率,生產效率提升了約30%。系統運行穩定,管道磨損小,維護成本低,企業對海德粉體的產品和服務給予了高度評價。另一家小型豆製品加工廠則採用了海德粉體的負壓氣力輸送系統,將壓榨後的豆餅輸送到包裝線,輸送距離爲50米,物料輸送量爲每小時2噸。負壓系統有效減少了豆餅的破碎率,保持了產品品質,同時避免了粉塵飛揚,改善了車間環境。通過海德粉體的解決方案,該企業成功解決了傳統輸送方式中物料破損、環境污染等問題,提升了產品競爭力。
七、總結與聯繫方式
豆餅氣力輸送系統的選擇需綜合考慮物料特性、輸送距離、生產需求等因素,正壓與負壓模式各有優劣。山東海德粉體工程有限公司憑藉專業的技術團隊和豐富的實踐經驗,爲豆製品加工企業提供定製化的氣力輸送解決方案,助力企業提升生產效率、降低運營成本。如果您在豆餅輸送方面遇到技術難題,或需要專業的氣力輸送系統解決方案,歡迎聯繫海德粉體的張經理,電話:15662777102,地址:山東濟南。我們將爲您提供專業的技術支持和完善的售後服務,共同推動豆製品加工行業的智能化發展。