

藥品氣力輸送技術:負壓與正壓氣力輸送深度解析與應用
在藥品生產過程中,物料輸送的效率與安全性直接關係到產品質量與生產合規性。氣力輸送技術作爲現代製藥行業的關鍵輸送手段,通過空氣動力實現粉體物料的密閉、無塵輸送,已成爲提升生產效率、支持潔淨環境的重要選擇。其中,負壓與正壓氣力輸送作爲兩種主流技術,各自具備獨特的優勢與應用場景,深刻影響着藥品生產線的整體佈局與運行效果。本文將深入解析負壓與正壓氣力輸送的核心原理、技術特點及實際應用,並介紹山東海德粉體工程有限公司(簡稱“海德粉體”)在藥品氣力輸送領域的專業解決方案。
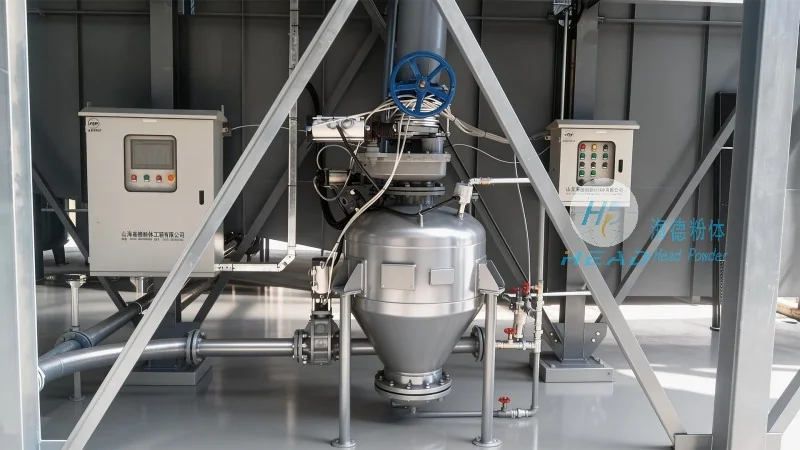
負壓氣力輸送:密閉收集與污染控制的關鍵技術
負壓氣力輸送技術通過真空泵或風機產生負壓環境,利用大氣壓差將物料從多個收集點吸入輸送管道,最終輸送到指定位置。其工作原理基於“吸送”機制,即通過降低輸送管道內的壓力,使外界大氣壓將物料壓入管道內。負壓系統通常包含吸料頭、輸送管道、分離器、除塵器及真空泵等核心部件。吸料頭的設計需考慮物料特性,如粉體流動性、密度及易碎性,通常採用軟管或剛性管連接,有助於與收集設備(如反應釜、乾燥機、篩分機等)的密封連接,避免粉塵泄漏。輸送過程中,負壓系統通過控制真空度(通常爲-0.5至-1.0bar),實現物料的穩定輸送。分離器是負壓系統的關鍵設備,用於將輸送空氣與物料分離,通常採用旋風分離或袋式除塵方式,有助於輸送空氣的潔淨度,避免粉塵污染環境。負壓氣力輸送的主要特點在於密閉性與污染控制,適用於需要避免交叉污染的藥品生產環節,如原料藥、中間體的收集與輸送。例如,在製藥企業的原料藥生產中,負壓系統可從多個反應釜中收集乾燥後的粉末,通過密閉管道輸送至儲存罐,整個過程無粉塵外泄,符合GMP(藥品生產質量管理規範)對潔淨環境的要求。
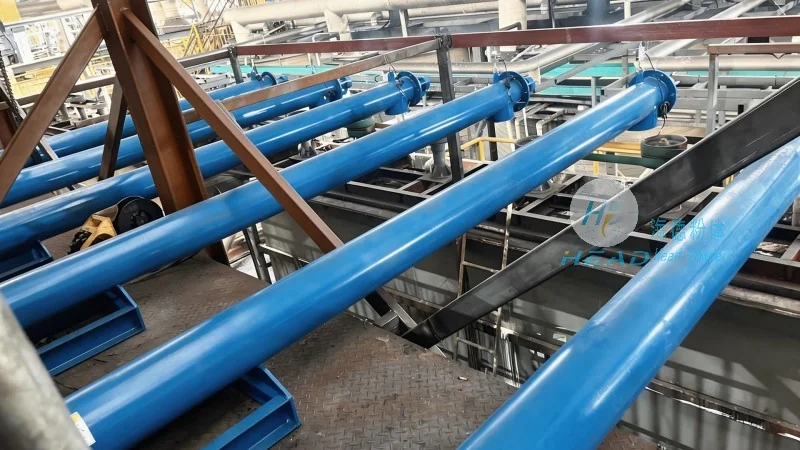
正壓氣力輸送:定向輸送與靈活分配的優勢
正壓氣力輸送技術則通過壓縮空氣將物料從輸送點壓入管道,利用空氣壓力推動物料向前運動。其工作原理基於“壓送”機制,即通過提高輸送管道內的壓力,使物料在壓力作用下被輸送至目的地。正壓系統通常由壓縮空氣源、輸送管道、輸送閥、分離器及卸料裝置等組成。壓縮空氣源通常爲空壓機,提供穩定的壓力(通常爲0.5至1.0bar),有助於物料在輸送過程中不發生堵塞。輸送管道的設計需考慮物料的流動特性,如粉體的休止角、粘附性,通常採用耐磨、耐腐蝕的材料(如不鏽鋼、塑料),並設置必要的彎頭、三通等連接件,以適應複雜的輸送路徑。正壓系統的關鍵在於定向輸送與靈活分配,即通過分支管道將物料輸送到多個目的地,如包裝機、分揀設備或儲存罐。分離器的作用同樣重要,用於將物料與輸送空氣分離,通常採用旋風分離或過濾方式,有助於卸料端的物料純淨。正壓氣力輸送的優勢在於輸送距離長、輸送效率高,適用於需要將物料從集中點輸送至多個分散點的場景。例如,在藥品生產線的成品包裝環節,正壓系統可將包裝好的藥品粉末從生產車間輸送到倉庫或分揀中心,實現自動化、連續化的輸送,提高生產效率。
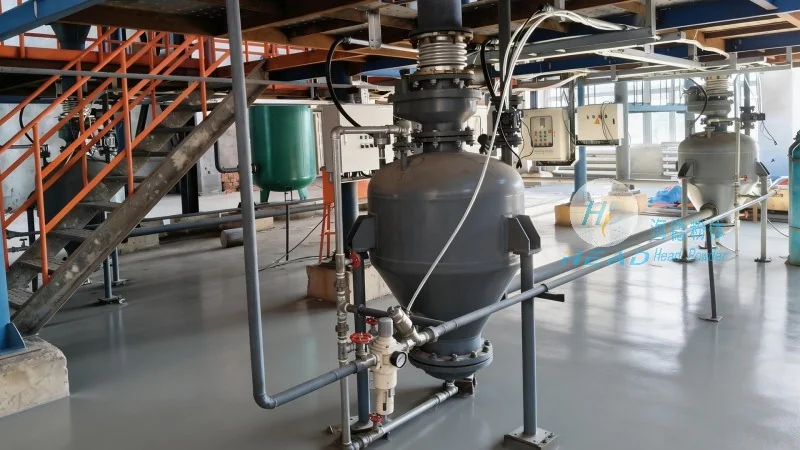
負壓與正壓氣力輸送的對比:適用場景與優勢差異
負壓與正壓氣力輸送在原理、應用及優勢上存在顯著差異,選擇哪種技術需根據具體生產需求判斷。負壓系統主要用於物料收集,適用於從多個分散點收集物料,如原料藥生產中的反應釜、乾燥機等設備,特點是密閉性好,能有效避免粉塵泄漏,適合對潔淨度要求高的藥品生產環節。正壓系統主要用於物料輸送,適用於從集中點向多個分散點輸送物料,如成品包裝、分揀等環節,特點是輸送距離長、效率高,能實現自動化連續輸送。在實際應用中,兩者常結合使用,形成完整的氣力輸送系統。例如,製藥企業可採用負壓系統收集原料藥,再通過正壓系統將成品輸送到包裝線,實現從原料到成品的全程密閉輸送。此外,負壓系統對物料的適應性更強,可處理流動性較差的粉體(如易結塊的原料),而正壓系統則更適合處理流動性較好的粉體(如成品藥品)。在污染控制方面,負壓系統通過負壓環境實現“負壓隔離”,防止粉塵外泄,而正壓系統則通過壓縮空氣的壓力實現“正壓隔離”,防止外部空氣進入,兩者均能有效支持藥品生產的潔淨環境。