

電石渣物料氣力輸送的原理及工作場景特點
電石渣作爲電石法生產乙炔過程中產生的工業固廢,其處理與輸送一直是環保與資源化利用的關鍵環節。傳統輸送方式如皮帶輸送機、泵送等,在處理電石渣這類細粉狀、含水率較高且易揚塵的物料時,常面臨設備磨損加劇、輸送效率低下、環境污染等問題。而氣力輸送技術,憑藉其獨特的氣流驅動機制,爲電石渣的輸送提供了高效、環保的解決方案。本文將深入解析電石渣物料氣力輸送的原理、工作場景特點及系統優勢,幫助用戶全面瞭解這一技術在實際生產中的應用價值。
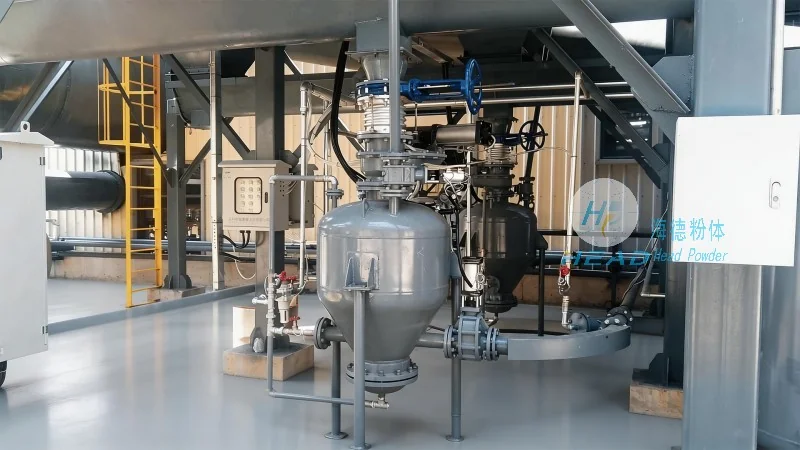
電石渣物料特性與氣力輸送的適配性分析
電石渣的主要成分爲氧化鈣(CaO)、氧化鎂(MgO)及少量未反應的碳化鈣(CaC₂),通常呈細粉狀,顆粒直徑多在0.1-1mm之間,部分顆粒因含水率較高而具有粘性。這種物料的特性對輸送設備提出了特殊要求:一方面,細顆粒易產生粉塵,導致環境污染;另一方面,粘性顆粒可能導致管道堵塞,影響輸送穩定性。傳統機械輸送設備在處理此類物料時,常因摩擦、磨損導致設備壽命縮短,且維護成本高。相比之下,氣力輸送系統通過氣流將物料懸浮並輸送,能夠有效避免顆粒與設備直接接觸,減少磨損;同時,氣流對物料的分散作用,降低了粉塵飛揚的風險,符合環保要求。此外,氣力輸送系統可根據物料特性靈活調整氣流速度、壓力等參數,有助於物料在管道內穩定輸送,適應電石渣的顆粒分佈和含水率變化。
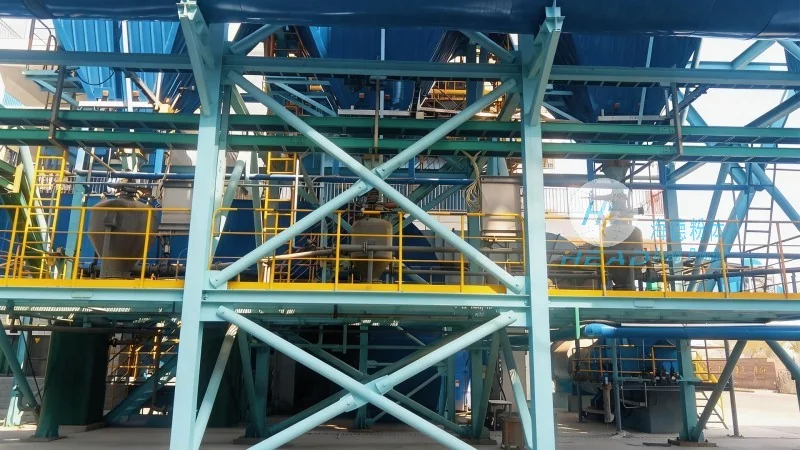
氣力輸送系統的工作原理:氣流驅動與物料輸送的動態平衡
氣力輸送系統的工作原理基於流體力學中的懸浮輸送理論,通過風機產生的高壓或低壓氣流,將電石渣物料從供料點吸入輸送管道,並在管道內形成穩定的氣固兩相流。系統通常由供料裝置、輸送管道、分離設備、收料裝置及控制系統組成。具體來說,當風機啓動後,管道內形成通常壓力的氣流,物料通過供料斗進入管道,在氣流作用下被懸浮並隨氣流一同運動。輸送過程中,氣流速度需保持在物料顆粒的懸浮速度以上,有助於顆粒不沉降。到達終點後,氣流通過分離器將物料與空氣分離,物料落入收料斗,空氣則通過除塵設備處理後排放。對於電石渣這類細粉狀物料,常採用正壓氣力輸送系統,通過高壓風機將物料從起點壓送到終點,系統密封性好,能有效控制粉塵外泄。負壓系統則適用於需要從多個點收集物料的情況,但電石渣輸送中正壓系統更爲常見,因其壓力穩定,輸送距離更長,且設備維護更簡便。
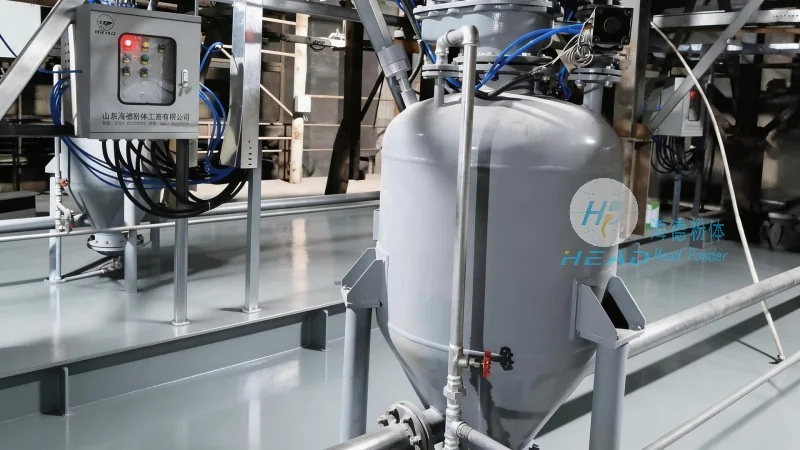
典型工作場景:電石渣處理廠的物料輸送需求
在實際工業場景中,電石渣氣力輸送系統廣泛應用於多個環節,具體場景包括:1. 反應池到堆場:電石渣從生產反應池排出後,通過氣力輸送系統直接輸送至堆場,避免人工搬運,減少揚塵污染,同時提高輸送效率。2. 堆場到綜合利用設施:已堆存的電石渣通過氣力輸送系統輸送至處理設備(如制磚、制水泥),實現資源化利用。3. 多點收集與集中輸送:在大型電石渣處理廠,多個反應池或處理點產生的電石渣通過氣力輸送系統集中收集,再輸送至堆場或處理設施,優化物流流程。4. 處理設施內部輸送:在電石渣制磚、制水泥等綜合利用過程中,原料電石渣需要從堆場輸送至生產設備,氣力輸送系統能夠實現長距離、大容量的輸送,滿足生產連續性需求。不同場景下,氣力輸送系統的配置可能存在差異,例如輸送距離較遠時,可能需要增加中間加壓站或調整風機參數,但總體上均能有助於物料穩定輸送。
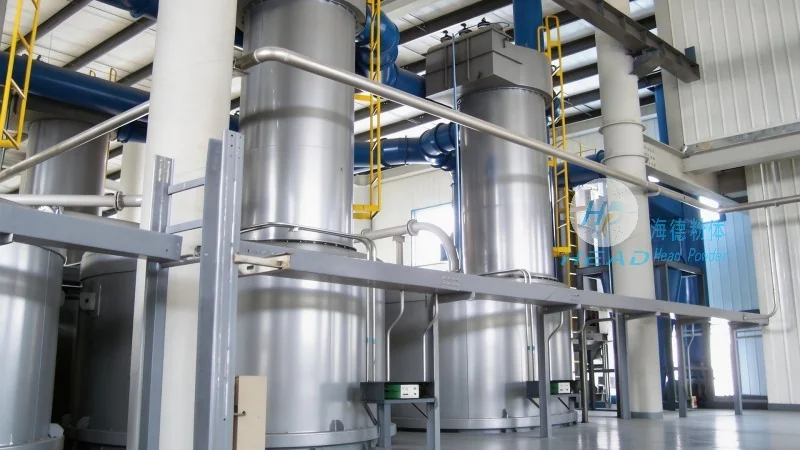
系統優勢:環保、高效、靈活的輸送方式
與傳統的皮帶輸送機、泵送等設備相比,電石渣氣力輸送系統具有應用優勢:1. 環保性:系統採用密封輸送,有效控制粉塵飛揚,減少對環境的污染,符合國家環保法規要求。2. 高效性:氣力輸送可實現連續、大容量的物料輸送,輸送速度可達10-30m/s,遠高於機械輸送設備的速度,提高生產效率。3. 靈活性:系統可根據生產需求調整輸送量、輸送距離,適應不同工況變化,且可輸送至多個終點,滿足多點收集或分散輸送的需求。4. 低維護成本:由於物料與設備無直接接觸,管道磨損小,設備壽命長,維護週期長,降低了長期運營成本。5. 自動化控制:現代氣力輸送系統配備PLC控制系統,可實現自動啓停、流量調節、故障報警等功能,提高生產安全性。這些優勢使得氣力輸送系統成爲電石渣處理廠的可作爲選擇,不僅解決了傳統輸送方式的痛點,還推動了電石渣的資源化利用進程。