

聚乙烯粉物料輸送設備的運行過程和工作原理
聚乙烯粉作爲塑料工業的核心原料,其高效、安全的輸送對生產效率與產品質量至關重要。傳統輸送方式往往存在粉塵飛揚、污染環境、效率低下等問題,而現代氣力輸送設備通過較好技術解決了這些痛點,成爲行業主流選擇。海德粉體作爲專業製造商,其聚乙烯粉氣力輸送系統憑藉成熟的技術與可靠性能,爲用戶提供了理想的解決方案。
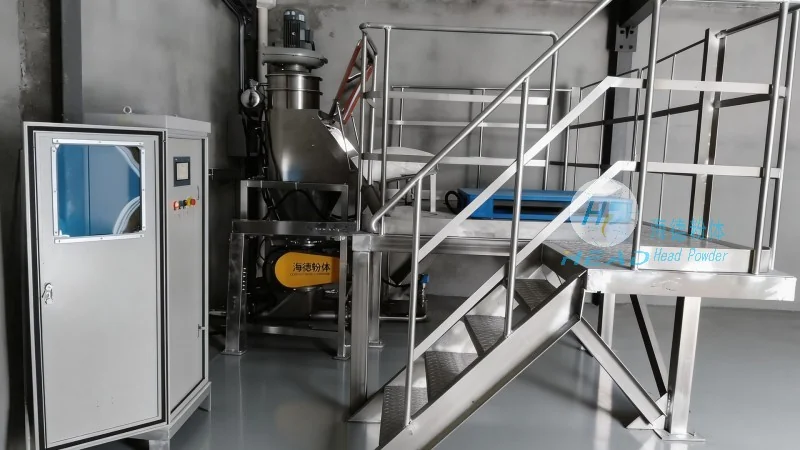
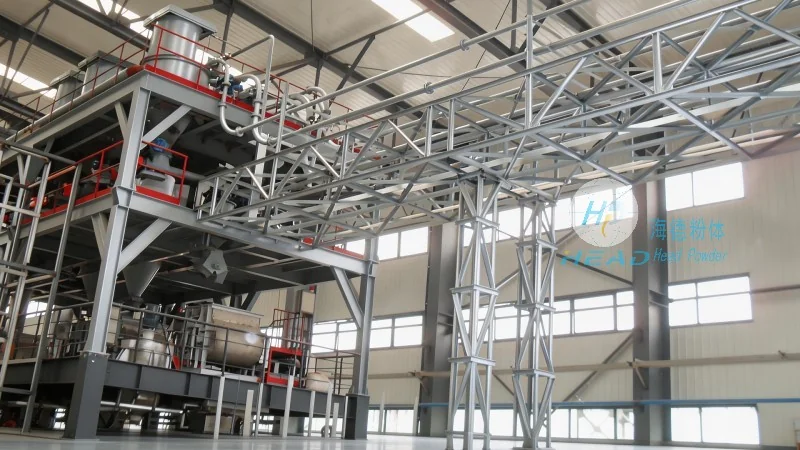
一、設備概述:海德粉體聚乙烯粉氣力輸送系統的核心組成
海德粉體推出的聚乙烯粉氣力輸送設備屬於氣力輸送系統,其核心由供料裝置、輸料管路、氣源設備、分離裝置及卸料裝置等組成。該系統根據輸送距離、物料特性及用戶需求,可選擇正壓輸送或負壓輸送模式,滿足不同場景的輸送需求。設備設計充分考慮了聚乙烯粉的物理特性,如顆粒大小(通常爲20-200目)、密度(約0.9-0.95g/cm³)、流動性等,有助於輸送過程中的穩定性和可靠性。例如,系統中的供料器通常採用星形給料機或螺旋輸送機,能夠均勻、連續地將聚乙烯粉送入輸料管路,避免物料堆積或堵塞;輸料管路則採用耐磨材料(如不鏽鋼或聚乙烯)製造,以應對聚乙烯粉的摩擦磨損;氣源設備(如羅茨風機或真空泵)根據輸送模式提供所需壓力(正壓輸送通常爲0.5-1.0bar)或真空度(負壓輸送通常爲-0.5至-1.0bar),有助於氣流穩定;分離裝置(如旋風分離器或袋式過濾器)負責將物料與空氣分離,回收物料並排放空氣;卸料裝置則將分離後的聚乙烯粉送至指定位置(如生產線或倉庫)。
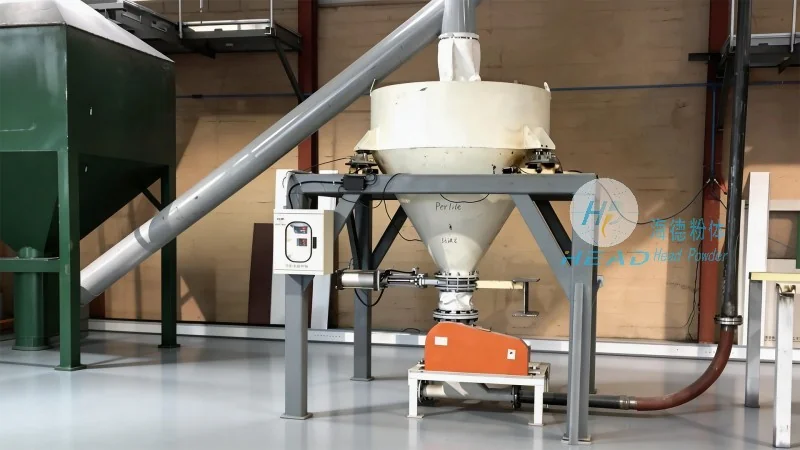
二、工作原理:氣力輸送的核心機制解析
氣力輸送的核心是通過氣流將固體物料(聚乙烯粉)與空氣混合,形成氣固兩相流,實現物料的輸送。具體來說,正壓輸送模式下,氣源設備(如羅茨風機)產生的高壓氣流從供料裝置進入輸料管路,將物料從起點輸送到終點;負壓輸送則通過真空泵產生負壓,從卸料端吸入物料。對於聚乙烯粉這類易流動的粉體,系統通過調節氣流速度(通常控制在15-30m/s)、壓力及管路佈局,避免物料堵塞或管道磨損,有助於輸送效率。例如,在正壓輸送中,物料與氣流在供料器內充分混合,形成均勻的氣固流,通過輸料管路到達分離器,分離器通過旋風分離(利用離心力將物料與空氣分離)或袋式過濾(利用濾袋攔截物料顆粒)等方式,將物料與空氣分離,空氣通過風機排出,物料則進入卸料裝置。負壓輸送則相反,氣流從分離器吸入,將物料從供料端帶向卸料端,分離器在卸料端工作,將物料與空氣分離後,物料落入卸料斗,空氣則通過風機排出。整個過程中,氣流速度的調節至關重要,過快會導致能量浪費或管道振動,過慢則可能導致物料沉積。海德粉體系統通過壓力傳感器、流量計等監測設備,實時反饋氣流參數,有助於輸送穩定。
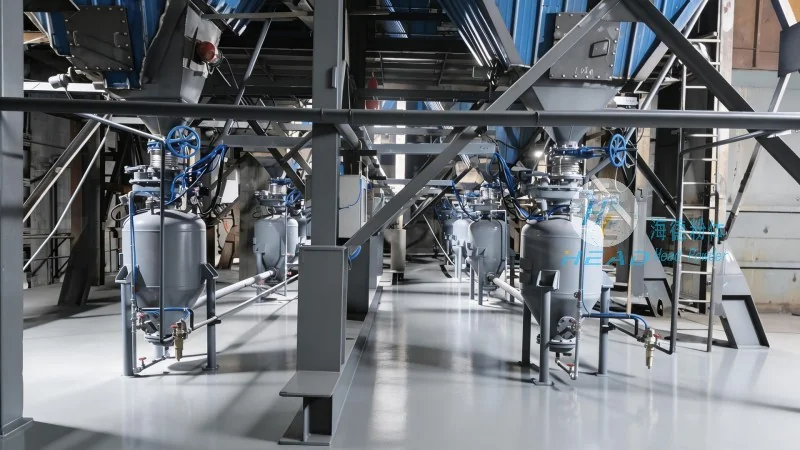
三、運行過程:從啓動到輸送的完整流程
系統運行時,首先啓動氣源設備,建立輸送所需的壓力或真空度。例如,正壓輸送模式下,羅茨風機啓動後,壓力錶顯示壓力達到0.6bar,確認氣源正常。然後,通過供料裝置(如星形給料機)將聚乙烯粉均勻加入輸料管路,給料速度根據輸送需求調整(如每小時輸送10噸)。物料在氣流作用下隨空氣流動,經過輸料管路(通常爲水平或傾斜管路,傾斜角度根據輸送距離調整,如輸送距離100米,傾斜角度爲5-10度)到達分離器。分離器通過旋風分離,物料在離心力作用下被甩向筒壁,落入卸料斗,空氣則通過中心管向上排出。整個過程由PLC控制系統監控,實時調節氣流速度(通過變頻器控制風機轉速)或壓力,有助於輸送穩定。例如,當輸送距離較長時,系統可能增加中間分離器或緩衝罐,以減少氣流阻力,提高輸送效率;若輸送過程中出現堵塞,系統會自動檢測並調整氣流速度(如從20m/s降至15m/s),避免設備損壞。此外,系統還配備壓力傳感器、流量計等監測設備,實時反饋運行狀態,便於操作人員及時調整參數。例如,若分離器壓力突然升高,說明物料在分離器內堆積,系統會自動啓動振動器或增加氣流速度,解決堵塞問題。