

如何設計合理的石英砂氣力輸送系統方案?
石英砂作爲玻璃製造、鑄造及化工領域的關鍵原料,其高效、穩定的輸送方式直接影響生產效率與成本控制。傳統輸送設備如皮帶機、鬥式提升機易產生粉塵污染且維護複雜,而氣力輸送系統憑藉其連續、密閉、環保的優勢,成爲石英砂輸送的可作爲選擇。然而,系統設計是否合理直接關係到輸送效率、設備壽命及生產安全。本文將系統闡述設計合理的石英砂氣力輸送系統方案的關鍵要素,助力企業優化生產流程。
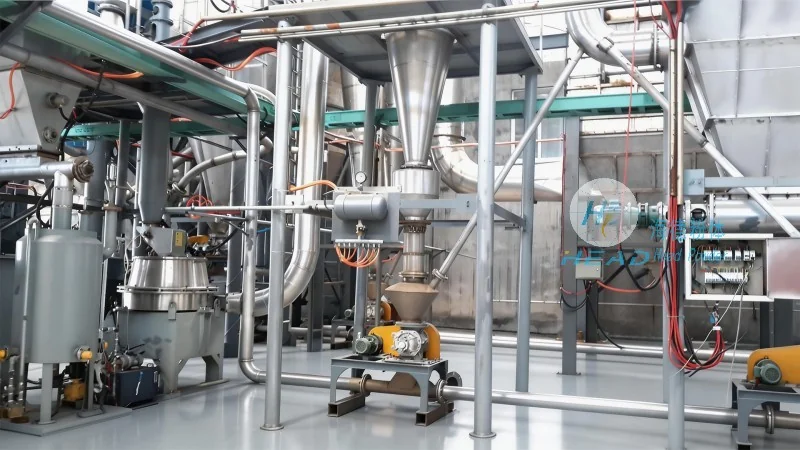
系統選型:正壓與負壓的抉擇
石英砂氣力輸送系統主要分爲正壓輸送和負壓輸送兩種類型,選擇哪種系統需根據具體需求綜合判斷。正壓系統通過風機將壓縮空氣送入管道,推動物料向前運動;負壓系統則通過風機在管道內形成負壓,吸入物料。正壓系統適用於短距離(≤50米)、大流量(≥10噸/小時)輸送場景,如從料倉直接輸送至生產線;負壓系統則適合長距離(>50米)、小流量(<5噸/小時)或需要密閉收集物料的情況,例如從多個分散點收集石英砂並集中輸送。正壓系統對風機要求較高,需配備耐磨損部件以應對高壓環境;負壓系統更注重管道密封性能,避免漏氣導致負壓下降。實際應用中,需結合輸送距離、物料量、場地佈局及投資預算,有助於系統選型與生產需求高度匹配。
管道系統設計:直徑與佈局的優化
管道設計是石英砂氣力輸送系統的核心環節,直接影響輸送效率與設備壽命。首先,管道直徑需根據輸送量與物料特性較爲準確計算。對於石英砂(顆粒直徑0.1-2mm,密度約2.65g/cm³),管道內物料速度應控制在15-25m/s以避免堵塞。根據經驗公式:管道直徑D(m)= (Q/ (0.785×v×ρ))^0.5,其中Q爲輸送量(m³/h),v爲物料速度(m/s),ρ爲物料密度(kg/m³)。例如,若輸送量爲10噸/小時,物料速度取20m/s,計算得管道直徑約爲0.15m(150mm),通常選擇標準管徑100mm或150mm。其次,管道佈局應儘量減少彎頭數量,避免90度直角彎頭,採用大半徑彎頭(R≥5D)以降低壓力損失。彎頭數量過多會導致壓力損失增加,降低風機效率。管道應保持水平或輕微傾斜(坡度1%-2%),有助於物料順利流動,避免積料。對於長距離輸送(>100米),建議設置1-2個緩衝罐,調節氣流速度,防止壓力突變導致管道振動或物料堆積。例如,在玻璃廠熔爐配料環節,緩衝罐可保持流量穩定,避免配料誤差。
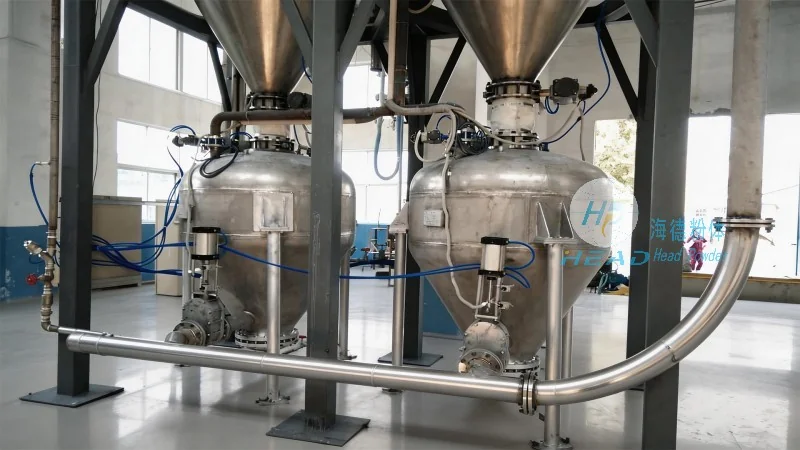
設備選型:關鍵設備的性能匹配
系統中的關鍵設備包括供料器、風機、分離器及卸料器,其選型直接影響運行效果。供料器需均勻送入物料,避免堵塞。星型給料機因其結構簡單、密封性好、調節方便而廣泛應用,通過旋轉星形葉片將物料從料倉送入管道,轉速調節可控制給料量(0-30rpm)。螺旋給料機也可使用,但需匹配螺旋直徑與物料顆粒,避免卡料。風機是動力源,正壓系統採用離心風機(風壓0.5-1.0MPa,風量1.2-1.5倍輸送量),負壓系統用羅茨風機或離心風機。分離器用於空氣與物料分離,旋風分離器(分離效率90%以上)因高效低維護成本被廣泛採用,配合袋式除塵器可進一步淨化空氣。卸料器根據位置選擇星型或旋風型,有助於物料順利排出。設備選型需考慮磨損問題,如管道內襯聚氨酯或不鏽鋼,風機葉片採用耐磨材料,延長設備壽命。
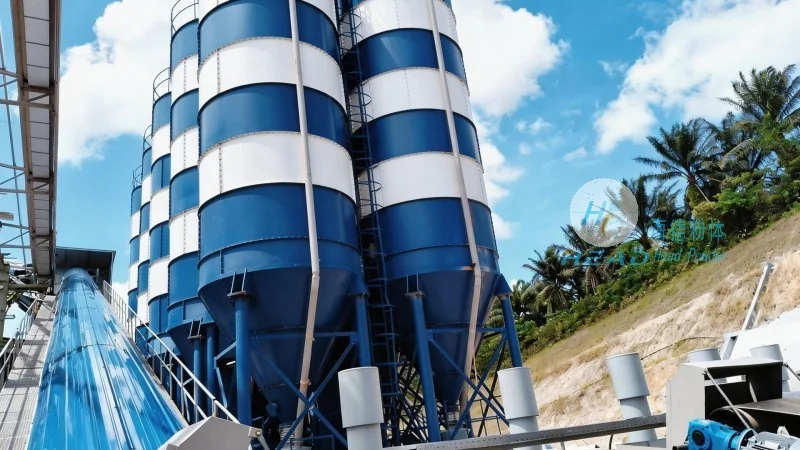
流程優化:自動化控制與系統平衡
現代系統常採用PLC自動化控制,實時監測風壓、風量、物料流量等參數,自動調節風機轉速或供料器轉速。例如,當料倉內物料減少時,系統自動增加供料量,避免輸送中斷。壓力傳感器與流量傳感器反饋管道內壓力和物料速度,有助於系統在較好工況運行。緩衝罐在長距離輸送中作用顯著,儲存物料調節氣流,防止壓力突變。自動化控制與緩衝設計的結合,使系統運行更平穩,減少人工干預,提高生產效率。例如,在鑄造車間,自動化系統可按生產節奏調整輸送量,實現較爲準確配料。
系統優勢:效率、環保與成本控制
合理設計的氣力輸送系統具有應用優勢。連續輸送能力高,24小時不間斷運行,比間歇式設備提高效率30%-50%。密閉輸送避免粉塵飛揚,改善工作環境,符合環保要求。石英砂顆粒細小,傳統輸送易產生大量粉塵,氣力系統經分離器處理後排放濃度遠低於國家標準。維護成本低,無機械磨損部件,管道與風機壽命長,降低設備更換與維修費用。例如,耐磨管道內襯可延長壽命5-8年,風機軸承密封件更換週期延長至2000小時。總體而言,系統不僅提高輸送效率,還降低生產成本,實現經濟效益與環境效益統一。