

無塵投料粉體輸送的原理及工作場景特點
無塵投料粉體輸送是現代工業生產中實現高效、環保物料傳輸的關鍵技術,尤其在製藥、食品、化工等對粉塵控制要求嚴格的行業,其應用至關重要。本文將深入解析無塵投料粉體輸送的原理、工作場景特點,並介紹相關係統的優勢與應用案例,幫助讀者全面瞭解這一技術及其在工業生產中的實際價值。
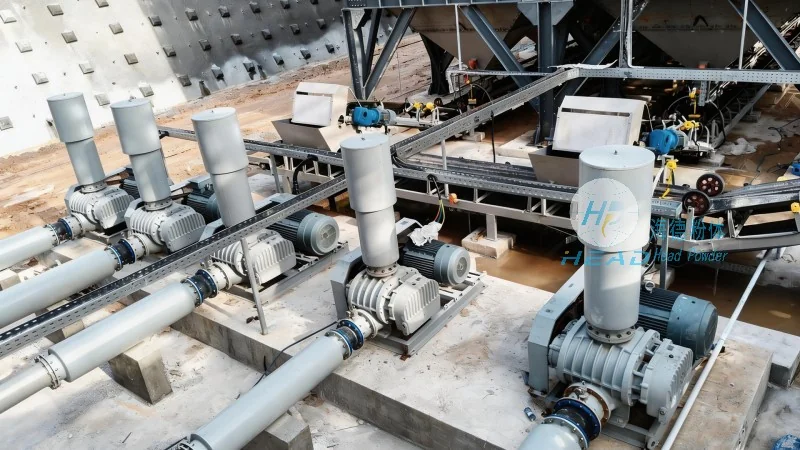
無塵投料粉體輸送的原理解析:氣流驅動與物料輸送機制
無塵投料氣力輸送系統通過壓縮空氣或真空負壓作爲動力源,將粉體物料從料斗或料倉輸送到指定位置。其核心原理是利用氣流對物料的攜帶作用,實現物料的連續或間歇輸送。系統通常由供料裝置、輸送管道、分離器、氣源設備等關鍵部件組成。當物料進入料斗後,通過氣閥或螺旋給料機將物料送入輸送管道,同時氣流從風機或真空泵產生,與物料混合後,在管道內形成氣固兩相流,將物料輸送到目的地。在輸送末端,通過分離器將物料與氣流分離,物料落入接收容器,氣流則通過除塵裝置處理後排空。這種輸送方式避免了傳統機械輸送中物料與設備直接接觸,減少了粉塵飛揚,符合無塵環境要求。具體來說,氣力輸送分爲吸送式和壓送式兩種類型:吸送式通過真空負壓將物料從料斗吸入管道,適用於短距離、小流量的輸送;壓送式通過壓縮空氣將物料從料倉壓出,適用於長距離、大流量的輸送。兩種方式各有優劣,可根據實際需求選擇。例如,吸送式系統對物料適應性強,可輸送多種粉體,但輸送距離有限;壓送式系統輸送距離遠,流量大,但需考慮壓縮空氣的壓力和能耗。無論哪種方式,無塵投料系統的核心在於封閉式輸送,有助於物料在整個過程中不與外界環境接觸,從而實現無塵輸送。
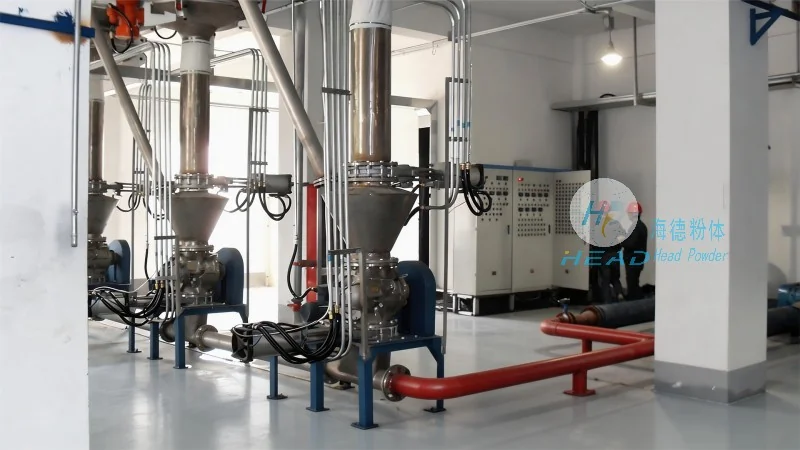
工作場景特點:不同行業的無塵投料需求與系統適配性
無塵投料粉體輸送系統的工作場景具有鮮明的行業特徵,主要應用於對粉塵控制要求嚴格的領域。例如,在製藥行業,GMP(藥品生產質量管理規範)標準對生產環境的潔淨度有極高要求,無塵投料系統需有助於物料輸送過程中無粉塵泄漏,避免交叉污染,支持藥品質量。系統通常採用不鏽鋼材質,內部設計無死角,便於清潔和消毒,且輸送過程需符合無菌操作要求。在食品行業,衛生標準要求輸送設備材質爲不鏽鋼,且無殘留,系統需具備易清潔、耐腐蝕特性。同時,食品級潤滑劑和密封件的使用,有助於物料不與有害物質接觸。化工行業則可能涉及易燃易爆的粉體物料,因此係統需具備防爆功能,有助於提升安全性運行。例如,輸送易燃化學品時,系統需採用防爆電機和防爆閥門,防止火花引發爆炸。此外,在電子、陶瓷等高精度製造領域,無塵投料系統還需滿足微米級粉塵控制,以避免對產品造成污染。不同行業對輸送效率、物料適應性、環境控制等方面的需求差異,促使無塵投料系統在設計和選型上需具備高度的定製化能力,以匹配特定場景的工藝要求。例如,製藥企業的系統可能需要與生產線聯動,實現物料輸送的自動化控制;食品企業的系統可能需要集成稱重設備,有助於輸送物料的較爲準確計量。這些定製化需求體現了無塵投料系統在工業生產中的靈活性和適應性。
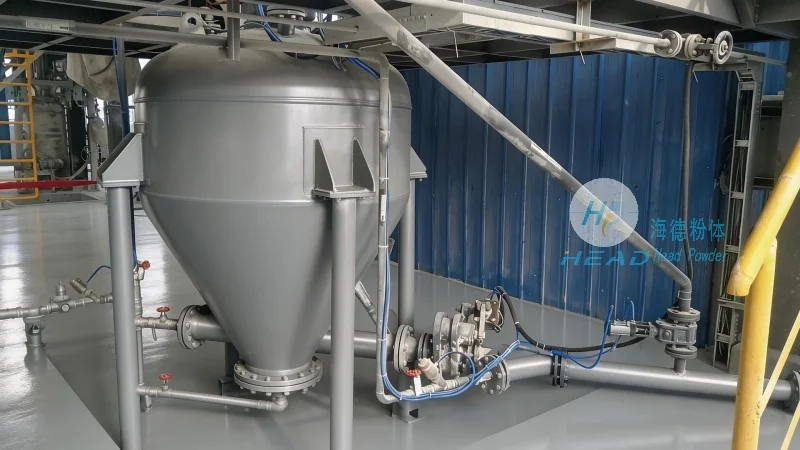
系統優勢:高效輸送與環保安全的雙重支持
無塵投料氣力輸送系統相比傳統輸送方式,具有顯著的優勢。首先,高效性方面,系統可實現連續、大流量的物料輸送,減少物料在輸送過程中的損耗,提高生產效率。例如,在化工企業的原料輸送中,氣力輸送可快速將大量粉體從倉庫輸送到反應釜,縮短生產週期。與傳統皮帶輸送機相比,氣力輸送的輸送效率可提高30%以上,且不受物料顆粒大小和形狀的限制。其次,環保性方面,系統通過封閉式管道輸送,有效防止粉塵飛揚,降低對工作環境的污染,符合環保法規要求。同時,系統配備的除塵裝置可回收物料,減少資源浪費。例如,在製藥企業,系統回收的粉塵可重新用於生產,實現循環利用。此外,自動化程度高,系統可通過PLC(可編程邏輯控制器)控制,實現輸送過程的自動化管理,減少人工操作,降低勞動強度。在製藥和食品行業,系統還可與生產線實現聯動,有助於物料輸送的準確性和及時性,提升整體生產效率。例如,當生產線需要原料時,系統自動啓動輸送,避免物料短缺或積壓。這些優勢使得無塵投料系統成爲現代工業生產中不可或缺的設備。