

大麥芽氣力輸送系統解析
在啤酒生產流程中,大麥芽作爲核心原料,其輸送環節直接影響生產效率與產品質量。傳統的大麥芽輸送方式,如皮帶輸送或人工搬運,往往存在效率低、損耗大、粉塵飛揚等弊端,難以滿足現代化啤酒廠對高效率、低損耗、環保化的需求。針對大麥芽顆粒細小、密度適中且易碎的物理特性,海德粉體工程有限公司研發的大麥芽氣力輸送系統,通過氣力輸送技術,實現了對大麥芽的穩定、高效、環保輸送,成爲啤酒生產中不可或缺的關鍵設備。
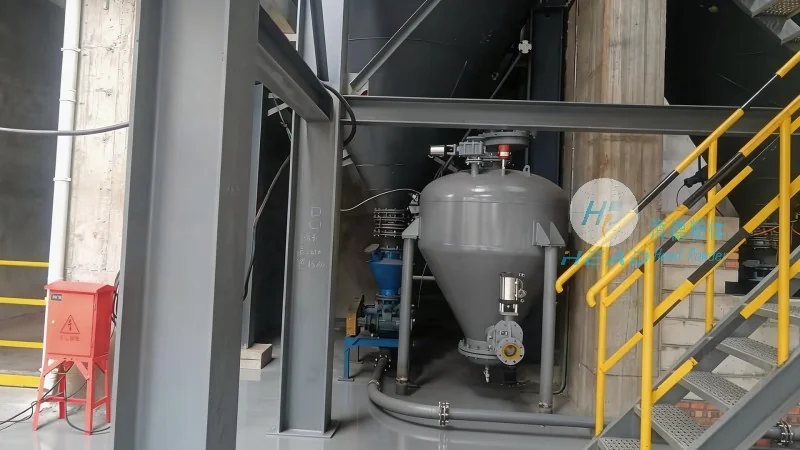
系統概述:專業定製的大麥芽輸送解決方案
海德粉體的大麥芽氣力輸送系統,是針對大麥芽原料特性及啤酒生產流程需求,由專業團隊精心設計、製造的粉體輸送設備。該系統採用氣力輸送原理,通過壓縮空氣或負壓氣流,將大麥芽從供料點輸送到指定位置,整體結構緊湊,操作簡便,且具備良好的適應性,可廣泛應用於啤酒廠的大麥芽倉庫、粉碎車間、發酵車間等環節。系統設計充分考慮了大麥芽的易碎性、吸溼性及衛生要求,有助於在輸送過程中不損傷顆粒,保持原料品質,同時滿足食品生產的環境衛生標準。
核心組成與工作原理:各部件協同實現高效輸送
大麥芽氣力輸送系統主要由供料裝置、輸送管道、氣源系統、分離與除塵系統以及控制系統等核心部件組成,各部分協同工作,共同完成大麥芽的輸送任務。
1. 供料裝置:通常採用螺旋輸送機或振動給料機,用於將大麥芽從倉庫或儲存容器中均勻、連續地送入輸送管道。螺旋輸送機通過螺旋葉片的旋轉,將大麥芽推入管道,振動給料機則通過振動使物料流動,兩者均能有助於供料的穩定性,避免物料堵塞或輸送中斷。
2. 輸送管道:採用食品級不鏽鋼或高密度聚乙烯(HDPE)材質,具有耐腐蝕、耐磨損、衛生易清潔的特點。管道內壁光滑,減少大麥芽顆粒與管道的摩擦,降低損耗;同時,管道直徑根據輸送量需求設計,通常爲50-200mm,通過變徑接頭實現不同輸送距離的連接。
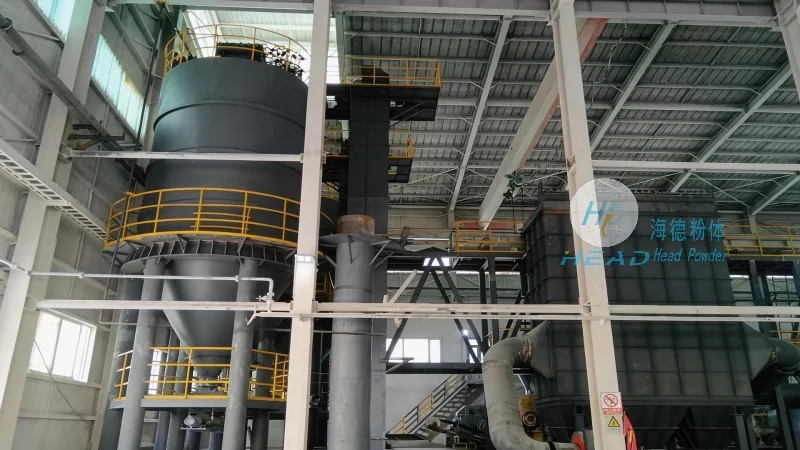
3. 氣源系統:由羅茨風機或離心風機提供壓縮空氣,作爲輸送的動力源。系統根據輸送距離和輸送量,選擇合適的風機型號,有助於氣流壓力穩定,滿足輸送需求。例如,對於長距離輸送(如超過100米),通常採用羅茨風機,其壓力較高,能克服管道阻力,有助於物料輸送的連續性。
4. 分離與除塵系統:包括旋風分離器、布袋除塵器等,用於將輸送過程中隨氣流帶出的大麥芽顆粒分離回收,減少物料損耗。旋風分離器通過離心力將大麥芽顆粒從氣流中分離,落入收集鬥;布袋除塵器則進一步過濾空氣中的細小粉塵,有助於排放的氣體符合環保標準。分離系統通常設置在輸送管道的末端,靠近接收點,回收的大麥芽可直接送回輸送系統或進入下一工序。
5. 控制系統:採用PLC(可編程邏輯控制器)或變頻器控制,實現系統的自動化運行。通過傳感器檢測物料流量、壓力、溫度等參數,自動調節風機的轉速或壓力,保持輸送系統的正常運行。控制系統還具備故障報警、遠程監控等功能,便於操作人員及時處理問題,提高生產效率與安全性。
技術優勢分析:高效、低損耗、環保的輸送體驗
海德粉體的大麥芽氣力輸送系統,相比傳統輸送方式,具有顯著的技術優勢,具體體現在以下幾個方面:
1. 高效輸送:氣力輸送系統可實現大麥芽的連續、快速輸送,輸送速度可達5-20m/s,相比皮帶輸送(約1-2m/s),效率提升3-5倍。對於長距離輸送(如200-500米),氣力輸送的優勢更爲明顯,能有效縮短生產週期,提高啤酒廠的生產效率。
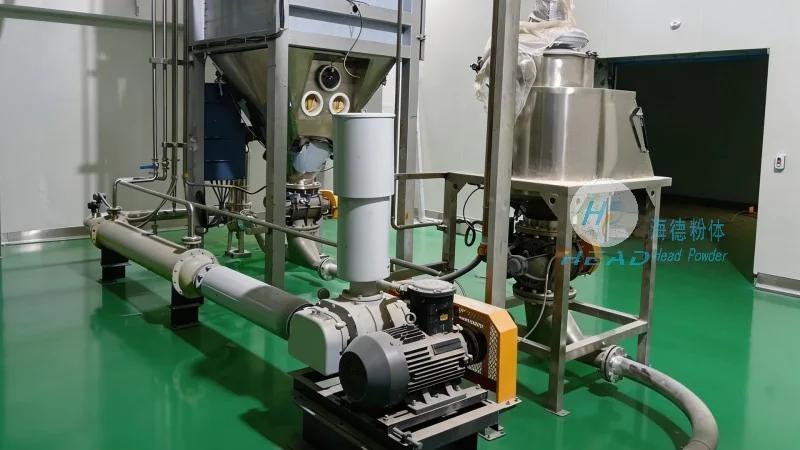
2. 低損耗:由於輸送管道內壁光滑,且分離系統回收率高(通常可達95%以上),大麥芽的損耗率遠低於傳統方式。傳統皮帶輸送中,大麥芽顆粒易在輸送過程中破碎或掉落,導致損耗;而氣力輸送通過氣流輸送,顆粒與管道的摩擦小,且分離系統及時回收,有效減少了物料損失,降低了生產成本。
3. 環保無塵:氣力輸送過程中,大麥芽顆粒被氣流包裹,無粉塵飛揚,避免了傳統輸送方式中粉塵對環境及操作人員的危害。系統配備的布袋除塵器,可將排放的氣體中的粉塵濃度降至符合環保標準的水平,符合現代工業的環保要求。
4. 自動化程度高:系統採用PLC控制,可實現自動化運行,減少人工干預。操作人員只需通過控制面板設置參數,系統即可自動完成供料、輸送、分離等工序,提高了生產穩定性與安全性。同時,自動化控制還能根據生產需求,實時調整輸送量,適應啤酒生產的波動。
5. 維護成本低:系統結構簡單,部件少,主要部件爲風機、管道、分離器等,維護方便。例如,風機定期更換潤滑油即可,管道清洗時只需用清水沖洗,分離器濾袋更換週期長(通常爲3-6個月),維護成本低,降低了啤酒廠的運營成本。
應用場景與實際效果:助力啤酒廠提升生產水平
大麥芽氣力輸送系統在啤酒廠的應用廣泛,主要應用於大麥芽從倉庫到粉碎機的輸送,以及從粉碎機到發酵罐的輸送等環節。以某大型啤酒廠爲例,該廠採用海德粉體的大麥芽氣力輸送系統後,取得了顯著的效果:
1. 輸送效率提升:該系統將大麥芽從倉庫到粉碎機的輸送距離從150米縮短至100米,同時輸送量從每小時10噸提升至15噸,輸送效率提高了50%。
2. 損耗降低:系統運行後,大麥芽的損耗率從傳統方式的2%降至0.5%,每年可節約大麥芽成本約15萬元。
3. 環境改善:系統無粉塵飛揚,車間環境整潔,操作人員健康得到支持,符合食品生產的環境衛生要求。
4. 生產穩定性提高:系統自動化控制,減少了人工操作誤差,生產過程更穩定,啤酒產品質量更一致。