

巧克力物料輸送系統簡介,優勢特點介紹
在食品加工工業中,尤其是巧克力製造領域,物料的傳輸方式直接關係到生產效率、產品質量以及生產環境的衛生標準。巧克力生產涉及可可粉、糖粉、奶粉、可可液塊等多種粉末及顆粒物料的處理。這些物料通常具有流動性差、易飛揚、易吸潮或對溫度敏感等特點。傳統的機械輸送設備,如鬥式提升機或螺旋輸送機,雖然應用廣泛,但往往存在密封性不足、易產生粉塵泄漏、清潔難度大以及設備磨損等問題。爲了這些痛點,巧克力氣力輸送技術應運而生,並迅速成爲專業食品加工行業的主流選擇。本文將詳細介紹巧克力氣力輸送系統的優勢特點,並深入解析巧克力氣力輸送系統氣力輸送設備在實際生產中的應用價值。
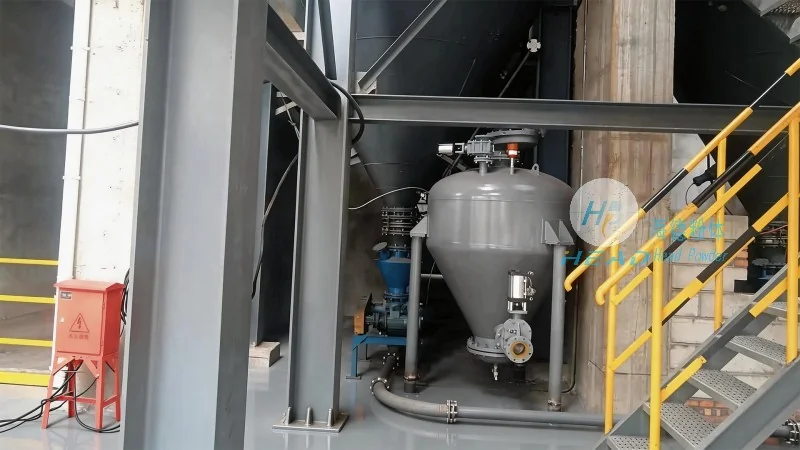
巧克力氣力輸送系統是一種利用空氣動力(壓力差)在密閉管道內輸送物料的設備。與傳統的機械輸送相比,它充分摒棄了機械傳動部件與物料直接接觸的方式,實現了物料的“零泄漏”輸送。這種技術不僅能夠適應巧克力工廠複雜的工藝流程,還能有助於物料在輸送過程中不受外界污染,保持其原有的色香味及物理特性。對於追求品質的巧克力生產商而言,選擇一套高效的巧克力氣力輸送系統,是實現生產自動化和智能化的關鍵一步。
巧克力氣力輸送系統的工作原理詳解
要充分理解巧克力氣力輸送系統的優勢,首先需要了解其基本的工作原理。該系統主要分爲負壓輸送(真空輸送)和正壓輸送(壓力輸送)兩種模式。在巧克力生產中,根據物料的特性和輸送距離、高度的不同,這兩種模式往往被靈活組合使用。
在負壓輸送模式下,系統通過風機在管道內產生負壓,將物料從吸料點吸入管道,並隨着氣流輸送到卸料點。物料經過旋風分離器或布袋除塵器與空氣分離後落入料倉,淨化後的空氣則經過消音器排放。這種模式特別適用於從包裝袋或料倉中抽取粉末,或者將物料從低處輸送到高處的情況。其優點是操作安全,不會發生物料外泄。
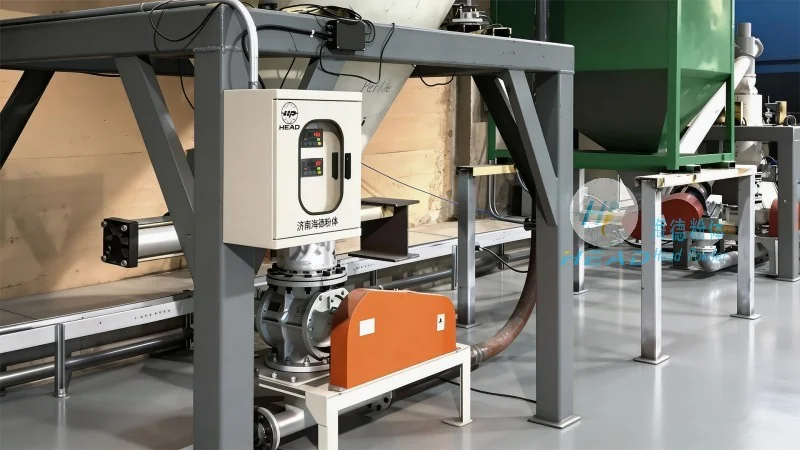
而在正壓輸送模式下,物料通過高壓風機或羅茨風機產生的壓力,直接吹入管道,將物料推向卸料點。這種模式適合長距離、大流量的輸送,能夠克服重力影響,將物料輸送到工廠的任意角落。無論採用何種模式,巧克力氣力輸送系統氣力輸送設備的核心都在於其精細的控制系統和耐用的管道材質。系統通常配備有變頻器,可以根據生產需求實時調節輸送量,有助於物料輸送的連續性和穩定性。
巧克力氣力輸送系統的主要特點
隨着食品工業對衛生和安全要求的不斷提高,巧克力氣力輸送系統的優勢日益凸顯,主要體現在以下幾個方面:
1. 全封閉輸送,杜絕粉塵污染
巧克力生產對粉塵控制有着極爲嚴格的標準。可可粉等原料粉塵如果泄漏到空氣中,不僅會造成物料浪費,還可能引發粉塵爆炸危險,同時也會污染生產環境,影響工人的健康。氣力輸送系統通過全封閉的管道網絡,實現了物料的密閉流動,了粉塵外溢的問題。這符合食品行業的GMP(良好生產規範)要求,爲巧克力產品提供了純淨的生產環境。
2. 衛生清潔,易於維護
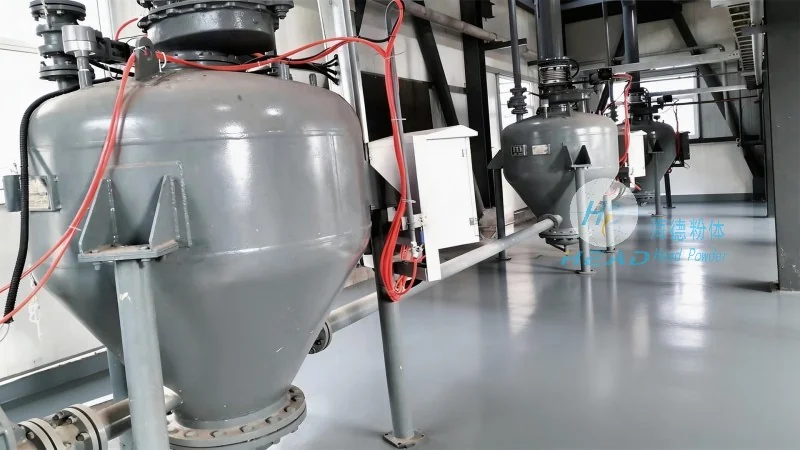
傳統的輸送設備往往有死角和縫隙,容易殘留物料,滋生細菌或導致交叉污染。而巧克力氣力輸送系統的管道多爲光滑的不鏽鋼材質,且所有連接處均採用焊接或法蘭密封,無任何衛生死角。設備在停機後,只需進行簡單的吹掃或清洗,即可滿足再次生產的要求。這種高衛生標準對於生產專業巧克力至關重要。
3. 連續化生產,提高效率
氣力輸送可以實現24小時連續不間斷作業,不受人工操作的限制。相比於需要人工倒袋或機械間歇運行的輸送方式,氣力輸送能夠有所提高生產效率,降低人工成本。同時,系統運行平穩,噪音低,改善了車間的作業環境。
4. 空間利用率高,佈局靈活
巧克力工廠的廠房空間往往有限,且佈局複雜。氣力輸送系統不需要像機械輸送那樣預留巨大的設備安裝空間,也不受地面坡度的限制。物料可以通過管道跨越障礙物,從車間的一端輸送到另一端,甚至可以從地下室直接輸送到高層樓層的配料間,極大地優化了工廠的平面佈局。
巧克力氣力輸送系統氣力輸送設備的選型考量
在選擇合適的巧克力氣力輸送系統氣力輸送設備時,需要綜合考慮多種因素。首先是物料的物理特性,如粒度、密度、粘附性以及溼度。巧克力生產中常用的可可粉、糖粉等,其粒度較細,容易粘附在管道壁上,因此設備選型時需要考慮防粘附設計,如採用特殊的彎頭結構或增加吹掃氣流。
其次是防爆要求。巧克力生產中的許多原料屬於粉塵爆炸危險品,因此輸送系統建議具備相應的防爆性能,如採用防爆電機、防爆電器元件,並有助於管道系統的密封性以防靜電積聚。