

啤酒酒糟氣力輸送線的工作原理及特點分別是什麼
在啤酒生產過程中,酒糟作爲重要的副產物,其高效、環保的輸送處理是提升生產效率的關鍵環節。傳統的酒糟輸送方式往往存在效率低、污染大、勞動強度高等問題,而啤酒酒糟氣力輸送線憑藉其較好的技術設計,爲行業提供了全新的解決方案。本文將詳細解析該設備的工作原理,並闡述其核心特點與優勢。
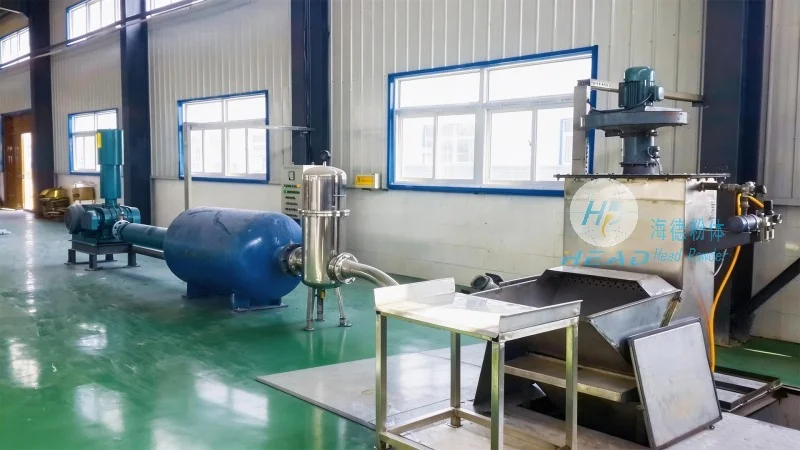
啤酒酒糟氣力輸送線的工作原理解析
啤酒酒糟氣力輸送線是一種利用氣體(通常爲壓縮空氣或惰性氣體)作爲動力,實現粉體物料(如酒糟)長距離、無接觸輸送的設備系統。其工作原理主要基於氣流與物料的相互作用,通過正壓或負壓輸送方式,將酒糟從生產現場輸送到處理或利用設施。具體來說,系統由供料裝置、輸送管道、分離裝置及控制系統等核心部件組成,各部分協同工作,完成輸送任務。
1. 供料裝置:酒糟首較好入供料器,該裝置通常採用星形閥或螺旋輸送機,將酒糟均勻地送入輸送管道。供料器的設計需考慮酒糟的溼度、粘性及顆粒大小,有助於物料能順利進入輸送系統,避免堵塞。例如,對於高溼度酒糟,可採用帶加熱功能的供料器,降低物料粘性,提高輸送效率。
2. 氣流產生:通過壓縮機或真空泵產生高壓或低壓氣流,根據輸送需求選擇正壓或負壓輸送模式。正壓輸送時,氣流從輸送管道一端進入,將酒糟顆粒夾帶至另一端;負壓輸送則相反,氣流從管道末端抽出,將酒糟吸入管道。氣流壓力通常在0.5-1.0MPa(正壓)或-0.05至-0.1MPa(負壓),具體參數需根據輸送距離和物料特性調整。
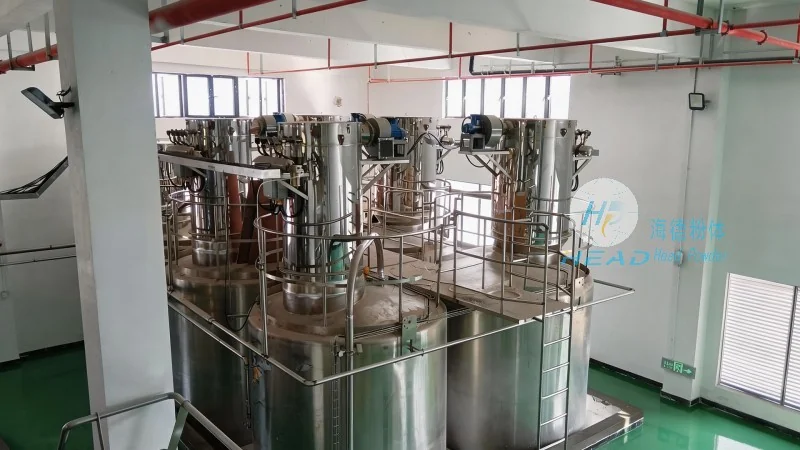
3. 輸送管道:輸送管道採用耐腐蝕、耐磨損的材料(如不鏽鋼、塑料或複合管道),有助於在酒糟輸送過程中不易被腐蝕或磨損。管道內壁光滑,減少物料與管道的摩擦阻力,提高輸送效率。對於長距離輸送,可採用分叉管道或彎頭,但需注意減少氣流阻力,通常彎頭角度控制在30-45度,並採用流線型設計。
4. 分離與收集:輸送至終端的酒糟,通過分離器(如旋風分離器或布袋除塵器)將酒糟與氣流分離。旋風分離器通過離心力將酒糟顆粒從氣流中分離,分離效率可達95%以上;布袋除塵器則通過濾袋過濾,進一步淨化尾氣。分離後的酒糟進入收集容器,氣流則通過淨化裝置處理後排放,實現環保輸送。尾氣處理系統通常包括風機、消音器和溼式除塵器,有助於排放達標。
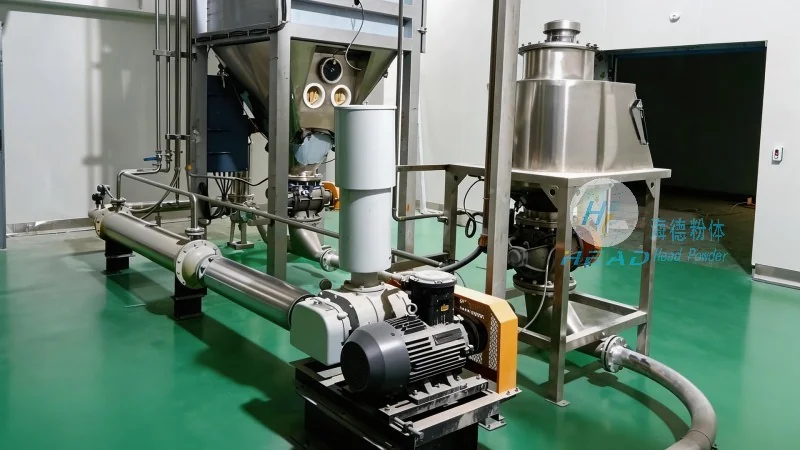
氣力輸送系統的核心特點與優勢
啤酒酒糟氣力輸送線相比傳統輸送方式,具有多項顯著特點,使其在啤酒生產中廣泛應用。首先,高效輸送能力:該系統能實現長距離(可達數百米甚至更遠)的酒糟輸送,且輸送速度可調,滿足不同生產需求。例如,某啤酒廠通過氣力輸送系統,將酒糟從發酵車間輸送至乾燥設備,輸送距離達300米,輸送效率較傳統方式提升40%以上,同時減少了物料在輸送過程中的損耗。
其次,環保無污染:採用封閉式輸送,有效避免酒糟在輸送過程中對環境的污染,減少異味擴散,符合環保要求。傳統輸送方式中,酒糟可能因暴露在空氣中產生異味,甚至污染周邊環境,而氣力輸送系統通過封閉管道,將酒糟與外界隔離,實現了“低排放”輸送。此外,系統運行中產生的尾氣經過淨化處理後,排放濃度遠低於國家標準,對環境友好。
再者,自動化程度高:通過PLC控制系統實現自動化運行,減少人工干預,提高生產穩定性。系統可實時監測輸送壓力、流量、溫度等參數,自動調節氣流速度,有助於輸送穩定。例如,當輸送管道堵塞時,系統會自動檢測並報警,同時啓動反吹裝置清理管道,避免設備損壞。這種自動化控制不僅提高了生產效率,還降低了人工勞動強度。