

巧克力氣力輸送簡介,優勢特點介紹
在化的食品加工工業中,巧克力作爲一種高附加值產品,其生產工藝對衛生條件、環境控制以及產品完整性有着極高的要求。從原材料的混合到成品的包裝,每一個環節都需要精細的設備來支持。其中,物料的輸送環節尤爲關鍵,因爲巧克力本身具有粘性大、易碎、易吸潮以及容易氧化等特性,這使得傳統的機械輸送方式往往難以滿足生產需求。例如,傳統的螺旋輸送機容易造成巧克力顆粒破碎,而鬥式提升機則難以做到充分密封,容易導致產品受潮或污染。因此,尋找一種既能夠保護產品品質,又符合食品安全標準的輸送方案,成爲了巧克力製造企業亟待解決的問題。此時,專業的巧克力氣力輸送技術便應運而生,成爲解決這一難題的核心方案。
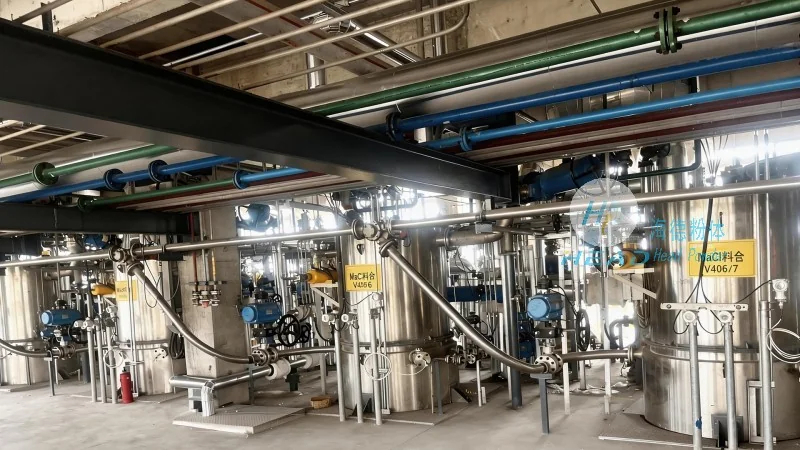
氣力輸送技術利用氣流在密閉管道內輸送物料,這種方式不僅能夠實現物料的遠程輸送,還能在輸送過程中對物料進行保護。對於巧克力行業而言,採用較好的巧克力氣力輸送系統,能夠充分告別傳統輸送方式帶來的弊端,實現生產流程的自動化與智能化。這不僅提升了生產效率,更從源頭上支持了巧克力產品的純正口感與安全品質。
巧克力氣力輸送系統的工作原理
要深入瞭解巧克力氣力輸送的優勢,首先需要明白其工作原理。與依靠機械部件直接接觸物料的輸送方式不同,氣力輸送是利用空氣動力將物料懸浮在氣流中,通過管道進行輸送的。在巧克力生產中,這種系統通常分爲稀相輸送和密相輸送兩種模式。對於巧克力粉末、可可粉等粉狀物料,稀相輸送應用較爲廣泛,其特點是氣流速度較高,物料呈懸浮狀態,輸送距離相對較短。而對於膏狀或顆粒較大的巧克力塊,則可能採用密相輸送,利用脈衝閥將物料切割成料栓,在低壓狀態下進行長距離輸送。
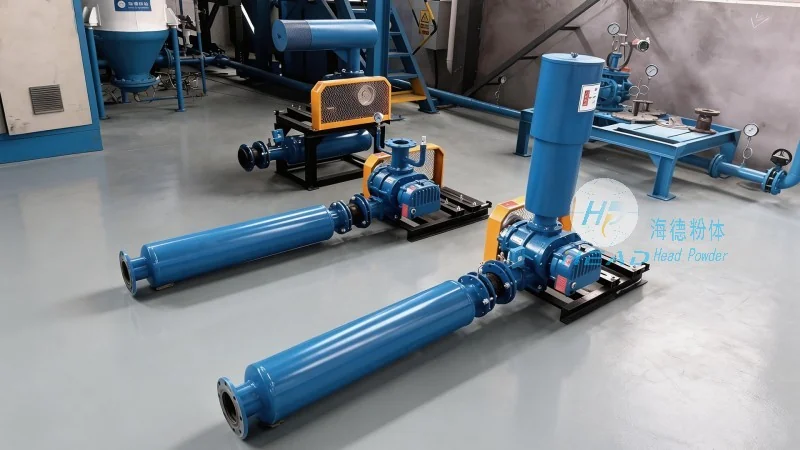
整個巧克力氣力輸送系統由氣源設備、輸送管道、閥門組件、除塵器以及控制系統組成。氣源設備提供潔淨、乾燥的壓縮空氣,這是有助於巧克力品質的基礎,因爲潮溼的空氣會導致巧克力結塊。物料通過特定的進料裝置進入管道,在氣流的作用下被輸送至目的地。到達目的地後,通過分離器將物料與空氣分離,空氣經過除塵淨化後循環使用。這種封閉式的輸送過程,有助於了物料在整個運輸過程中不與外界環境接觸,有效避免了交叉污染的風險。
主要特點:爲何選擇氣力輸送設備
相比於傳統的輸送設備,專業的氣力輸送設備在巧克力生產中展現出了無可比擬的優勢,主要體現在以下幾個方面:
首先,"良好的衛生與清潔"是氣力輸送最大的賣點。巧克力生產對衛生標準的要求近乎苛刻,任何微小的污染源都可能導致產品召回。氣力輸送系統採用全密閉管道設計,沒有任何暴露的輸送部件,這意味着物料在輸送過程中一般不會接觸到外部環境。此外,系統內部結構簡單,沒有死角,便於進行CIP(原位清洗)和SIP(原位消毒),能夠輕鬆達到食品級的衛生標準。這對於生產黑巧克力、牛奶巧克力以及夾心巧克力的企業來說,是支持食品安全的1道防線。
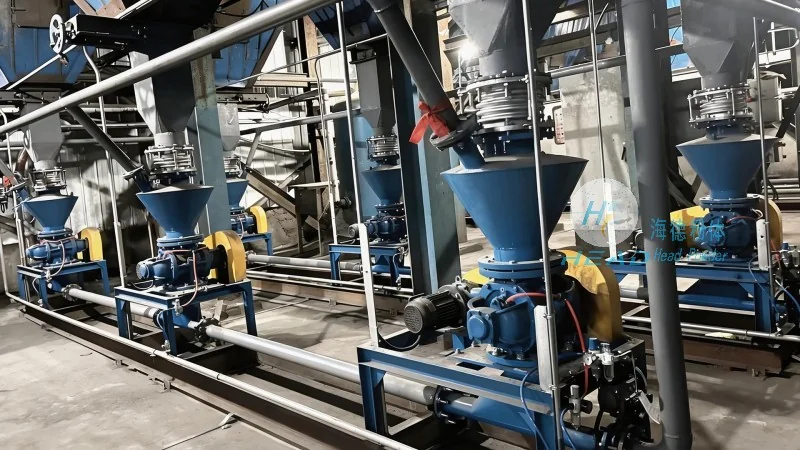
其次,"保護產品完整性"。巧克力顆粒和粉末非常嬌嫩,過度的機械摩擦和撞擊會導致產品破碎,影響外觀和口感。氣力輸送利用氣流作爲介質,物料在管道內呈流態化或懸浮狀態,與管壁的摩擦極小,能夠較大程度地減少物料的破碎率。這對於保持巧克力顆粒的完整形狀、提升產品檔次具有至關重要的作用。
再次,"防止氧化與吸潮"。巧克力中的可可脂對氧氣和水分非常敏感,氧化會導致巧克力產生“哈喇味”,吸潮則會導致產品結塊、變質。氣力輸送系統通過嚴格的密封設計,將物料與外界空氣隔絕,特別是在輸送過程中對空氣進行除溼處理,能夠有效延長巧克力的保質期,保持其較好的感官品質。
最後,"節能環保與佈局靈活"。氣力輸送系統佔地空間小,不需要像機械輸送那樣預留大量的設備安裝空間,這對於工廠車間空間有限的工廠來說尤爲重要。同時,由於沒有機械傳動部件的磨損,氣力輸送設備的能耗相對較低,且運行噪音小,能夠爲工廠創造一個安靜、清潔的生產環境。
定製化解決方案與系統設計
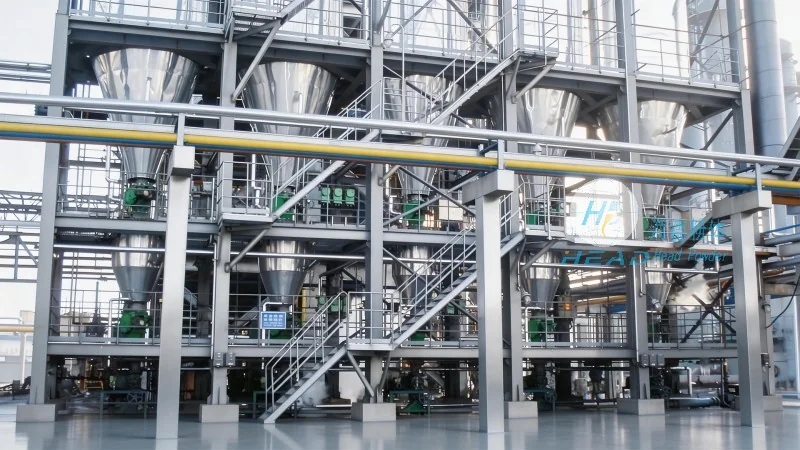
雖然巧克力氣力輸送技術具有普遍的適用性,但不同工廠的生產工藝、物料特性以及廠房佈局各不相同,因此,通用的設備往往無法滿足所有需求。這就需要專業的工程公司提供定製化的巧克力氣力輸送系統設計。專業的供應商會根據客戶的具體情況,從氣源的選擇、管道的走向、閥門的配置到控制邏輯的設定,進行全方位的優化。
例如,在處理不同粘度的巧克力漿料時,系統需要配備特殊的進料閥和耐磨管道;在處理含有堅果碎等硬質顆粒的巧克力時,系統需要加強管道的強度和閥門的密封性。通過精細化的設計,有助於系統在滿足生產需求的同時,達到較好的運行效果。這種定製化的服務能力,是衡量一家氣力輸送設備供應商專業水平的重要標準。