

四川樂山電廠粉煤灰氣力入庫成套實例
在工業物料輸送領域,粉煤灰作爲燃煤電廠的主要副產品,其高效、環保的入庫輸送一直是行業關注的焦點。傳統機械輸送方式往往面臨粉塵污染嚴重、設備磨損快、維護成本高等問題。海德粉體針對這一現狀,推出以氣力輸送爲主要技術的粉煤灰入庫解決方案,並已在四川等地成功應用,幫助客戶實現清潔、高效、低耗的物料轉運。
案例簡介
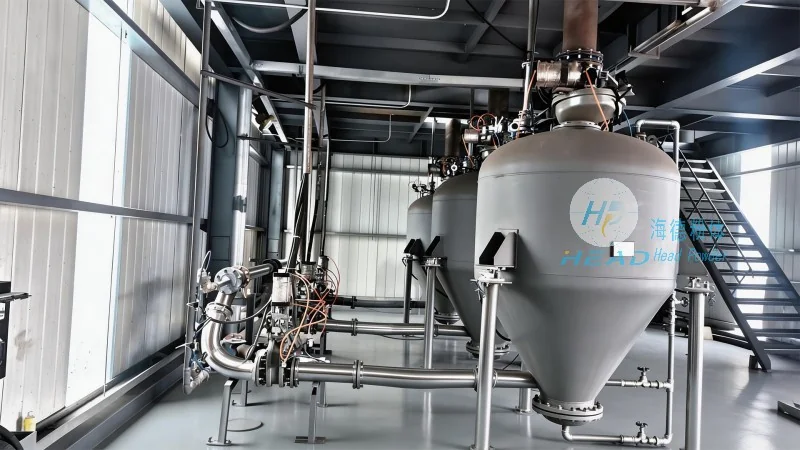
某大型燃煤電廠在粉煤灰入庫環節長期受困於粉塵外溢與設備堵管問題。海德粉體爲其量身定製了正壓氣力輸送系統,將粉煤灰從灰庫密閉輸送至儲料罐,全程無泄漏,系統運行穩定,顯著改善了現場作業環境。
客戶痛點
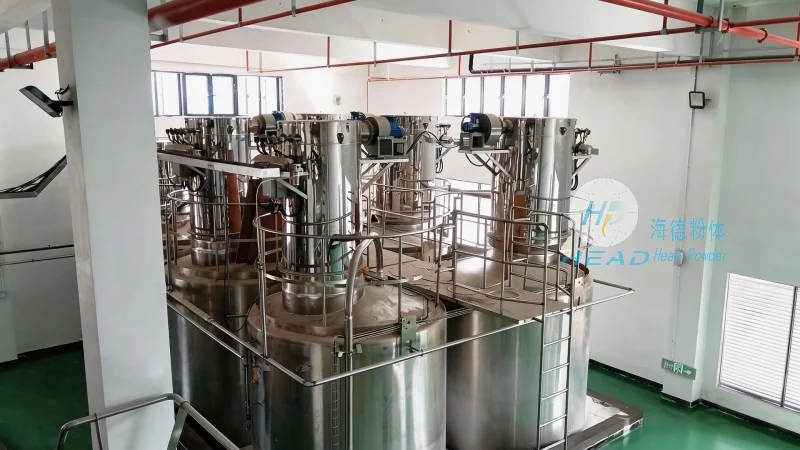
在粉煤灰氣力輸送過程中,客戶普遍面臨以下挑戰:
1. 粉塵污染嚴重:傳統敞開式輸送導致大量粉塵逸散,不僅污染廠區環境,還威脅操作人員健康。
2. 設備易堵管:粉煤灰粒徑細、含水率波動大,易在管道內壁堆積,造成輸送中斷。
3. 能耗與維護成本高:機械輸送設備磨損快,頻繁更換部件增加運維負擔;同時高能耗推高了運行成本。
4. 自動化程度低:缺乏智能調控手段,依賴人工經驗操作,易出現輸送量不穩、能耗浪費等問題。
產品優勢
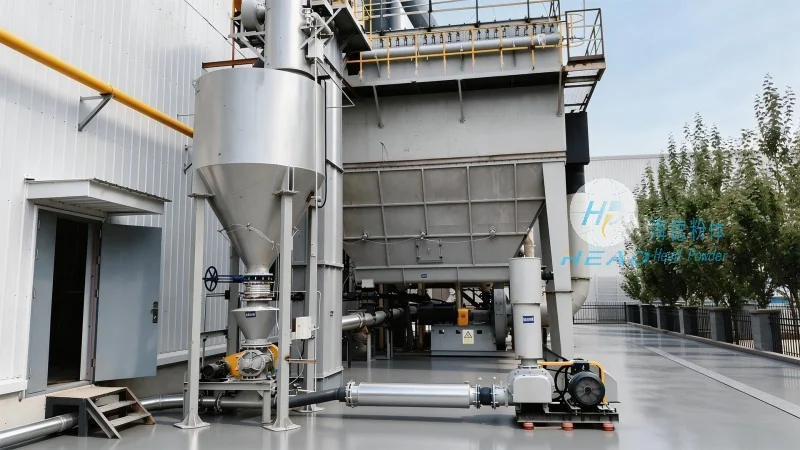
海德粉體針對上述痛點,提供以下解決方案:
1. 全密閉氣力輸送:採用正壓或負壓密閉管道系統,從源頭杜絕粉塵外泄,符合環保排放標準。
2. 防堵管設計:通過優化管道流速、設置助吹裝置及智能清堵程序,有效降低堵管風險,支持連續作業。
3. 低能耗運行:匹配高效羅茨風機或空氣壓縮機,結合變頻調節技術,根據實際輸送量動態調整氣量,實現節能。
4. 自動化控制系統:集成PLC與上位機,可遠程監控輸送壓力、流量、料位等參數,實現一鍵啓停、故障自診斷,減少人工干預。
5. 定製化方案:針對四川等地區氣候特點(溼度較高),在管道材質、灰鬥防潮等方面進行專項優化,延長設備壽命。
上一篇:廣西河池環保粉料無泄漏密閉輸送工程
下一篇:貴州六盤水消石灰脫硫密閉輸送工程項目
返回列表