

型砂氣力輸送中負壓輸送與正壓輸送的優缺點對比
型砂作爲鑄造行業的關鍵原材料,其高效、穩定的輸送方式直接影響生產效率與成本控制。在型砂氣力輸送領域,負壓輸送與正壓輸送是兩種主流技術路徑,它們在輸送原理、適用場景及優缺點上存在顯著差異。本文將系統對比這兩種輸送方式,幫助用戶更清晰地選擇適合自身需求的型砂輸送方案。
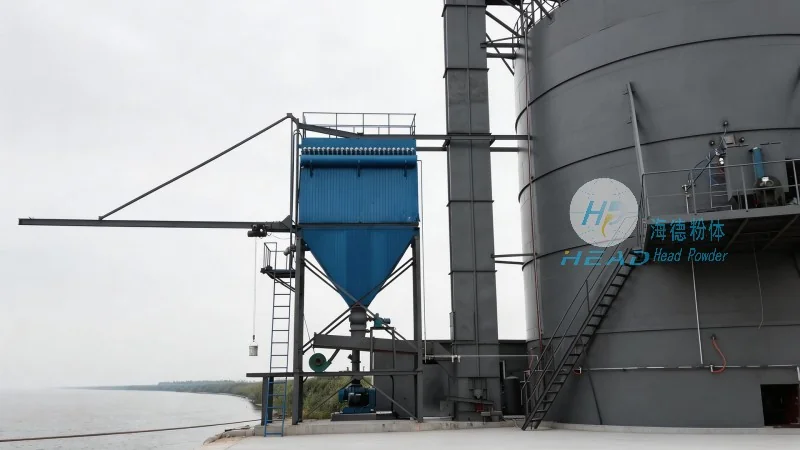
負壓輸送:利用真空吸力實現物料輸送
負壓輸送,又稱吸送式氣力輸送,通過在輸送管道內形成負壓環境,利用大氣壓差將物料從料斗或儲倉吸入輸送管道,最終輸送到目的地。其工作原理主要依賴於真空泵或風機產生的負壓,使物料隨氣流在管道中流動。負壓輸送系統通常由吸嘴、輸送管道、分離器、除塵器及真空泵等組成。這種輸送方式在輸送距離較遠、物料需從多個點收集或輸送至集中點的場景中表現突出。
負壓輸送的優點包括:對輸送物料的適應性較強,可輸送粉狀、顆粒狀及塊狀物料(需破碎預處理);輸送距離較長,可達數百米甚至更遠;系統對環境的影響較小,因爲物料是在負壓狀態下吸入,不易泄漏。此外,負壓輸送設備結構相對簡單,維護成本較低,適合中小型鑄造企業的型砂輸送需求。
然而,負壓輸送也存在一些侷限性:由於負壓系統需要持續運行真空泵,能耗相對較高;輸送管道內可能因負壓導致粉塵飛揚,若密封不嚴,易造成環境污染;對於輸送距離短、物料量大的場景,負壓輸送的效率可能不如正壓輸送。同時,負壓輸送的管道內壓力較低,物料在管道內的流動速度較慢,可能導致管道堵塞風險增加,尤其是在輸送潮溼或粘性型砂時。
正壓輸送:利用壓縮空氣推動物料輸送
正壓輸送,又稱壓送式氣力輸送,通過在輸送管道內形成正壓環境,利用壓縮空氣將物料從料斗或儲倉壓入輸送管道,最終輸送到目的地。其工作原理主要依賴於高壓風機或羅茨風機產生的壓縮空氣,推動物料在管道中流動。正壓輸送系統通常由供料器、輸送管道、分離器、除塵器及高壓風機等組成。這種輸送方式在輸送距離較短、物料需從集中點輸送至多個點的場景中較爲適用。
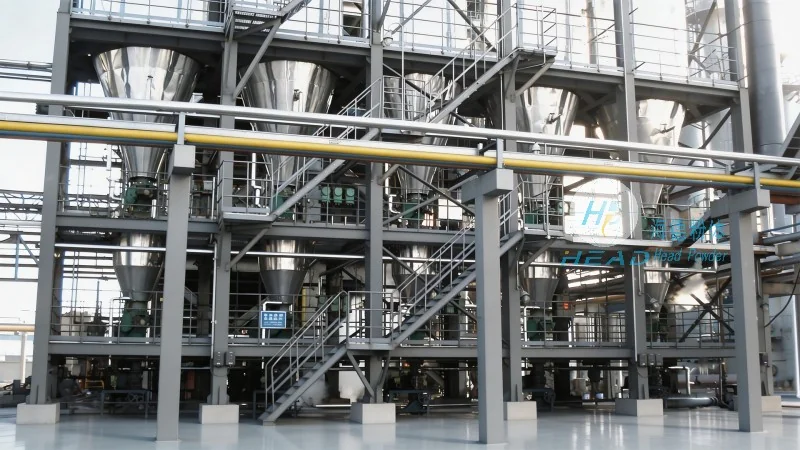
正壓輸送的優點包括:輸送壓力較高,物料在管道內的流動速度較快,不易堵塞;系統對物料的適應性較強,可輸送多種粉狀、顆粒狀物料;正壓輸送的管道內壓力高於大氣壓,物料不易泄漏,對環境的影響較小。此外,正壓輸送的設備佈局相對靈活,可根據生產佈局調整輸送路徑,適合多工位、多工序的鑄造生產線。
不過,正壓輸送也存在一些挑戰:對於長距離輸送,正壓系統的能耗較高,因爲需要持續提供高壓空氣;輸送管道內壓力較高,若密封不良,可能導致物料泄漏,造成環境污染;正壓輸送的設備成本相對較高,尤其是高壓風機和密封組件,初期投資較大。此外,正壓輸送對物料的溼度要求較高,若型砂溼度較高或易結塊,易導致管道內壁結垢或堵塞,影響輸送效率。
如何選擇負壓或正壓輸送?關鍵因素分析
在實際應用中,選擇負壓或正壓輸送需綜合考慮輸送距離、物料特性、生產佈局及成本等因素。對於需要長距離輸送型砂,且物料需從多個點收集的場景,負壓輸送可能更具優勢;而對於輸送距離較短、需將物料分配至多個工位的場景,正壓輸送則更爲高效。此外,若型砂溼度較高或易結塊,正壓輸送的快速流動有助於減少堵塞風險;若物料爲乾燥、鬆散的粉狀型砂,負壓輸送的適應性更強。
例如,某鑄造企業需將型砂從儲倉輸送至車間各工位,輸送距離約200米,且物料需從多個料斗收集。通過負壓輸送系統,該企業實現了型砂的集中收集與遠程輸送,有效降低了人工搬運成本,提高了生產效率。而另一家鑄造企業,其型砂需從中央儲倉輸送至多個澆注工位,輸送距離約50米,採用正壓輸送系統,快速將型砂分配至各工位,滿足了多工序同步生產的需要。
海德粉體:專業型砂氣力輸送解決方案提供商
山東海德粉體工程有限公司作爲專業的型砂輸送設備製造商,致力於爲客戶提供高效、可靠的型砂氣力輸送解決方案。公司憑藉在負壓與正壓輸送技術上的深厚積累,爲鑄造企業提供定製化的輸送設備與服務。無論是負壓吸送系統還是正壓壓送系統,海德粉體都能根據客戶的具體需求,設計合理的輸送方案,有助於型砂輸送的穩定與高效。
海德粉體的型砂輸送設備具有以下優勢:較好的設計理念,有助於系統運行穩定,減少故障率;良好的原材料與製造工藝,提高設備耐用性,降低維護成本;完善的售後服務體系,爲客戶提供技術支持與維修服務。公司產品廣泛應用於鑄造、建材、化工等多個行業,深受用戶信賴。
如果您在型砂輸送中遇到效率低、成本高或污染嚴重的問題,不妨聯繫海德粉體的張經理,電話15662777102,我們將爲您提供專業的技術諮詢與解決方案。海德粉體將始終以客戶需求爲導向,助力企業提升生產效率,降低運營成本,實現可持續發展。