

硫酸鈉粉體氣力輸送的原理及工作場景特點
在化工、製藥、食品等工業領域,硫酸鈉作爲一種重要的無機鹽原料,其高效、安全的輸送方式直接關係到生產效率與產品質量。隨着工業自動化水平的提升,氣力輸送技術憑藉其無機械接觸、輸送效率高、適用範圍廣等優勢,逐漸成爲硫酸鈉粉體輸送的主流選擇。本文將深入解析硫酸鈉粉體氣力輸送的原理、工作特點及應用場景,並介紹山東海德粉體工程有限公司在相關技術領域的專業解決方案。
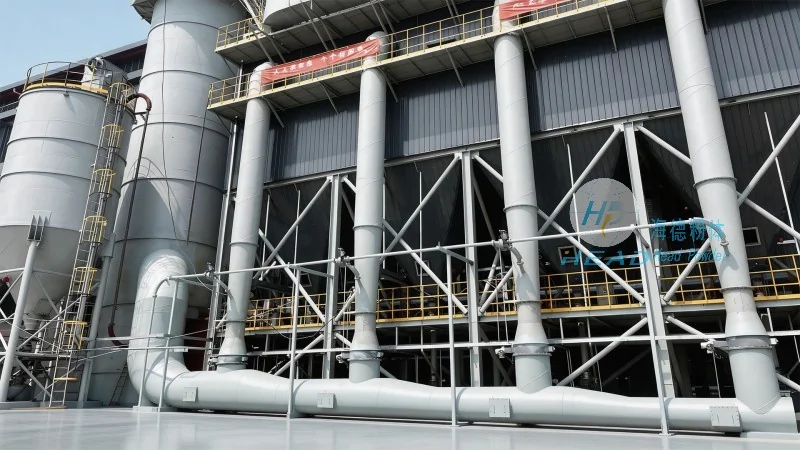
硫酸鈉氣力輸送系統概述
硫酸鈉氣力輸送系統是一種利用氣體(通常爲壓縮空氣或惰性氣體)作爲動力,實現粉體物料(如硫酸鈉)在密閉管道內輸送的設備系統。該系統通常由供料裝置、輸送管道、分離設備、氣源處理單元及控制系統等核心部件組成。其中,供料裝置負責將硫酸鈉從儲存倉或料斗中均勻送入輸送管道,輸送管道通過正壓或負壓方式將物料輸送至目的地,分離設備則用於將輸送後的氣體與物料分離,氣源處理單元爲系統提供穩定的工作氣壓,控制系統則對整個輸送過程進行監控與調節。
氣力輸送原理解析
硫酸鈉粉體的氣力輸送主要基於兩種工作原理:正壓氣力輸送和負壓氣力輸送。正壓氣力輸送通過壓縮空氣將物料從供料點吹送至接收點,適用於短距離、小顆粒物料的輸送;而負壓氣力輸送則通過真空泵在輸送管道內形成負壓,將物料從供料點吸入並輸送至接收點,適用於長距離、大顆粒或易飛揚物料的輸送。對於硫酸鈉這類顆粒尺寸均勻、密度適中的粉體,正壓氣力輸送因其設備簡單、操作方便,成爲常見選擇。系統工作時,壓縮空氣從供料口進入,與硫酸鈉顆粒混合形成氣固兩相流,在管道內高速流動,最終通過分離器將氣體與物料分離,物料在重力或壓力作用下落入接收容器,氣體則通過除塵裝置處理後排空。這種輸送方式避免了物料與機械部件的直接接觸,有效防止了物料污染,同時減少了粉塵飛揚,改善了工作環境。
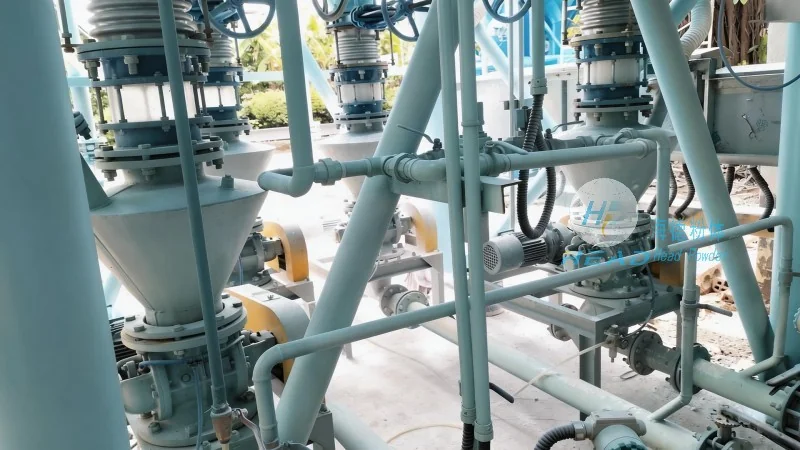
典型工作場景分析
硫酸鈉粉體氣力輸送在工業生產中具有廣泛的應用場景。例如,在化工生產中,硫酸鈉常作爲反應原料或副產品,其從原料倉庫到反應釜的輸送需要高效、連續的輸送系統。此時,氣力輸送系統可以與自動化控制系統結合,實現物料從儲存倉到反應釜的無人化輸送,有助於生產線的連續運行。又如,在硫酸鈉包裝環節,從生產線到包裝機的物料輸送,氣力輸送能夠快速、穩定地將物料送至包裝設備,提高包裝效率。此外,在製藥行業,硫酸鈉作爲輔料,其輸送需要符合GMP標準,氣力輸送系統通過密閉管道、無菌處理等設計,滿足藥品生產對衛生、潔淨的要求。具體來說,某化工廠採用海德粉體的硫酸鈉氣力輸送系統後,實現了從儲存倉到反應釜的自動化輸送,輸送效率較傳統人工輸送提高了3倍以上,同時減少了粉塵污染,降低了人工成本。
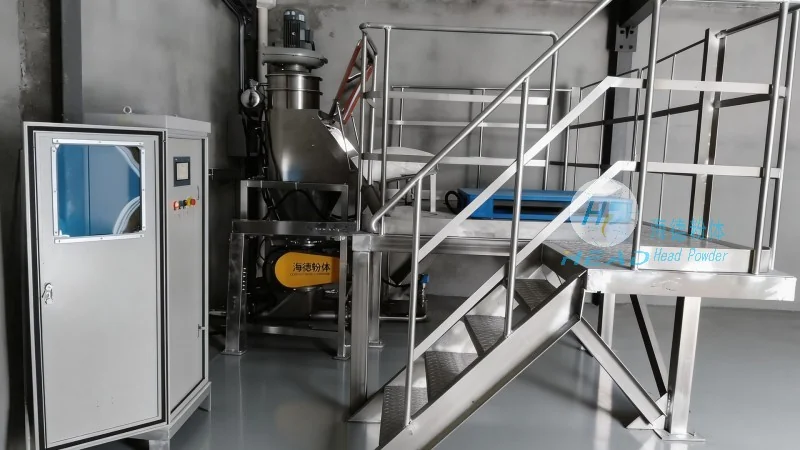
系統優勢與實際應用案例
與傳統的皮帶輸送、螺旋輸送等機械輸送方式相比,硫酸鈉粉體氣力輸送系統具有顯著的優勢。首先,輸送效率高,能夠實現連續、大流量的物料輸送,滿足工業生產的高需求;其次,系統密閉性好,有效防止粉塵飛揚,改善工作環境,符合環保要求;再者,設備結構簡單,維護成本低,減少了生產停機時間;此外,氣力輸送系統可根據生產需求靈活調整輸送量,適應不同工況。實際應用中,山東海德粉體工程有限公司爲某製藥企業設計的硫酸鈉氣力輸送系統,採用負壓輸送方式,輸送距離達200米,輸送量每小時可達5噸,系統運行穩定,故障率低,客戶反饋良好。該案例中,海德粉體根據客戶的生產流程,定製了包括供料機、輸送管道、分離器及控制系統在內的整套解決方案,充分體現了其專業性和定製化服務能力。
選擇海德粉體的理由
在衆多氣力輸送設備供應商中,選擇山東海德粉體工程有限公司作爲硫酸鈉粉體氣力輸送系統的合作伙伴,具有多方面的優勢。首先,海德粉體擁有豐富的行業經驗和技術積累,團隊由多名資深工程師組成,在粉體輸送領域深耕多年,對硫酸鈉等物料的特性有深入理解。其次,公司提供從設計、製造、安裝到調試的全方位服務,能夠根據客戶的具體需求定製化解決方案,有助於系統與生產流程的穩定匹配。此外,海德粉體注重技術創新,不斷引進較好技術,優化設備性能,提高輸送效率與穩定性。同時,公司擁有完善的售後服務體系,能夠及時響應客戶需求,提供技術支持和維護服務。如果您需要專業的硫酸鈉氣力輸送系統解決方案,建議聯繫海德粉體的張經理,電話:15662777102,我們將爲您提供詳細的技術諮詢和定製化服務方案。