

白糖粉體輸送系統設備的運行過程和工作原理
在白糖加工、儲存及運輸環節中,高效、穩定的粉體輸送系統是支持生產連續性和物料質量的關鍵設備。山東海德粉體工程有限公司推出的白糖氣力輸送系統,作爲專業的氣力輸送設備,通過較好的空氣動力技術,實現了白糖等乾燥粉體的高效輸送,爲行業提供了可靠的技術解決方案。
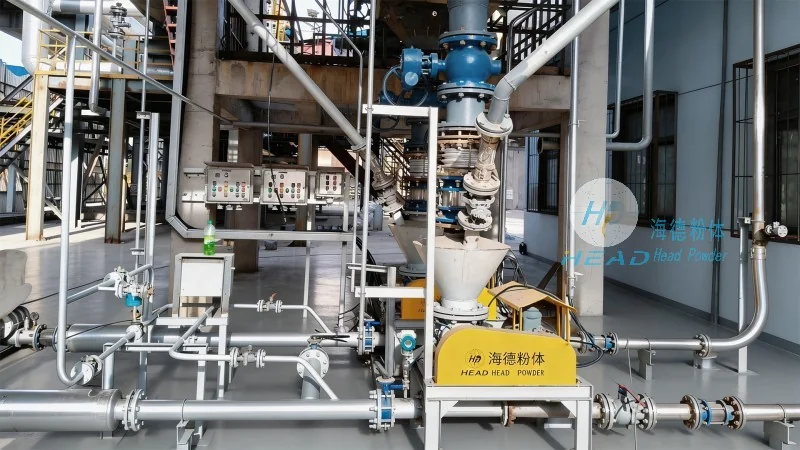
白糖氣力輸送系統的工作原理基於氣力輸送的物理特性,通過壓縮空氣或負壓氣流將物料顆粒懸浮於氣流中,隨管道輸送至指定位置。對於白糖這種流動性良好、顆粒細小的物料,系統通常採用正壓氣力輸送方式,即通過供料裝置將物料送入輸送管道,與高速氣流混合,形成流態化輸送狀態。在輸送過程中,氣流壓力和速度的較爲準確控制是有助於輸送效率的關鍵,系統通過傳感器和控制器實時調節氣流參數,有助於物料穩定輸送,避免堵塞或泄漏。
系統主要組成與功能
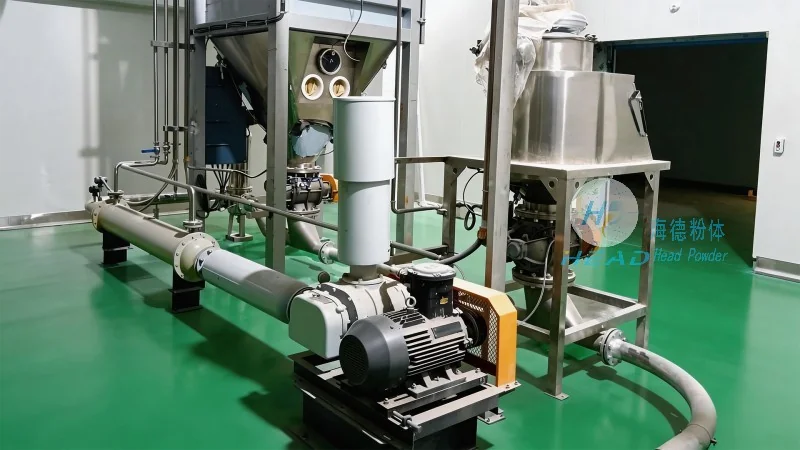
白糖氣力輸送系統由多個核心部件協同構成,每個部件均承擔特定功能,共同實現物料輸送的全流程控制。首先,供料裝置是系統的起點,通常採用星型喂料機或螺旋輸送機,負責將白糖從儲存倉或原料倉均勻送入輸送管道,避免物料堆積或堵塞。其次,氣源設備爲系統提供動力,包括空壓機或羅茨風機,根據輸送距離和壓力需求選擇合適的設備,有助於氣流壓力穩定在0.5-1.0MPa範圍內。輸送管道是物料傳輸的通道,多采用不鏽鋼或食品級塑料材質,耐腐蝕且密封性好,防止物料泄漏和空氣污染。在輸送終端,分離設備用於將物料與氣流分離,常見的有旋風分離器和布袋除塵器,旋風分離器通過離心力將顆粒物料從氣流中分離,布袋除塵器則進一步過濾細小粉塵,有助於排放空氣達標。最後,收料裝置將分離後的物料收集至目標倉,如儲存罐或包裝設備,完成整個輸送過程。
設備運行流程詳解
白糖氣力輸送系統的運行流程遵循標準化步驟,從啓動到停止,各環節協同工作,有助於連續正常運行。具體流程如下:首先,啓動氣源設備,空壓機或風機開始工作,建立輸送所需的氣流壓力。隨後,操作人員通過控制系統啓動供料裝置,將白糖均勻加入輸送管道,物料與氣流混合後開始輸送。在輸送過程中,系統通過壓力傳感器監測管道內壓力,若壓力異常,控制器會自動調整氣源輸出,維持輸送穩定性。物料到達終點後,進入分離設備,旋風分離器將大部分物料分離,細小顆粒通過布袋除塵器進一步處理。分離後的物料落入收料倉,完成輸送任務。最後,停止供料和氣源設備,清理系統內的殘留物料,爲下一次運行做準備。整個流程由PLC控制系統自動控制,操作人員只需監控設備狀態,有所降低人工干預需求。
技術優勢與實際應用
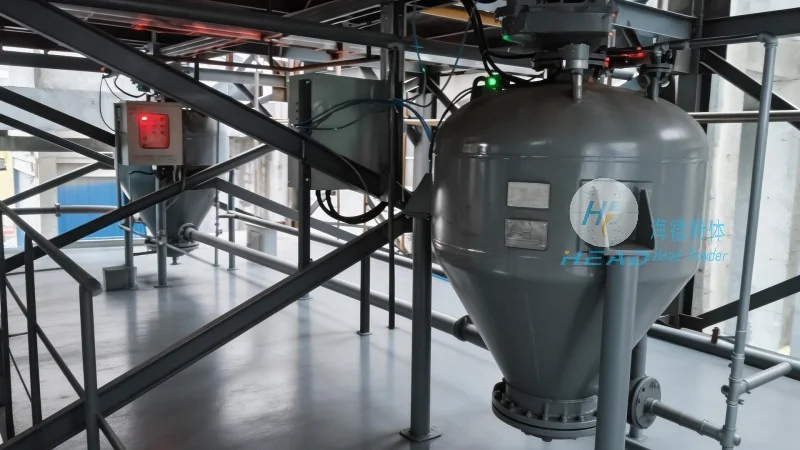
相比傳統的機械輸送方式,白糖氣力輸送系統具有顯著的技術優勢,廣泛應用於白糖加工廠、倉儲中心及物流企業。首先,輸送效率高,氣力輸送速度可達10-30m/s,比皮帶輸送機快數倍,大幅縮短物料輸送時間。其次,節能環保,系統通過壓縮空氣輸送物料,無需機械傳動部件,能耗較低,且無粉塵飛揚,減少環境污染,符合綠色生產要求。此外,系統適應性強,可輸送不同粒度、溼度的白糖,甚至含少量雜質的物料,無需預處理。自動化程度高是另一大優勢,系統配備智能控制器,可實現遠程監控和故障診斷,降低勞動強度,提高生產安全性。在實際應用中,該系統已成功應用於大型白糖企業的原料輸送、成品包裝及倉儲轉運,有所改善了生產效率,降低了運營成本。
設備維護與保養建議
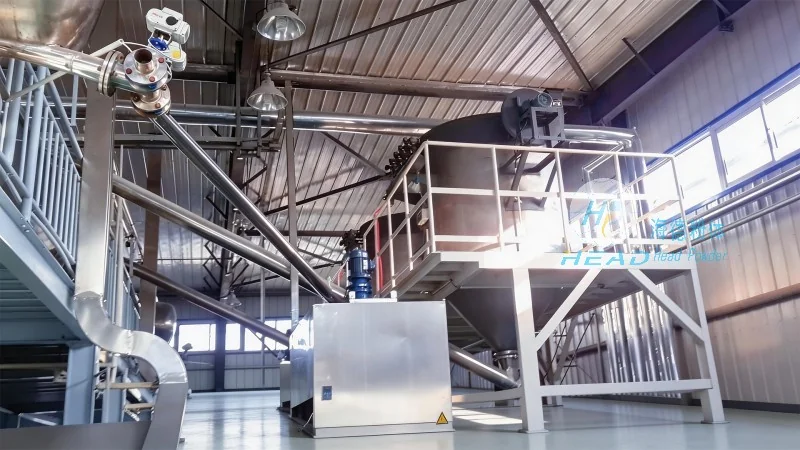
爲有助於白糖氣力輸送系統的持續運行,定期維護和保養至關重要。首先,氣源設備需定期檢查壓力錶和油位,保持空壓機或風機的潤滑狀態良好,避免因潤滑不足導致設備損壞。其次,分離設備中的濾袋和旋風筒需定期清理,防止堵塞影響分離效率。供料裝置的星型或螺旋部件應檢查磨損情況,及時更換磨損嚴重的部件,避免物料泄漏。輸送管道內壁應定期檢查,清除積聚的物料,防止管道堵塞。此外,控制系統中的傳感器和控制器需定期校準,有助於參數測量準確,避免因數據偏差導致運行異常。通過規範化的維護保養,可延長設備使用壽命,減少故障停機時間,支持生產連續性。
公司服務與聯繫方式
山東海德粉體工程有限公司作爲專業的粉體輸送設備製造商,致力於爲客戶提供優良品質的白糖氣力輸送系統及全方位的技術支持。公司位於山東濟南,擁有專業的研發團隊和製造基地,產品通過嚴格的質量檢測,符合食品行業衛生標準。業務由張經理負責,如需瞭解設備詳情或獲取技術支持,可隨時聯繫張經理,電話爲15662777102。公司提供從設備安裝、調試到售後維護的一站式服務,有助於用戶設備投入運行後穩定可靠,滿足生產需求。無論是新設備採購還是現有設備升級,海德粉體都將提供定製化解決方案,助力客戶提升生產效率,降低運營成本。