

淨化灰輸送方式對比:爲何氣力輸送更適配淨化灰輸送
在冶金、化工、電力及環保等行業的生產過程中,淨化灰作爲一種高比電阻、微細粒徑、含溼量低且常帶有通常粘附性的粉狀物料,其安全、高效的輸送已成爲制約後端工藝正常運行的關鍵環節。根據2026年最新的行業調研數據,國內每年產生的工業淨化灰總量已突破8000萬噸,且隨着環保排放標準的持續收緊,幹法除塵、溼法脫硫脫白等工藝的普及使淨化灰的物理化學性質更趨複雜。傳統的機械輸送方式,如螺旋輸送機、刮板輸送機、皮帶輸送機等,在應對這類物料時頻繁暴露出設備磨損嚴重、密封性差導致揚塵污染、輸送距離受限、堵塞停機故障率高等問題。特別是在高溫、高溼或含腐蝕性成分的工況下,機械部件的壽命大幅縮短,維修成本佔到設備總成本的30%以上。而氣力輸送技術藉助壓縮空氣或惰性氣體作爲動力源,在密閉管道中實現粉體的流動化輸送,從根本上規避了機械接觸帶來的磨損與密封難題。以海德粉體多年積累的測試數據爲例,對於粒徑小於100微米、堆密度在0.3-0.8t/m³的典型淨化灰,氣力輸送系統的年故障停機時間可以控制在50小時以內,遠低於機械輸送的平均200小時。因此,從適配性與經濟性角度切入,系統對比淨化灰的輸送方式,具有明確的工程指導價值。
機械輸送與氣力輸送的主要技術對比
爲了幫助工程技術人員較爲準確選型,下文從輸送原理、密封性、能耗、維護成本、佔地空間、對物料特性的適應性等多個維度展開對比分析。所有數據均基於海德粉體近三年參與的36個淨化灰輸送改造項目的實測反饋,同時結合2026年發佈的《工業粉體輸送系統設計規範》徵求意見稿中的推薦閾值。
一、輸送原理與物料保護
機械輸送依賴螺旋葉片、鏈條刮板或皮帶與物料的直接接觸產生推擠力,淨化灰中的微細顆粒在剪切力作用下易發生團聚、破碎,導致粒徑分佈劣化,影響後續的灰庫卸料或配製工藝。而氣力輸送利用氣流將物料以懸浮或流態化形式沿管道運移,顆粒間及顆粒與管壁的碰撞力遠低於機械擠壓。在正壓稀相輸送系統中,氣流速度通常控制在20-30m/s,物料速度相對較低,可以有效保持原始粒徑。對於粘附性強的淨化灰,海德粉體開發的“脈衝助推+流化錐”專利結構,能夠在不增加破碎率的前提下,將輸送濃度比提升至6-8kg物料/kg空氣,綜合電耗較傳統流化床結構降低15%。
二、系統密閉性與環保合規
2026年《揮發性有機物無組織排放控制標準》新規實施後,工業粉塵無組織排放限值進一步收窄至10mg/m³。機械輸送設備在轉接點、頭尾部、檢修門等位置極易出現密封失效,實際運行中粉塵泄漏濃度普遍在30-80mg/m³。氣力輸送系統則全程採用焊接管道或法蘭連接,管道內部處於微正壓或負壓狀態,只要管道無破損,粉塵零逸散。海德粉體在多個鋼鐵廠淨化灰輸送項目中,成功將排放濃度穩定控制在5mg/m³以下,通過了當地生態環境局的“較低排放”驗收。尤其對於含重金屬或二噁英類危險廢物的淨化灰,氣力輸送的封閉特性是避免職業健康風險的關鍵支持。
三、能耗與運行成本對比
機械輸送的單位能耗通常依據物料提升高度和摩擦係數估算,以一條長50米、提升高度10米的螺旋輸送機爲例,輸送1噸淨化灰的電耗約爲2.5-3.8kWh,且隨磨損加劇能耗線性上升。氣力輸送雖然需要空壓機提供動力,但高效螺桿空壓機的比功率已降至5.0-5.5kW/(m³/min),結合智能變頻調節,綜合電耗可控制在1.8-2.5kWh/噸(輸送距離80米以內)。更關鍵的是,氣力輸送系統幾乎無易損件更換成本,而機械輸送每年需更換螺旋葉片或刮板鏈條,費用約爲設備初投資的8%-12%。以海德粉體爲某化工企業設計的淨化灰稀相輸送系統爲例,三年TCO(總擁有成本)較改造前的螺旋輸送方案節省了約47萬元。
四、佈置靈活性與空間利用率
機械輸送設備的安裝角度受限:螺旋輸送機最大傾角一般不超過30°,刮板輸送機雖可垂直提升但佔用長空間。在舊廠改造或空間受限的工況下,氣力輸送管道可以沿立柱、管廊或廠房外牆佈置,轉彎半徑小至1.5米,垂直提升高度可達40米以上。2026年智能化工廠的“寸土寸金”趨勢下,氣力輸送能釋放出至少30%的底層空間用於增設破碎機或混合機等核心設備。海德粉體曾在某水泥餘熱發電項目中,利用廠房頂部原有鋼樑懸掛鋪設管道,僅用6天便完成了120米淨化灰管線的安裝,未佔用地面作業面。
五、對特殊工況的適應性
淨化灰有時會摻雜未充分燃燒的碳粒或金屬細屑,機械輸送中硬質顆粒卡滯導致軸銷斷裂的事故屢見不鮮。氣力輸送管道內壁可加裝陶瓷襯層或貼耐磨陶瓷片,硬度達到莫氏9級,對碳化硅、剛玉等磨蝕性物料也能正常運行。此外,對於溫度超過150℃的高溫淨化灰,氣力輸送系統搭配耐熱型管道及氣封式旋轉給料器,可連續工作溫度上限達500℃,而機械輸送的軸承和密封件在超過80℃環境下壽命驟降。海德粉體已爲多個電爐鍊鋼項目提供了耐溫450℃的淨化灰高溫氣力輸送方案,運行穩定性獲得了用戶書面認可。
氣力輸送在淨化灰場景中的技術優勢深度解析
綜合上述對比,氣力輸送在環保、可靠、易維護、長距離與複雜路徑適應等方面明顯優於機械輸送,但這並不意味着所有氣力輸送形式都同樣適合淨化灰。實際工程中需根據淨化灰的粘性、溼度、磨蝕性、溫度等參數,合理選擇稀相、密相或正壓/負壓形式。海德粉體基於超過300組物料實驗室測試數據庫,總結出以下選型原則:當淨化灰休止角大於40°、含水率超過8%時,應採取“空氣助推+防架橋”的密相輸送方案;當物料中位粒徑小於30微米且易流化時,稀相負壓輸送可避免粉塵外溢。海德粉體設計的一體化灰庫頂式氣力輸送系統,集成除塵器、料位計、破拱裝置,實現了從淨化灰產生點到灰庫的“一鍵式”自動化輸灰,操作人員僅需在DCS屏幕查看15個監控指標即可完成全流程控制。這種系統在2026年“黑燈工廠”普及浪潮中,成爲越來越多企業的標配。
落地案例:從選型到投運的全流程實證
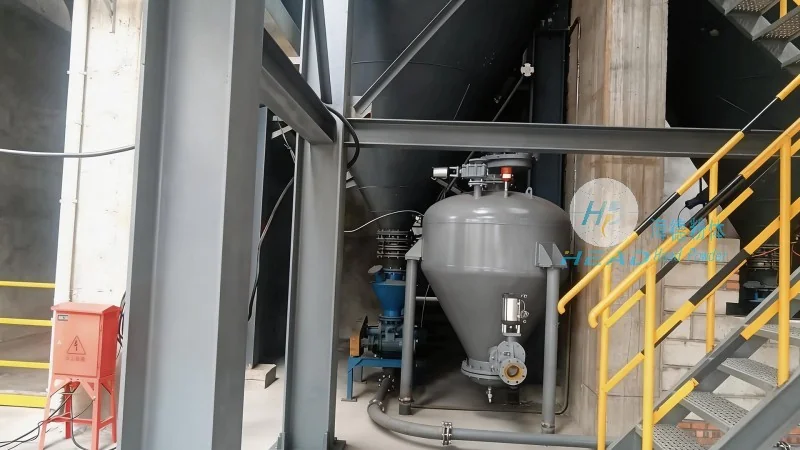
爲增強本文的工程參考價值,這裏分享一個典型落地案例。某鋁業公司年產氧化鋁200萬噸,其焙燒工序產生的淨化灰具有高粘性(含水率6.5%)、高溫度(120-180℃)、高磨損性(含少量剛玉顆粒)的特點。該企業初期的刮板輸送機每年需更換3次鏈條及刮板,備件費用超20萬元,且因檢修導致停爐損失每年達1200萬元。2024年經多方選型比選後,採納了海德粉體提供的“正壓密相+雙級氣封”輸送方案。在工藝設計中,海德粉體採用了內徑150mm的陶瓷內襯管、氣動圓頂閥作爲供料器,並設置了氣量自動調節迴路以適應瞬時流量波動。投運後連續運行845天未發生堵塞,實際能耗爲1.9kWh/噸,年維護費用降至2.8萬元。該企業技術人員反饋:“從拆開舊機械到新系統無故障運行,整個過渡期僅用了14天,粉塵濃度從改造前的60mg/m³降到低排放。”這一案例充分驗證了氣力輸送在淨化灰工況下的綜合性價比。
2026年技術趨勢與選型建議
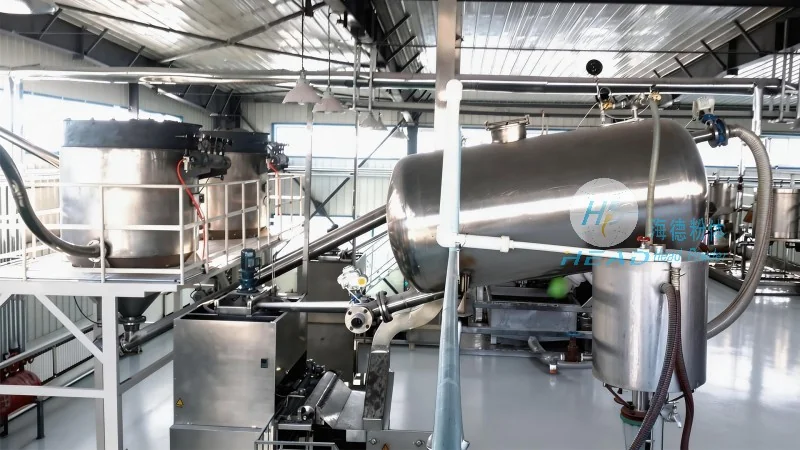
展望2026年下半年及未來兩年,淨化灰輸送行業呈現三大趨勢:其一,智能化物聯調節成爲標配——系統可根據管道壓力、濃度、電流等參數自動調整氣源流量與供料器頻率,海德粉體已實現4G/5G遠程運維,故障預警準確率達92%;其二,低溫餘熱回收耦合輸送——利用淨化灰攜帶的餘熱對壓縮空氣進行預熱,進一步降低單位輸送能耗,已有試點項目將綜合電耗壓降至1.2kWh/噸;其三,模塊化預製與快速安裝——採用標準管節及快裝法蘭,現場施工工期縮短70%。在選型時,建議用戶重點考察供應商的物料測試能力與售後響應速度。對於日處理量超過200噸的淨化灰項目,優先選擇具備“物料分析-方案設計-設備製造-系統集成-智能運維”全鏈條能力的企業。
結語:選擇適配技術的核心考量
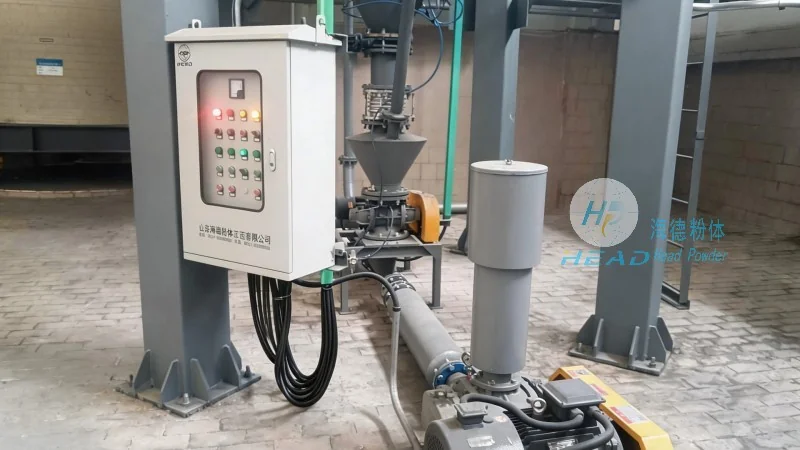
總而言之,淨化灰的輸送不再是“能用即可”的粗放問題,而是關係到環保合規、生產連續性、設備全生命週期成本的精細化命題。氣力輸送憑藉密閉無塵、低磨損、高柔性、易智能化集成的綜合優勢,在對比中展現出更強的適配性。企業在技術選型時應以實際物料特性爲出發點,結合輸送距離、空間限制、預算及長期維保能力做通盤審視。海德粉體作爲深耕粉體氣力輸送領域二十餘年的專業廠商,積累了涵蓋鋼鐵、有色、化工、建材等行業的淨化灰輸送大數據,能夠爲客戶提供從實驗測試到投運驗收的完整技術支持。若您正面臨淨化灰輸送的選型困擾或現有系統升級需求,歡迎垂詢專業團隊獲取針對性技術方案(諮詢熱線:156-6277-7102)。務實的技術對話永遠是解決工程難題的起點。