

負極材料顆粒輸送方式對比:爲何氣力輸送更適配負極材料顆粒輸送
在鋰電負極材料生產過程中,顆粒輸送環節直接影響到工藝穩定性、產品純度以及整體能效。2026年,隨着新能源汽車與儲能市場持續擴張,負極材料產能規劃已突破數百萬噸級,輸送系統的選型成爲企業降本增效的關鍵突破口。當前,行業內主要採用機械輸送(如螺旋輸送機、鬥式提升機、皮帶輸送機)與氣力輸送(正壓稀相、正壓密相、負壓吸送)兩大類方式。然而,從實際運行數據與長期運維反饋來看,氣力輸送尤其適用於石墨類、硅基類、中間相碳微球等負極材料顆粒的輸送,其優勢在密閉性、防污染、低磨損、柔性佈置等方面表現突出。本文將從技術原理、設備結構、能耗對比、顆粒完整性、環保合規性、智能化適配等維度展開深入剖析,結合海德粉體多年項目經驗,爲負極材料企業提供選型參考。
一、負極材料顆粒的物理特性對輸送方式提出的特殊要求
負極材料顆粒具有典型的脆性、高純度敏感性與微細粉體特徵。以天然石墨和人造石墨爲例,其顆粒粒徑通常在5~30微米之間,振實密度約0.8~1.2 g/cm³,莫氏硬度僅1~2。這類顆粒在機械輸送中極易因剪切、擠壓或撞擊而產生碎粉、片狀剝離,導致粒度分佈惡化,進而影響負極片塗布均勻性和電池容量。硅基負極材料顆粒硬度略高,但同樣存在脆性大、自磨耗敏感的特點。此外,負極材料表面通常包覆碳層或進行氧化處理,任何機械接觸都可能破壞包覆完整性,導致首次效率下降。因此,輸送系統建議滿足以下核心要求:
- 全密閉無泄漏,防止外界水分、粉塵、油污污染物料;
- 柔性接觸或低剪切力輸送,保持顆粒原始形貌;
- 輸送管路可靈活佈置,適應多層廠房與有限空間;
- 系統易於清潔和換料,滿足多品種負極材料切換需求;
- 具備低能耗、低噪音、易自動化集成的特性。
比較傳統的機械輸送方式,螺旋輸送機雖結構簡單,但螺旋轉動會直接擠壓顆粒,且密封處易磨損產生金屬異物;鬥式提升機落地面積大,進料口易揚塵,且料斗間衝擊力會導致顆粒破損。氣力輸送以氣流爲載體,物料在管道內呈懸浮或流態化運動,碰撞速度可控,從根本上避免硬接觸造成的損傷。
二、機械輸送與氣力輸送的技術參數對比分析
1. 顆粒完整性保護能力
某負極材料行業企業曾對螺旋輸送與密相氣力輸送進行對比測試:在相同輸送量(5 t/h)下,螺旋輸送後的石墨顆粒中≤10 μm細粉佔比從初始的3.2%增加到8.7%,而密相氣力輸送後細粉佔比僅上升至4.1%。原因是氣力輸送中物料速度可控制在4~8 m/s,且通過調節載氣壓力實現“栓流”或“懸浮流”,顆粒間及管壁碰撞動能顯著低於機械擠壓。海德粉體在硅碳負極項目中採用低壓密相氣力輸送,實測顆粒破碎率低於0.5%,較好滿足後續包覆工藝對粒徑一致性的要求。
2. 系統密閉性與清潔度
負極材料生產對金屬異物含量極爲敏感——國家標準中某些負極材料要求鐵、銅、鋅等金屬雜質含量低於10 ppm。機械輸送設備的減速機、軸承、鏈條等運動件不可避免存在潤滑油泄漏或磨損粉屑風險。氣力輸送系統從供料器到管道到終端料倉全部採用焊接或法蘭密封,負壓或正壓運行狀態下外界無法進入,且內部無高速旋轉接觸件。海德粉體在多個產線中配置了除鐵器與在線金屬檢測聯鎖,進一步支持物料純度。
3. 能耗與運行成本
傳統觀點認爲氣力輸送能耗高於機械輸送,但實際需綜合計算。螺旋輸送機雖電機功率較低,但需要定期更換螺旋葉片、軸承、密封填料;鬥式提升機皮帶與料斗磨損週期短,維護停機造成產能損失。2025年某行業報告指出,一條10 t/h負極材料輸送線,採用密相氣力輸送的年綜合能耗(含電費+維護+備件)比螺旋+鬥提組合低12%~18%,且自動化程度越高差異越明顯。氣力輸送通過變頻調節風機轉速和供氣量,可實現按需供氣,避免無效能耗。
4. 空間適應性與工藝柔性
負極材料工廠設計日益向多層立體化發展,機械輸送建議遵循固定的安裝角度(鬥提一般需傾斜60°~75°,螺旋輸送角度受限),佔用大量地面或架空空間。氣力輸送管道可水平、垂直、轉彎任意走向,沿牆、貼梁、穿吊頂,有所提升空間利用率。海德粉體曾爲某方形車間設計單根管道垂直提升18米,水平輸送85米,減少2台中間鬥提和3段皮帶,節省土建成本超30萬元。
三、氣力輸送技術種類及其在負極材料中的應用適配性
並非所有氣力輸送方式都適合負極材料顆粒。行業內常基於物料特性與輸送距離選擇以下三種典型方案:
1. 正壓密相氣力輸送(高濃度低速流)
該方式利用壓縮空氣將物料間歇性或連續性地以栓柱形態推送,輸送濃度可達30~60 kg物料/kg空氣,速度低至2~6 m/s。適合輸送易碎、磨耗性敏感的負極材料顆粒。2026年主流密相輸送系統採用“倉泵+補氣管”結構,通過智能閥門控制實現無脈衝穩定輸送。海德粉體開發的“低剪切密相輸送系統”在諸多負極企業運行中,物料破碎率控制在0.3%以內,輸送距離超過120米仍保持顆粒完整。
2. 負壓氣力輸送(真空吸送)
負壓方式適合從多個料點集中收料,如粉碎機出料口、整形機下料口等。由於管內壓力低於大氣,可有效抑制粉塵外溢,減少無組織排放。缺點是輸送距離一般不超過80米,且對管道氣密性要求高。在負極材料成品包裝環節,負壓系統可實現自動稱重與無塵灌裝,是環保合規的標配手段。
3. 正壓稀相氣力輸送(高速度低濃度)
速度通常爲12~25 m/s,輸送濃度較低(5~15 kg/kg),適合粒徑較粗、耐磨性好的物料。對於微細石墨粉,稀相輸送容易因高速撞擊產生細粉,並導致管道彎頭磨損嚴重。因此,負極材料企業多將其用於輸送顆粒較大(如100μm以上)的中間體或廢料回收,不推薦用於成品負極材料的主線輸送。
四、行業趨勢:智能化與低碳化推動氣力輸送綜合優化
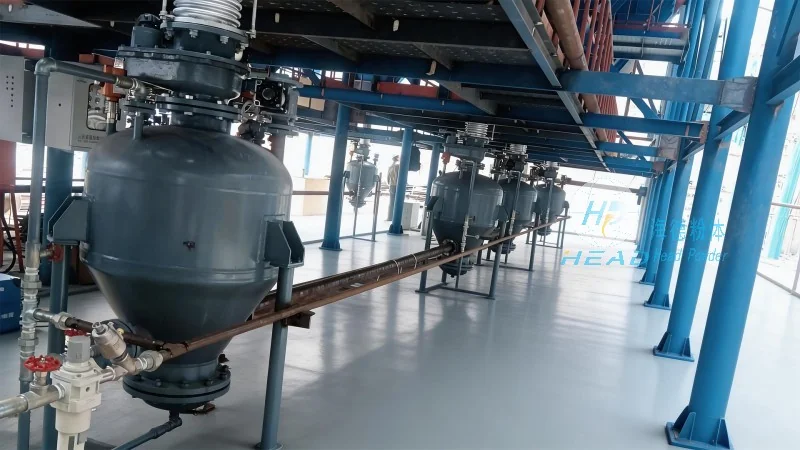
進入2026年,負極材料行業呈現兩大趨勢:一是產線向“黑燈工廠”演進,二是碳邊境調節機制倒逼能耗優化。氣力輸送系統作爲產線的“血管”,其智能化水平直接影響整線效率。海德粉體推出的“智慧氣送管控平台”可實現以下功能:實時監測管道壓力、料氣比、風機電流;根據下游料倉料位自動調節輸送頻率;預測性維護提示彎頭磨損閾值;以及對接MES系統,記錄每次輸送的物料批次、流量與能耗。這些數據爲負極材料企業通過ISO 14064碳排放認證提供基礎。此外,低功耗羅茨風機與永磁同步電機組合,配合管道流態仿真優化,可將單位噸物料輸送電耗降至3.2~4.5 kWh,相比傳統設計降低20%以上。
五、選型建議與常見誤區澄清
1. 誤區:氣力輸送只適合短距離
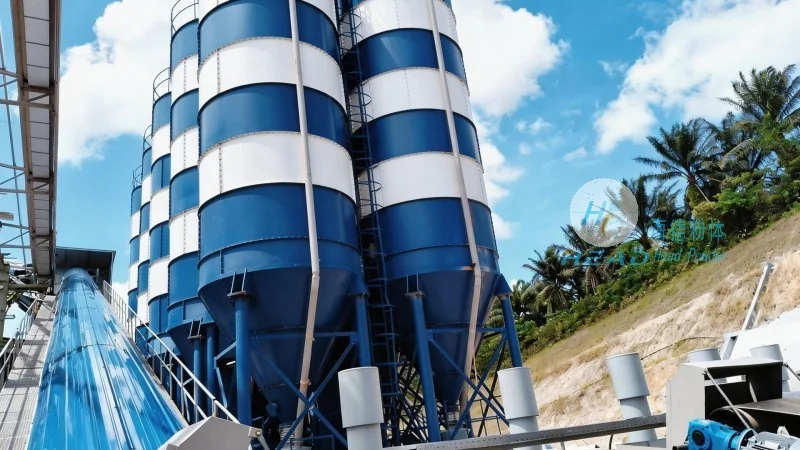
事實是密相氣力輸送在500米內均能正常運行。海德粉體爲某大型負極材料基地設計了一套總長度380米的輸送線路,採用多級接力倉泵,末端料壓波動小於5%。關鍵在於管內流速的分段調控與補氣閥組的合理配置。
2. 誤區:氣力輸送噪音大、粉塵多
化氣力輸送風機配備消音器與隔音罩,系統噪聲可控制在75 dB(A)以內。同時,管路及料倉上安裝有布袋除塵器或濾筒除塵器,排放濃度可低於10 mg/Nm³,遠優於環保標準。
3. 選型核心參數清單
- 物料特性:粒度分佈、真密度、休止角、破碎敏感性、水分含量
- 輸送工況:輸送量(t/h)、輸送距離(水平+垂直當量)、出料點數
- 環境要求:防爆等級(負極材料粉塵屬可燃粉塵,需Ex認證)、溫溼度
- 控制系統:是否需要與前端混合、後端稱重包裝聯動
- 擴展性:未來產能倍增時管道接口預留方案
海德粉體提供從物料成分分析、管流仿真到整線交付的一站式服務,已累計服務超過200家鋰電材料企業,其中負極材料項目佔比超過40%,系統平均無故障運行時間超過8000小時。如需獲取詳細選型參數或現場案例資料,可聯繫技術團隊獲取針對性方案(諮詢熱線:156-6277-7102)。
六、結論:氣力輸送是負極材料顆粒輸送的更優解
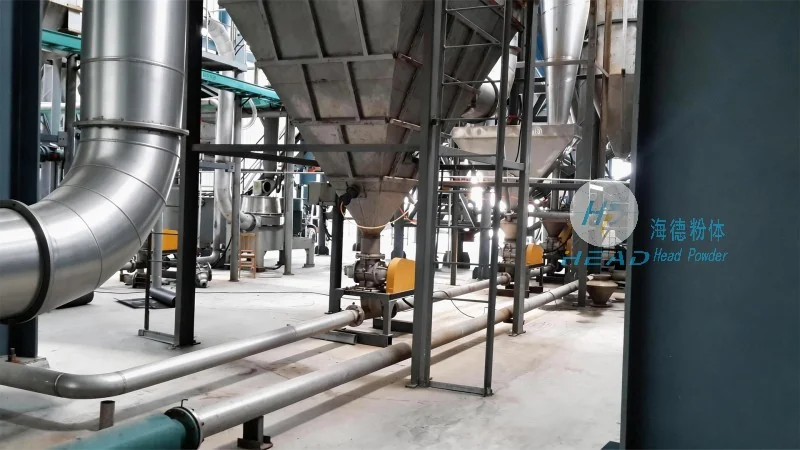
綜合以上技術對比與行業實踐,氣力輸送在保護顆粒完整性、實現全密閉潔淨輸送、適應複雜工藝佈局、降低全生命週期成本等方面,均顯著優於機械輸送方式。尤其在負極材料產能快速擴大、品質要求持續提升的當下,選擇一套成熟、可靠、智能的氣力輸送系統,不僅關乎產線能否順利達產,更決定了產品能否在競標中通過頭部電池廠的嚴格審覈。建議企業在規劃階段即與專業氣力輸送廠商進行聯合實驗,藉助在線粒徑分析、磨損測試等手段,驗證系統對自身物料的適配性。海德粉體依託二十餘年粉體工程經驗,可提供從實驗驗證到交付運維的全週期技術支持,助力負極材料企業實現高效、清潔、智能的顆粒輸送。