

碳酸鈉輸送中氣力輸送系統的類型及實際應用
碳酸鈉,作爲一種重要的化工原料,在玻璃製造、食品加工、製藥等多個行業扮演着不可或缺的角色。然而,由於其易吸溼結塊、粉塵飛揚的特性,傳統的輸送方式往往難以滿足高效、安全、環保的輸送需求。在此背景下,氣力輸送系統憑藉其獨特的優勢,成爲碳酸鈉輸送領域的可作爲選擇。本文將深入探討氣力輸送系統的類型及其在碳酸鈉輸送中的實際應用,爲相關企業提供參考。
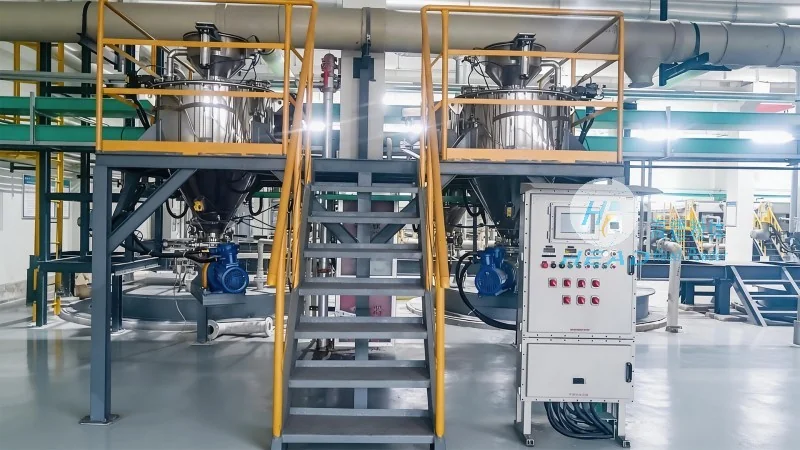
氣力輸送系統在碳酸鈉輸送中的優勢
氣力輸送系統通過空氣作爲介質,將固體物料(如碳酸鈉)進行輸送,相比傳統的皮帶輸送、螺旋輸送等方式,具有顯著的優勢。首先,它實現了充分的密封輸送,有效避免了碳酸鈉粉塵對環境的污染,符合現代工業的環保要求。其次,氣力輸送系統可以實現連續、均勻的輸送,提高了生產效率,減少了物料損耗。此外,該系統結構簡單,維護方便,運行成本低,特別適用於碳酸鈉等易結塊物料的輸送。對於需要長距離或垂直輸送碳酸鈉的場景,氣力輸送系統更是表現出色,能夠穩定、可靠地完成物料傳輸任務。
常見氣力輸送系統類型解析
根據輸送原理的不同,氣力輸送系統主要分爲吸送式、壓送式和混合式三種類型,每種類型各有特點,適用於不同的碳酸鈉輸送場景。吸送式系統通過真空泵產生負壓,從料斗或儲倉中吸取碳酸鈉,經過管道輸送至目的地。這種系統適用於短距離、低揚程的輸送,且對物料的流動性要求較高。壓送式系統則通過鼓風機或壓縮機產生正壓,將碳酸鈉從儲倉壓送至輸送管道,適用於長距離、高揚程的輸送,能夠克服較大的輸送阻力。混合式系統則是吸送式和壓送式的結合,通過真空和正壓交替作用,實現物料的輸送,適用於複雜路徑或需要頻繁啓停的輸送任務。在實際應用中,企業可以根據碳酸鈉的輸送距離、輸送量、輸送高度以及現場環境等因素,選擇合適的氣力輸送系統類型,以實現較好輸送效果。
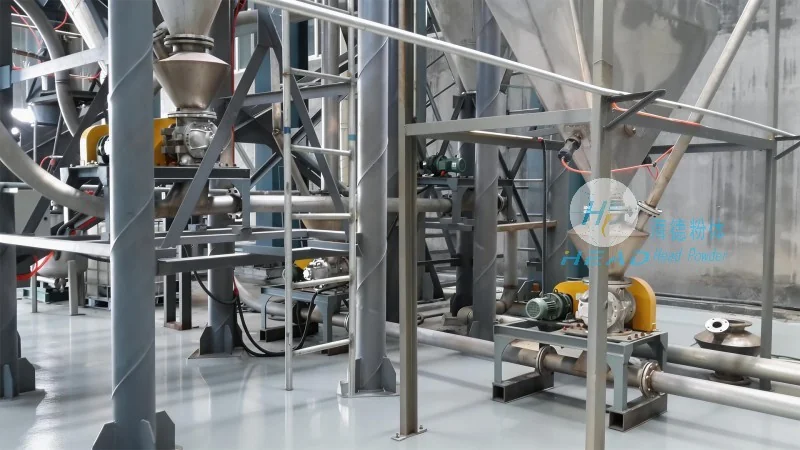
吸送式系統通常由料斗、真空泵、輸送管道、分離器等組成。其工作原理是通過真空泵將料斗內的碳酸鈉吸入管道,與空氣混合後,通過分離器將物料與空氣分離,物料落入接收設備。這種系統的優點是輸送過程無粉塵飛揚,對環境友好,且能夠從多個料斗同時吸取物料。然而,吸送式系統的輸送距離通常較短,一般不超過100米,且對物料的溼度要求較高,溼度過高可能導致管道堵塞。對於碳酸鈉等易結塊物料,吸送式系統需要配備振動器或攪拌器,以保持物料的流動性。在實際應用中,吸送式系統常用於碳酸鈉從儲倉到包裝線的短距離輸送,或者從生產車間到倉庫的垂直輸送。
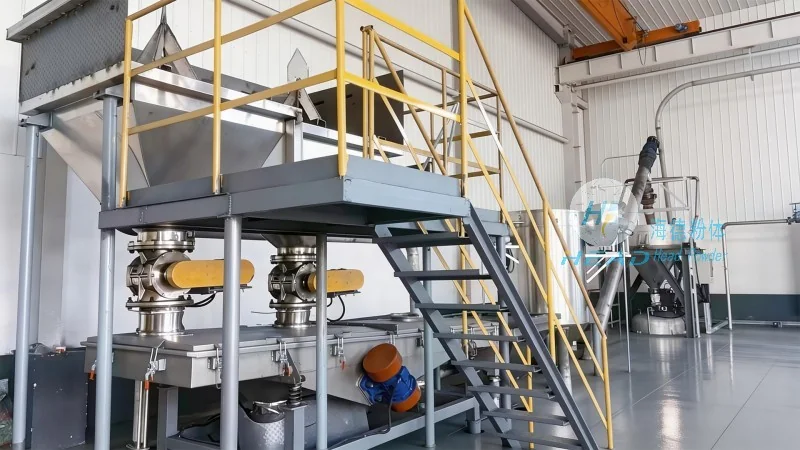
壓送式系統由儲倉、鼓風機、輸送管道、分離器等組成,通過鼓風機產生正壓,將碳酸鈉從儲倉壓送至輸送管道。與吸送式系統相比,壓送式系統的輸送距離更長,可達數百米甚至更遠,且能夠輸送高濃度的碳酸鈉物料。壓送式系統的優點是輸送效率高,能夠滿足大規模生產的需求,且對物料的溼度要求較低。然而,壓送式系統需要較高的空氣壓力,設備投資和維護成本相對較高。此外,由於輸送過程中物料與空氣混合,可能會產生通常的粉塵,需要配備除塵設備。對於碳酸鈉等易產生粉塵的物料,壓送式系統通常採用密閉管道,並在分離器後設置除塵器,以減少空氣中的粉塵含量。在實際應用中,壓送式系統廣泛應用於化工企業中碳酸鈉從倉庫到反應釜的長距離水平輸送,或者從包裝線到成品庫的垂直輸送。
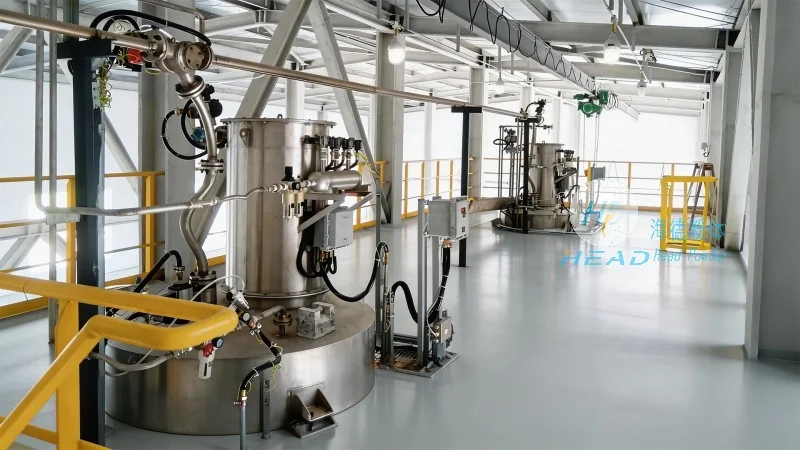
混合式氣力輸送系統結合了吸送式和壓送式的優點,通過真空和正壓交替作用,實現物料的輸送。該系統通常由料斗、真空泵、鼓風機、輸送管道、分離器等組成。其工作原理是:首先,通過真空泵將料斗內的碳酸鈉吸入管道,然後通過鼓風機將物料壓送至目的地。混合式系統的優點是輸送距離適中,既不像吸送式那樣短,也不像壓送式那樣長,適用於中距離的輸送任務。此外,混合式系統對物料的適應性較強,能夠處理不同流動性、溼度的碳酸鈉物料。然而,混合式系統的設備複雜度較高,需要同時配備真空泵和鼓風機,運行成本相對較高。在實際應用中,混合式系統常用於碳酸鈉從多個儲倉到不同生產線的輸送,或者需要頻繁啓停的輸送場景,能夠靈活應對不同的輸送需求。
實際應用場景與案例分析
在實際生產中,氣力輸送系統在碳酸鈉輸送中的應用廣泛,以下列舉幾個典型場景:在玻璃製造行業,碳酸鈉是玻璃的主要原料之一,需要從倉庫通過氣力輸送系統輸送至熔爐。由於玻璃生產對碳酸鈉的純度要求較高,氣力輸送系統需要採用密閉管道和高效分離器,有助於物料不受污染。在食品加工行業,碳酸鈉作爲烘焙原料,需要從包裝線輸送至倉庫或生產線。氣力輸送系統可以保持碳酸鈉的乾燥和衛生,避免粉塵污染食品。在製藥行業,碳酸鈉作爲原料,需要通過氣力輸送系統輸送至反應釜或包裝設備。由於製藥行業對環境要求極高,氣力輸送系統通常採用潔淨型設計,配備空氣過濾器和除塵設備,有助於輸送過程中的潔淨度。此外,在化工企業的連續生產中,氣力輸送系統可以實現碳酸鈉的連續輸送,減少人工干預,提高生產效率。例如,某化工企業採用壓送式氣力輸送系統,將碳酸鈉從儲倉輸送至反應釜,輸送距離爲200米,輸送量爲每小時10噸,系統運行穩定,物料損耗率低於0.5%,有效提高了生產效率。這些案例表明,氣力輸送系統在碳酸鈉輸送中具有顯著的應用價值,能夠滿足不同行業的需求。