

樹脂砂氣力輸送中負壓輸送與正壓輸送的優缺點對比
在鑄造行業中,樹脂砂作爲關鍵原材料,其高效、穩定的輸送方式直接影響生產效率與產品質量。氣力輸送作爲樹脂砂輸送的主要技術,通過負壓或正壓兩種模式實現物料傳輸,不同輸送方式各有特點,理解其優缺點有助於企業選擇最適配的輸送方案。本文將深入分析負壓輸送與正壓輸送在樹脂砂氣力輸送中的應用表現。
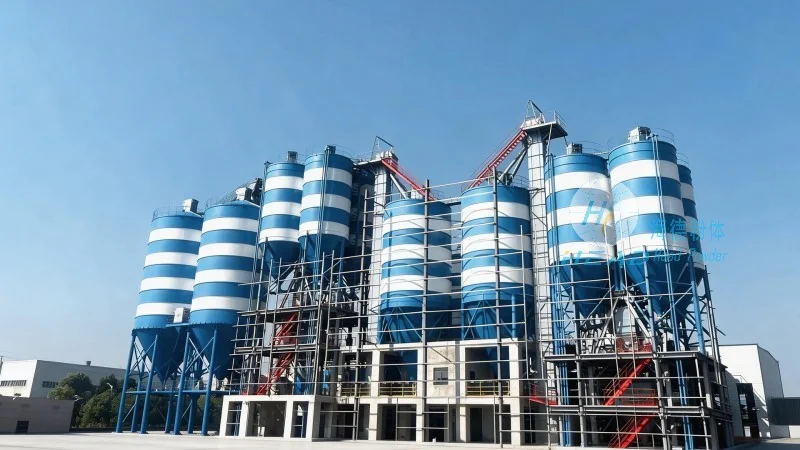
負壓輸送:原理與主要特點解析
負壓輸送,又稱吸送式氣力輸送,通過風機在輸送管道內形成負壓環境,使樹脂砂顆粒在負壓作用下被吸入並輸送到目的地。其典型設備包括吸嘴、輸料管、旋風分離器、布袋除塵器及離心風機等。負壓輸送的工作原理基於空氣流動的伯努利原理,通過降低管道內壓力,外界大氣壓將物料壓入管道,隨氣流一同輸送至分離器。分離器通過離心力將物料與空氣分離,物料落入料斗,空氣則通過除塵器過濾後排出。這種輸送方式在鑄造行業應用廣泛,尤其適用於短距離、低粉塵濃度的物料轉移。
負壓輸送的主要特點主要體現在環保性與設備簡易性上。首先,負壓系統通過吸入外界空氣,將輸送過程中的粉塵封閉在系統內,有效防止粉塵外泄,降低對車間環境及操作人員的危害,符合綠色生產與職業健康要求。其次,負壓輸送的設備結構相對簡單,無需複雜的密封裝置,安裝與維護成本較低,尤其適合預算有限的小型鑄造企業。此外,對於輸送距離在50-200米範圍內的樹脂砂,負壓輸送能保持較好的輸送效率,有助於物料穩定傳輸,減少堵塞風險。
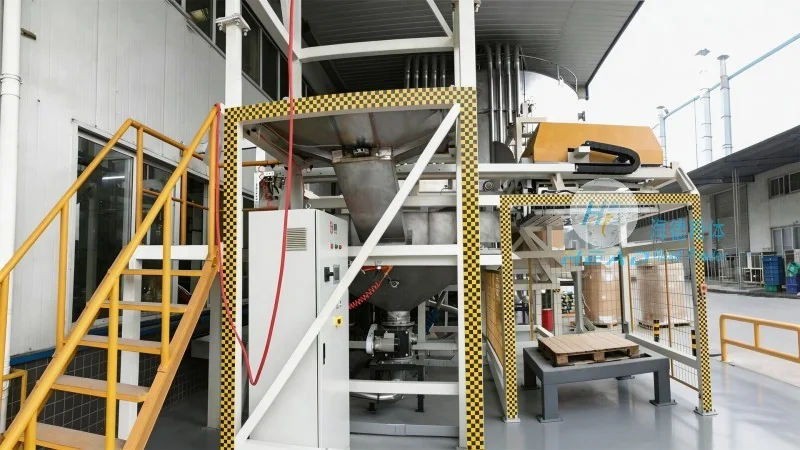
然而,負壓輸送也存在明顯侷限性。其一,輸送距離受限。由於負壓的衰減特性,隨着輸送距離增加,管道內負壓會逐漸降低,導致物料輸送效率下降,通常負壓輸送的合理距離不超過300米,超過此範圍可能需要增加中間加壓站,增加系統複雜度。其二,易受環境因素影響。負壓系統對風機的功率要求較高,且在多粉塵、潮溼或溫度變化大的環境中,易導致管道內壁積灰、風機葉片磨損,甚至發生堵塞故障。其三,局部粉塵控制難度。儘管整體環保,但吸嘴處作爲物料進入系統的入口,仍可能產生局部粉塵,若未設置有效的局部除塵裝置,可能影響操作環境。因此,企業在選擇負壓輸送時,需充分考慮輸送距離、環境條件及環保要求。
正壓輸送:高效長距離輸送的實踐
正壓輸送,又稱壓送式氣力輸送,通過風機向輸送管道內輸送高壓空氣,推動樹脂砂顆粒在正壓氣流中前進。其設備包括壓氣機、輸料管、星形卸料器、布袋除塵器及羅茨風機等。正壓輸送的工作原理是利用高壓氣流對物料的推力,將物料從起點輸送到終點。與負壓輸送不同,正壓輸送的氣流方向與物料運動方向一致,通過調節氣流速度與壓力,控制物料的輸送速度與輸送量。
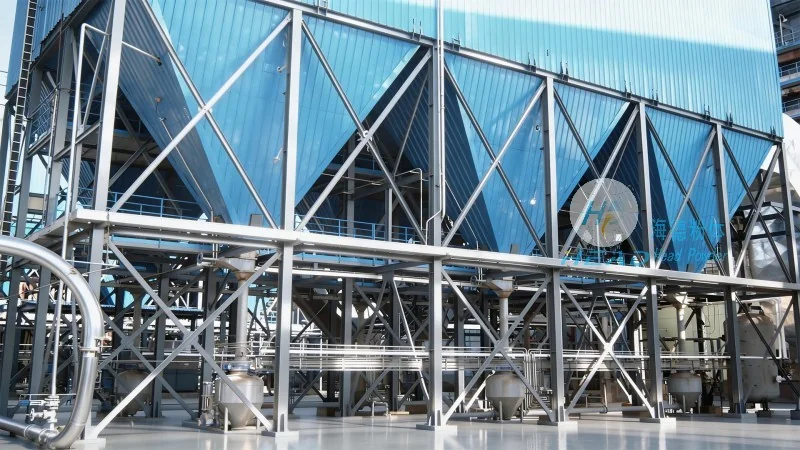
正壓輸送的優勢主要體現在長距離輸送效率與設備通用性上。首先,正壓輸送可輕鬆實現數百米甚至上千米的長距離輸送,適用於工廠內不同區域或跨車間物料傳輸,如將樹脂砂從原料庫輸送到混砂機或造型線。其次,輸送效率高。高壓氣流能更有效地推動物料,減少輸送時間,提升生產線的整體效率,尤其對於需要連續生產的鑄造企業,正壓輸送能支持物料供應的穩定性。此外,正壓輸送設備通用性強,不僅限於樹脂砂,還能輸送其他顆粒狀物料(如石英砂、石灰石粉),滿足企業多元化生產需求。
正壓輸送的缺點同樣顯著。其一,設備複雜度高。正壓系統需要更精細的密封裝置(如管道連接處的密封圈、卸料器的密封結構)和壓力控制系統(如變頻器調節風機轉速),安裝成本較高,且對設備精度要求嚴格。其二,環境污染風險。高壓氣流可能攜帶粉塵外泄,若密封不良,會導致車間內粉塵濃度升高,不僅影響工人健康,還可能引發火災隱患(若物料爲易燃物)。其三,能耗較高。維持正壓輸送需要持續的高功率風機運行,長期運行成本較高,尤其對於輸送距離較長的系統,能耗問題更爲突出。因此,企業在選擇正壓輸送時,需平衡長距離輸送需求與設備投資、運行成本之間的關係。