

尾礦渣氣力輸送系統方案設計要點
在礦山開採與資源處理領域,尾礦渣的輸送是關鍵環節,直接關係到生產效率與環保合規性。尾礦渣氣力輸送系統作爲一種高效、環保的輸送技術,正逐漸成爲行業主流選擇。然而,系統的方案設計涉及多方面技術考量,需結合物料特性、輸送距離、場地佈局等綜合因素。本文將圍繞尾礦渣氣力輸送系統的方案設計要點,深入解析關鍵環節,爲相關企業提供參考。
一、系統選型與核心設備配置
尾礦渣氣力輸送系統的選型首先需明確輸送方式,通常分爲正壓氣力輸送(壓送式)與負壓氣力輸送(吸送式)。正壓系統通過風機將壓縮空氣注入輸送管道,推動物料前進,適用於短距離、高濃度物料的輸送;負壓系統則通過風機在管道內形成負壓,吸入物料,適用於長距離、低濃度或需避免揚塵的場合。選擇哪種方式需結合尾礦渣的顆粒大小、溼度、密度及輸送距離等因素。例如,若尾礦渣顆粒較粗、溼度較高,正壓系統可能因壓力波動導致管道堵塞,此時負壓系統更優;反之,若輸送距離短且物料濃度較高,正壓系統則能發揮其高輸送效率的優勢。
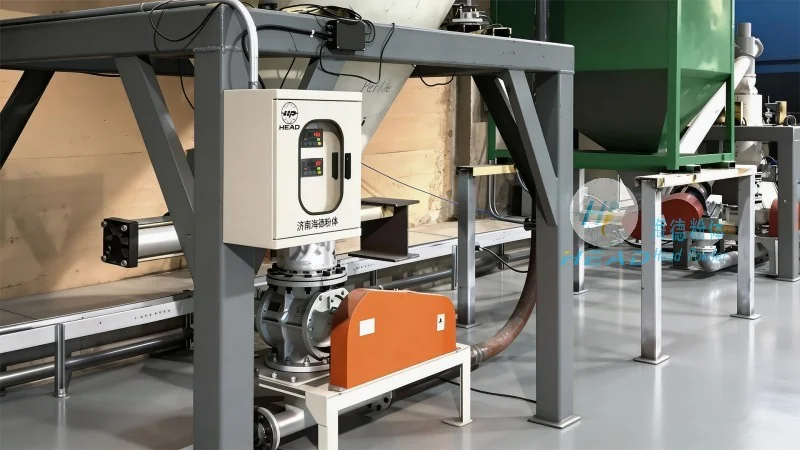
核心設備配置方面,氣源設備(如羅茨風機、離心風機)是系統的動力核心,其參數需與輸送系統匹配。羅茨風機具有體積小、風量穩定、壓力可調的特點,適用於正壓輸送;離心風機則適合負壓輸送,能提供大流量、低壓力的氣流。此外,輸送管道的材質選擇至關重要,尾礦渣的磨損性較強,通常採用耐磨橡膠管、不鏽鋼管或複合耐磨管,以延長使用壽命。管道直徑的確定需根據物料流量、流速及管道長度計算,一般遵循“流速-管徑”匹配原則,避免流速過低導致沉積或過高引發磨損。例如,對於顆粒直徑在0.1-5mm的尾礦渣,推薦管道內流速在15-25m/s之間,既有助於輸送效率,又減少磨損。
二、管道系統設計與佈局優化
管道系統是氣力輸送系統的“血管”,其設計直接影響輸送效果與系統穩定性。首先,管道佈局需遵循“短、直、少彎”原則,減少彎頭數量,避免物料在彎頭處堆積或磨損。彎頭設計應採用大麴率半徑(通常爲管道直徑的3-5倍),並採用耐磨材料,如陶瓷襯裏或橡膠包覆,以降低物料對管道的衝擊。對於長距離輸送,需設置中間氣源或增壓設備,有助於氣流壓力穩定。例如,若輸送距離超過1000米,可在管道中途設置羅茨風機或氣罐,補充壓力,防止氣流衰減。此外,管道的安裝需保持水平或微傾斜(坡度不小於0.5%),避免物料沉積。在垂直管道中,需設置防堵裝置,如螺旋輸送器或振動器,防止物料在管內停滯。同時,管道系統需配備壓力傳感器、流量計等監測設備,實時反饋系統運行狀態,便於故障診斷與維護。
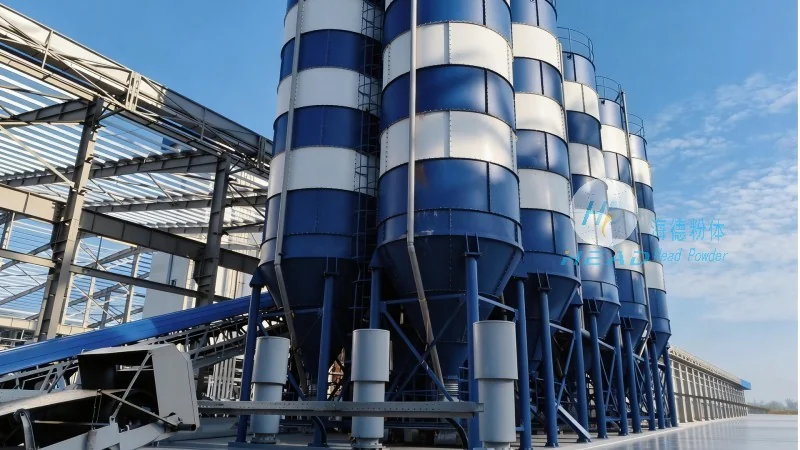
另外,管道系統的密封性是關鍵,尤其是負壓系統,需有助於所有連接處無泄漏,否則會導致空氣混入,降低輸送效率。密封材料通常採用橡膠墊、金屬法蘭或焊接連接,並定期檢查密封效果。對於易磨損部位,如彎頭、三通等,需採用耐磨塗層或更換耐磨部件,以延長使用壽命。例如,某礦山在輸送尾礦渣時,因彎頭磨損導致管道堵塞,更換爲陶瓷襯裏彎頭後,系統運行穩定,故障率降低了60%。
三、控制系統與自動化策略
現代尾礦渣氣力輸送系統普遍採用自動化控制系統,以提高運行效率與安全性。控制系統通常包括PLC(可編程邏輯控制器)、傳感器(壓力、流量、溫度傳感器)、執行器(閥門、風機)等,實現系統的自動啓停、參數調節與故障報警。例如,當輸送管道壓力超過設定值時,系統會自動降低風機轉速或關閉部分閥門,避免管道過載;當物料流量不足時,系統會啓動備用風機或調整氣源壓力,有助於輸送連續。自動化控制還能減少人工干預,降低勞動強度,提高生產安全性。此外,系統需配備遠程監控功能,通過工業網絡將運行數據傳輸至控制中心,便於管理人員實時掌握系統狀態,及時處理異常情況。例如,山東海德粉體工程有限公司爲某銅礦設計的尾礦渣氣力輸送系統,採用PLC控制系統,實現了輸送過程的自動化,輸送效率提高了30%,故障率降低了50%。
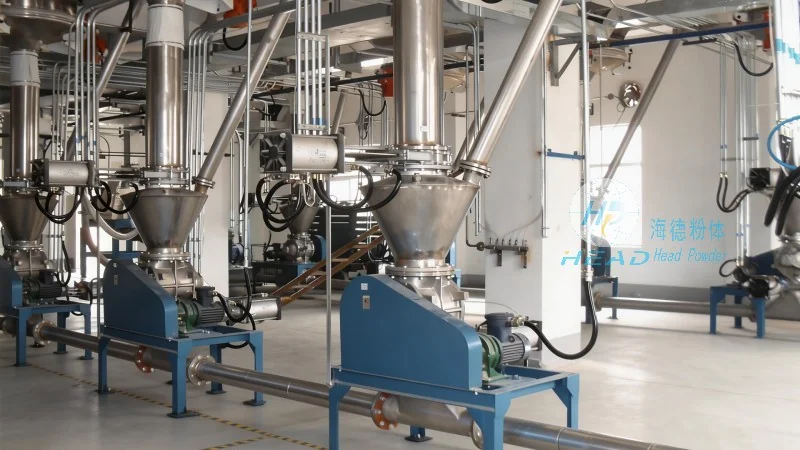
同時,控制系統需考慮安全防護措施,如過載保護、過熱保護、漏電保護等,有助於系統運行安全。對於易燃易爆的尾礦渣(如含硫較高的尾礦),還需配備防爆風機與防爆電氣設備,防止安全事故發生。例如,在處理含硫尾礦時,系統採用防爆型羅茨風機,並設置氣體檢測裝置,實時監測尾礦渣中的可燃氣體濃度,有助於系統安全使用。
四、尾礦渣特性對系統的影響與應對
尾礦渣的物理化學特性直接影響氣力輸送系統的設計。首先,物料的顆粒大小與分佈是關鍵因素。顆粒過小(如小於0.1mm),易導致管道堵塞,需採用負壓系統並增加氣源壓力;顆粒過大(如大於5mm),則需採用正壓系統並設置破碎設備,將大顆粒破碎後再輸送。例如,某鐵礦的尾礦渣顆粒直徑爲0.5-10mm,採用正壓系統輸送時,需在管道入口處設置破碎機,將大顆粒破碎至符合輸送要求。其次,物料的溼度與黏性會影響物料的流動性。若尾礦渣溼度較高(如超過10%),易導致管道內物料結塊,需採用加熱設備或乾燥裝置,降低物料溼度。例如,某水泥廠的尾礦渣溼度爲8%,通過在管道中設置加熱器,將物料溫度提高至50℃,有效改善了物料的流動性。此外,物料的密度與堆積密度也會影響輸送效率。密度較大的尾礦渣,需增加氣源壓力或提高氣流速度,有助於物料能被有效輸送。例如,某煤礦的尾礦渣密度爲2.5g/cm³,採用正壓系統輸送時,需將風機壓力提高到0.8MPa,纔能有助於輸送效率。
五、系統維護與優化建議
尾礦渣氣力輸送系統的持續運行離不開科學的維護與優化。首先,定期檢查設備磨損情況,如管道、彎頭、風機葉輪等,及時更換磨損部件。例如,羅茨風機的葉輪通常使用耐磨合金材料,每運行2000小時需檢查磨損情況,若磨損超過10%,則需更換葉輪。其次,定期清理管道內的積塵或結塊,避免堵塞。可採用振動器、吹掃裝置或人工清理方式,根據管道長度與物料特性選擇合適的清理方法。例如,對於長距離管道,可採用壓縮空氣吹掃,定期清理管道內的積塵。此外,定期校準傳感器與控制設備,有助於系統參數準確。例如,壓力傳感器每季度需校準一次,流量計每半年校準一次,以避免因參數偏差導致系統運行異常。最後,根據系統運行數據,優化系統參數。例如,通過分析壓力、流量、溫度等數據,調整風機轉速或氣源壓力,提高輸送效率。例如,某礦山通過優化風機參數,將系統輸送效率提高了15%,降低了能耗。