

噸包自動投料粉體輸送線的原理及工作場景特點
在工業生產中,粉體物料的輸送與投料效率直接影響生產線的整體運行節奏與成本控制。噸包作爲粉體物料的重要儲存容器,其內的物料需要高效、安全地轉移至生產設備中。噸包自動投料粉體輸送線正是針對這一需求設計的專業設備,它通過較好的氣力輸送技術,實現了從噸包到生產線的自動化、連續化輸送,爲各類工業場景提供了高效、可靠的物料處理方案。本篇文章將詳細解析該設備的原理、技術特點以及在不同行業中的典型應用場景。
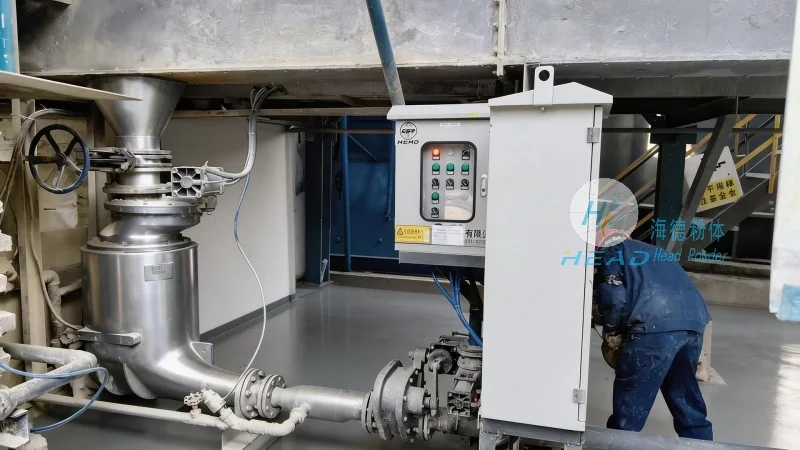
產品概述:噸包自動投料氣力輸送系統
噸包自動投料氣力輸送系統是海德粉體工程有限公司自主研發的主要產品,專門用於處理噸包(通常指1噸容量的粉體儲存袋)內的物料,並將其高效輸送至生產線中的反應釜、混合機、包裝設備等目標設備。該系統整合了自動化投料、氣力輸送、物料計量等功能,能夠實現從噸包開包、物料吸出、輸送至目標設備的全流程自動化操作,有所提升了粉體物料的處理效率與安全性。系統採用模塊化設計,可根據客戶的具體需求進行定製化配置,滿足不同行業、不同物料的輸送要求。
工作原理詳解:氣力輸送的核心機制
噸包自動投料粉體輸送線的工作原理基於氣力輸送技術,通過壓縮空氣或真空負壓將粉體物料從噸包中吸出並輸送至目標設備。具體來說,系統通過輸送管道內的氣流運動,將粉體顆粒懸浮並攜帶至輸送目的地。根據輸送壓力的不同,可分爲正壓氣力輸送(輸送管內壓力高於大氣壓)和負壓氣力輸送(輸送管內壓力低於大氣壓)。對於噸包自動投料場景,通常採用負壓輸送方式,即通過真空泵在輸送管道內形成負壓,將噸包內的粉體物料吸入管道,再通過氣流將其輸送至目標設備。系統中的關鍵部件包括:噸包開包機構(如氣動破包器)、吸料管、輸送管道、氣源設備(如真空泵或鼓風機)、物料分離器以及目標設備接口。這些部件協同工作,有助於物料從噸包中順利吸出並高效輸送。
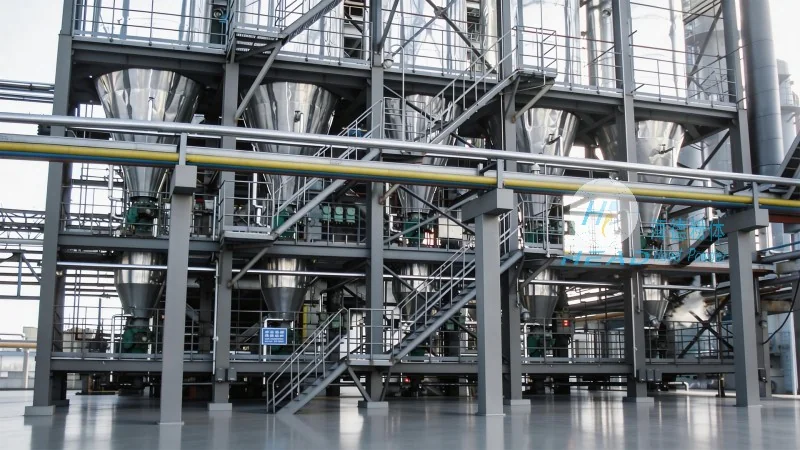
主要特點分析:自動化與效率提升
噸包自動投料粉體輸送線相比傳統的人工投料方式,具有顯著的優勢。首先,自動化程度高,實現了從噸包開包到物料輸送的全流程無人操作,減少了人工干預,降低了人工成本與操作風險。其次,輸送效率高,能夠實現連續、穩定的物料輸送,滿足生產線的高產需求,避免了人工投料的間歇性,提高了生產線的整體產能。再者,物料損耗小,氣力輸送過程中,物料與設備接觸面積小,且輸送管道密封性好,有效減少了物料的飛揚與損耗,尤其適用於易結塊、易吸溼的粉體物料。此外,系統具有較好的適應性,可根據物料的特性(如顆粒大小、密度、流動性)調整輸送參數,有助於輸送過程的穩定與可靠。海德粉體公司通過對設備參數的優化與控制,進一步提升了系統的性能,使其能夠適應更廣泛的工業應用場景。
典型工作場景應用:多行業解決方案
噸包自動投料粉體輸送線在多個工業領域得到了廣泛應用,以下列舉幾個典型場景:
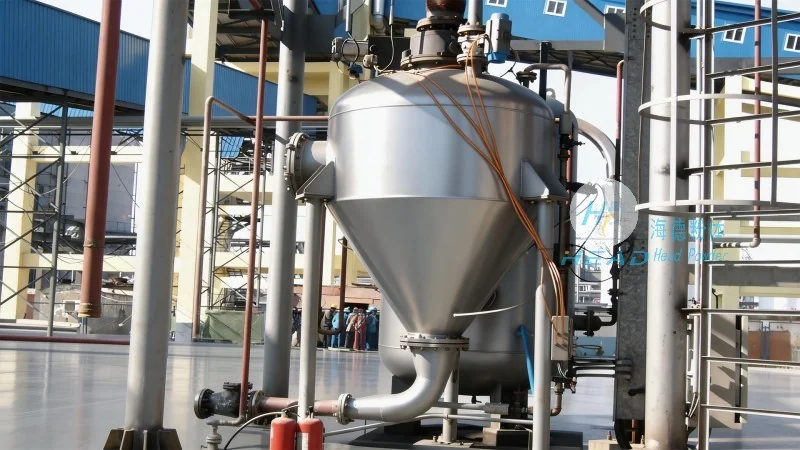
1. 化工行業:在化肥、農藥、化工原料的生產中,噸包常用於儲存各類粉體原料。噸包自動投料系統可將噸包內的原料高效輸送至反應釜或混合設備,有助於生產過程的連續性。例如,在化肥生產中,系統可將尿素、磷肥等粉體原料從噸包中輸送至造粒設備,提高生產效率,減少人工操作帶來的粉塵污染。
2. 食品行業:在麪粉、奶粉、糖粉等食品粉體的加工中,噸包自動投料系統實現了從儲存到生產線的自動化輸送。系統採用封閉式輸送,有效防止了粉塵飛揚與交叉污染,符合食品行業的衛生標準。例如,在麪粉加工廠,系統可將儲存的麪粉從噸包中輸送至磨粉機或包裝設備,有助於產品質量與生產效率。
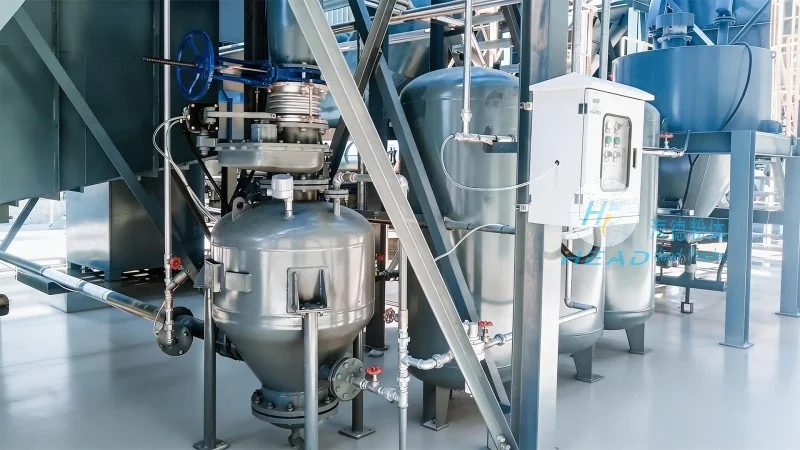
3. 製藥行業:在原料藥、中間體等粉體物料的輸送中,噸包自動投料系統具有嚴格的衛生與密封要求。系統採用無菌設計,有助於物料在輸送過程中不受污染,符合藥品生產質量管理規範(GMP)的要求。例如,在製藥企業的原料藥生產中,系統可將噸包內的原料輸送至反應釜或乾燥設備,支持藥品生產的質量與安全。
4. 工業其他領域:在陶瓷、建材、冶金等行業,噸包自動投料系統也廣泛應用於粉體物料的輸送。例如,在陶瓷生產中,系統可將陶土、長石等粉體原料從噸包中輸送至混合機或成型設備,提高生產效率,降低人工成本。