

石墨電極輸送中氣力輸送系統的類型及實際應用
在石墨電極的生產與輸送環節,氣力輸送系統已成爲提升效率、支持質量的關鍵設備。氣力輸送通過氣流輸送固體物料,相比傳統機械輸送,具有無粉塵飛揚、輸送距離遠、適應複雜工藝流程等優勢,尤其適用於石墨電極這類易碎、易燃且對環境要求高的物料。本文將系統介紹氣力輸送系統的類型,並結合實際應用案例,解析其在石墨電極輸送中的具體作用。
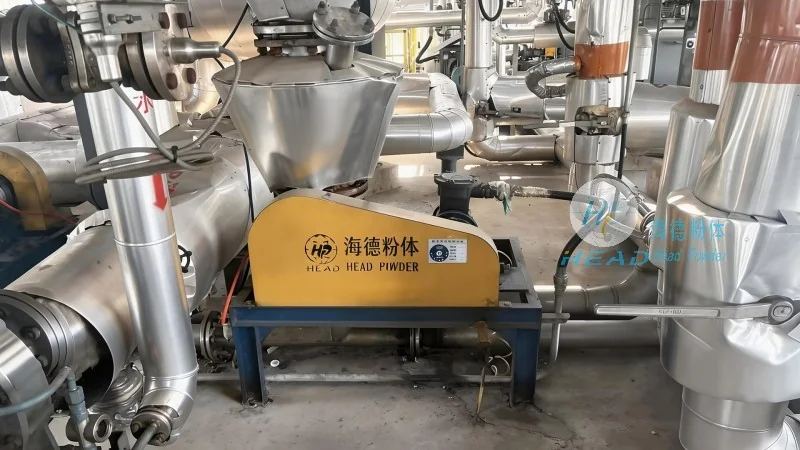
氣力輸送系統的核心類型:正壓與負壓系統的技術差異
氣力輸送系統主要分爲正壓氣力輸送和負壓氣力輸送兩種基本類型,每種類型在原理、結構及適用場景上存在顯著差異,需根據石墨電極的輸送需求進行合理選擇。
正壓氣力輸送系統通過在輸送管道內維持高於環境壓力的氣流,將物料從供料點推向卸料點。該系統通常採用高壓風機作爲氣源,輸送管道內壓力較高,物料與氣流同向運動,能有效防止物料沉降。對於石墨電極這類密度較大、顆粒較粗的物料,正壓系統可通過調整風壓與風量,實現穩定輸送。例如,在石墨電極生產車間,從破碎、篩分工序到包裝環節的物料轉移,正壓氣力輸送可避免物料在管道內堆積,有助於輸送連續性。正壓系統的優勢在於輸送距離較長(可達數百米),且對物料顆粒大小適應性較強,但需注意設備密封性,防止粉塵泄漏。
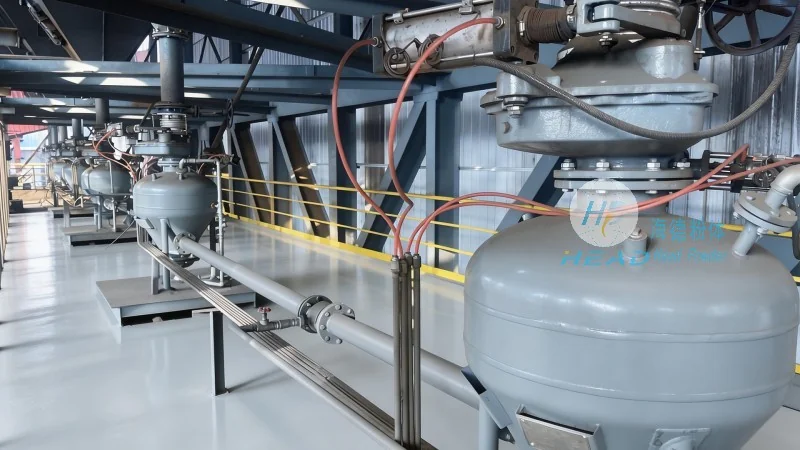
負壓氣力輸送系統則通過在輸送管道內維持低於環境壓力的氣流,將物料從卸料點吸入供料點。該系統通常採用低壓風機或真空泵作爲氣源,輸送管道內壓力低於大氣壓,物料在負壓作用下被吸入管道。負壓系統適用於對環境清潔要求較高的場景,如輸送過程中需避免粉塵外泄的石墨電極包裝環節。例如,在石墨電極成品倉庫,從倉庫內到包裝線的物料輸送,負壓系統可有助於物料在輸送過程中無粉塵飛揚,保持環境整潔。負壓系統的優勢在於輸送過程中物料與外界環境隔離,減少污染,但輸送距離通常較短(一般不超過100米),且對物料顆粒的細度有建議求,過粗的顆粒可能因沉降導致輸送效率下降。
除了上述兩種基本類型,混合式氣力輸送系統也常被應用於石墨電極輸送中。混合式系統結合了正壓與負壓的特點,通過在輸送管道的不同部位設置正壓與負壓段,實現物料的分段輸送。例如,在長距離輸送石墨電極時,可採用混合式系統,前段爲正壓輸送,後段爲負壓輸送,以平衡壓力損失與輸送效率。混合式系統的優勢在於兼顧了長距離輸送與清潔環境的要求,但系統結構相對複雜,對控制精度要求較高。
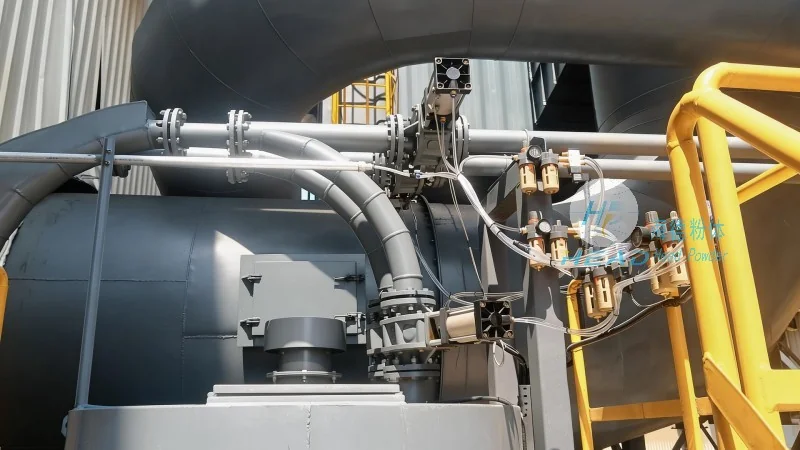
實際應用場景:氣力輸送系統在石墨電極生產與輸送中的具體案例
在實際生產中,氣力輸送系統廣泛應用於石墨電極從原料處理到成品包裝的全流程。以下以某石墨電極生產企業爲例,介紹氣力輸送系統的具體應用:
1. 原料預處理環節:石墨電極生產首先需要將原料(如天然石墨、焦炭等)進行破碎、篩分,得到符合工藝要求的顆粒。在該環節,正壓氣力輸送系統被用於將破碎後的原料從破碎機輸送至篩分設備。由於原料顆粒較大(直徑可達數十毫米),正壓系統通過高壓風機產生足夠的風壓,將物料沿管道輸送至篩分機,有助於破碎後的原料連續、穩定地進入篩分工序。系統採用耐磨材料(如橡膠、陶瓷)製作輸送管道與彎頭,以應對原料的磨蝕作用,延長設備使用壽命。
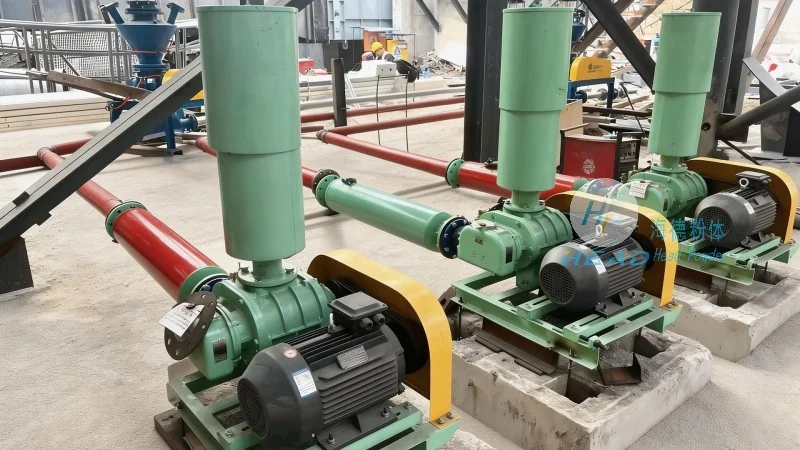
2. 成型與焙燒環節:經過預處理的原料被送入成型機,通過擠壓或壓制成型爲石墨電極坯體,隨後進入焙燒爐進行高溫焙燒。在成型與焙燒之間的物料轉移,可採用負壓氣力輸送系統。由於坯體易碎,負壓系統通過吸入的方式輸送,避免機械碰撞導致破損。同時,負壓環境可減少坯體在輸送過程中的粉塵飛揚,保持車間環境清潔。例如,某企業採用負壓氣力輸送系統將成型後的坯體從成型機輸送至焙燒爐,輸送距離約50米,輸送效率可達每小時10噸,滿足生產需求。
3. 成品包裝與存儲:焙燒後的石墨電極成品需進行包裝,然後存儲或運輸。在包裝環節,氣力輸送系統可用於將成品從倉庫內輸送至包裝線。由於成品對環境清潔要求高,負壓系統被優先選擇,有助於成品在輸送過程中無污染。例如,某企業採用負壓氣力輸送系統將成品從倉庫輸送至包裝機,輸送距離約30米,輸送過程中成品與外界隔離,保持產品潔淨度,符合客戶對石墨電極質量的要求。