

常見木粉塵輸送方式介紹,木粉塵氣力輸送工作原理與優缺點
在木材加工、傢俱製造、人造板生產等工業領域,木粉塵是影響生產環境、設備壽命及員工健康的關鍵因素。隨着環保法規趨嚴與智能製造升級,企業對木粉塵的收集與輸送系統提出了更高要求。木粉塵輸送方式的選擇直接關係到生產線的能耗、維護成本與安全係數。目前主流的木粉塵輸送方式包括機械輸送(如螺旋輸送、刮板輸送、皮帶輸送)和氣力輸送(即氣流輸送)。其中,木粉塵氣力輸送憑藉其密閉性好、自動化程度高、適應複雜管路佈局等優勢,正成爲越來越多工廠的常見方案。本文將從木粉塵特性出發,系統梳理各類輸送方式的適用場景與優劣,並重點圍繞氣力輸送的技術原理、系統構成、選型要點及行業應用展開深度解析,幫助企業做出科學決策。
一、木粉塵的基本特性與輸送難點
木粉塵的物理性質決定了其輸送方式的選擇邏輯。木粉塵具有以下顯著特徵:粒徑分佈廣(從幾微米到數百微米不等)、形狀不規則(纖維狀、片狀、顆粒狀並存)、堆積密度低(通常爲0.2—0.5 t/m³)、含水率波動大(乾燥工藝下約5%—12%,砂光工序可能更低)。此外,木粉塵具有可燃易爆性,在特定濃度下與空氣混合遇明火或靜電可能引發粉塵爆炸,因此輸送系統的防爆設計是核心安全紅線。傳統機械輸送方式在處理超細粉塵時易出現堵塞、揚塵、磨損嚴重等問題,而氣力輸送則能通過氣流包裹實現全封閉管道化運輸,有效規避上述風險。
二、木粉塵輸送方式全景對比
木粉塵的輸送方式可按動力源分爲機械類與氣力類兩大類。機械輸送主要包括螺旋輸送機、刮板輸送機、帶式輸送機、鬥式提升機等,適用於近距離、定向、中低產能的場合,典型場景如砂光機下方集塵鬥向中央除塵器的主管道轉運。其優點在於結構簡單、投資成本較低,但對物料溼度敏感,且開放結構易導致二次揚塵,維護工作量較大。氣力輸送則利用高速氣流使木粉塵懸浮並沿管道移動,可實現遠程(數百米)、多點匯料、靈活布管,且充分封閉,滿足潔淨生產要求。根據氣流壓力的不同,氣力輸送又分爲低壓負壓式、高壓正壓式、密相輸送與稀相輸送,不同方式在能耗、磨損、濃度控制方面各有側重。
行業數據顯示,2026年木製品行業的粉塵控制市場規模預計突破120億美元,其中氣力輸送系統佔比超過65%。國內相關企業已從單一設備採購轉向“輸送+除塵+智能控制”的一體化方案,氣力輸送系統在新建工廠中的滲透率正以年均8%—10%的速度增長。在這一趨勢下,理解各類氣力輸送的技術細節,成爲設備選型與產線設計的關鍵能力。
三、木粉塵氣力輸送的兩種主流模式
木粉塵氣力輸送系統通常劃分爲負壓吸引式與正壓壓送式兩大類,二者在氣源位置、物料入口狀態、系統壓力等級及適用場景上存在本質區別。
負壓吸引式氣力輸送:系統通過風機在管道末端產生負壓,將木粉塵從敞開或密閉的集塵點“吸”入管道,輸送至分離器或儲料倉。這種模式對進料點的密封要求較低,適合多點同時集料,典型應用包括中央除塵系統與車間掃塵管網。負壓系統的輸送濃度一般爲1—5 kg/m³(稀相),風速控制在18—25 m/s,可有效攜帶密度較低的木粉塵。其優點是進料口無需加料器,系統簡潔,但輸送距離受限(通常不超過100米),且能耗隨管徑增加而快速上升。
正壓壓送式氣力輸送:風機置於系統始端,產生高壓氣流(表壓可達0.1—0.6 MPa)將物料從供料器(如旋轉閥、文丘裏噴射器)推入管道。系統可以將木粉塵輸送到數百米外的儲料倉或車間,且輸送濃度可控制在5—30 kg/m³(密相或中相),風速降低至8—15 m/s,有所減少管道磨損與能耗。正壓系統更適合長距離、高產能的集中輸送,例如從多個集塵點彙總後統一送往鍋爐燃料倉或顆粒成型車間。但需注意,正壓系統的供料器密封性要求極高,一旦泄漏會造成粉塵外溢或氣壓損失。
四、稀相與密相氣力輸送在木粉領域的應用
在木粉塵氣力輸送的工程實踐中,根據固氣比(即單位氣體質量攜帶的物料質量)可細分爲稀相與密相兩種工作模式。
稀相氣力輸送:固氣比通常爲1—10 kg/kg,物料在管道中呈懸浮狀態均勻流動,風速較高(18—30 m/s)。該模式對木粉塵的粒度適應性較好,可處理乾燥後的鋸屑、刨花、砂光粉,甚至混有少量結塊的物料。系統設計簡單,維護成本低,廣泛應用於刨花板生產線、中密度纖維板(MDF)的砂光除塵系統。但高風速帶來的管道磨損和能耗問題需通過耐磨彎頭、管壁增厚等措施緩解。對於粒徑小於100 μm的超細木粉,稀相輸送易產生靜電積聚,需配套接地與防爆閥。
密相氣力輸送:固氣比可高達30—100 kg/kg,物料以“栓流”或“流態化”形式在管道內低速推進,風速通常低於10 m/s。該模式有所降低了能耗與管壁磨損,同時因氣體用量少,後續分離(如布袋除塵器)的負荷也顯著減小。密相系統尤其適合輸送乾燥後的顆粒狀木屑、木片或含水率穩定的木粉,在生物質燃料輸送、顆粒燃料氣力裝車等環節應用廣泛。但密相對物料的流動性要求較高,木粉塵如果含有較多纖維長絲或表面潮化,容易形成“棚料”現象,需配合倉壁振動器或流化裝置使用。
五、木粉塵氣力輸送系統核心設備選型參數
一套完整的木粉塵氣力輸送系統由氣源設備(風機或壓縮機)、供料裝置(旋轉給料器、螺旋泵、文丘裏吸嘴)、輸送管道(含彎頭、直管、三通)、分離設備(旋風分離器、布袋除塵器)及控制系統組成。選型時需重點關注以下參數:
- 輸送能力:單位時間處理量(t/h),需根據產線上限上浮10%—15%安全裕度。生產線產能達到5 t/h時,氣力輸送系統處理能力建議不低於6 t/h。
- 輸送距離:水平長度與垂直高度折算爲等效長度,正壓系統經驗公式爲每米垂直提升約等於8—12米水平距離。
- 物料特性:木粉塵的中位粒徑(d50)、堆積密度、安息角與含水率。含水率超過15%時,需在供料器前增設預乾燥或氣力乾燥段。
- 氣源選型:羅茨鼓風機適合稀相短距,效率高;螺桿壓縮機適合密相長距,壓力穩定。風量需匹配料氣比,常用計算依據《氣力輸送設計手冊》(GB/T 50453)。
- 管道直徑:典型木粉塵輸送管道爲DN100—DN300,材質多用Q235A碳鋼,內壁需做耐磨襯裏(如陶瓷貼片或耐磨塗層)。彎管曲率半徑≥10倍管徑,以減少衝擊磨損。
例如,一套服務於年產3萬立方米刨花板生產線的負壓氣力除塵系統,通常配置2台220kW羅茨風機、8根DN200主輸送管,輸送風速22 m/s,系統總壓降約9 kPa。在海德粉體參與的多個項目中,通過優化彎頭數量與管道走向,較傳統設計節能12%—18%。
六、行業趨勢與智能控制技術
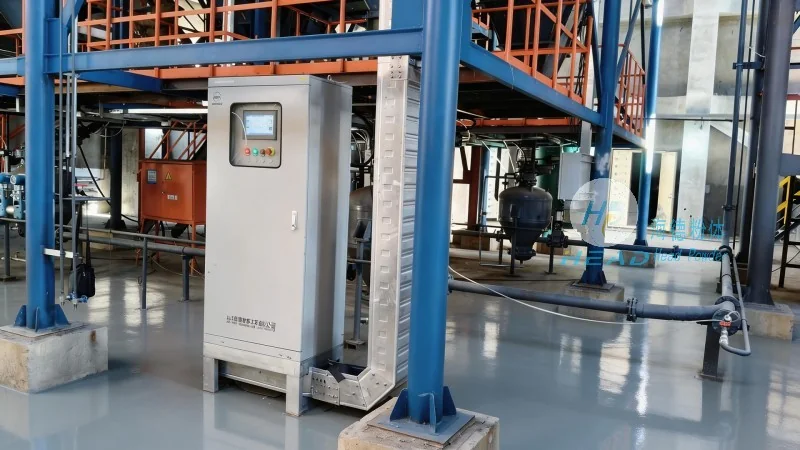
2026年,木粉塵氣力輸送領域呈現三大技術方向:一是數字化監測,通過管壁壓力傳感器、流量計與雷達料位計實時反饋輸送狀態,配合PLC模糊算法自動調節氣源頻率與供料速度,實現“恆濃度輸送”,避免堵管與氣量浪費;二是防爆安全系統升級,採用泄爆片、火花探測與熄火裝置聯鎖,同時管道內增設靜電導除網,將粉塵爆炸風險降至可控區間;三是模塊化集成,將氣力輸送與中央除塵、塗裝通風、餘熱回收系統融合,降低總體投資與運行成本。例如,歐洲某大型木材加工企業通過引入“自適應密相輸送技術”,將木粉塵能耗從每噸0.85 kWh降至0.52 kWh,同時將輸送濃度提升至50 kg/m³以上,有所減少了布袋除塵器的清灰頻次。
在選型實踐中,企業應結合自身產能規劃、廠房佈局與環保預算,綜合評估機械與氣力方案的長期總擁有成本。對於新建項目,建議優先考慮氣力輸送+布袋除塵的組合;對於已有機械輸送的改造項目,可逐步將螺旋刮板替換爲正壓氣力支線,實現局部自動化升級。
七、落地案例分析:從方案設計到正常運行
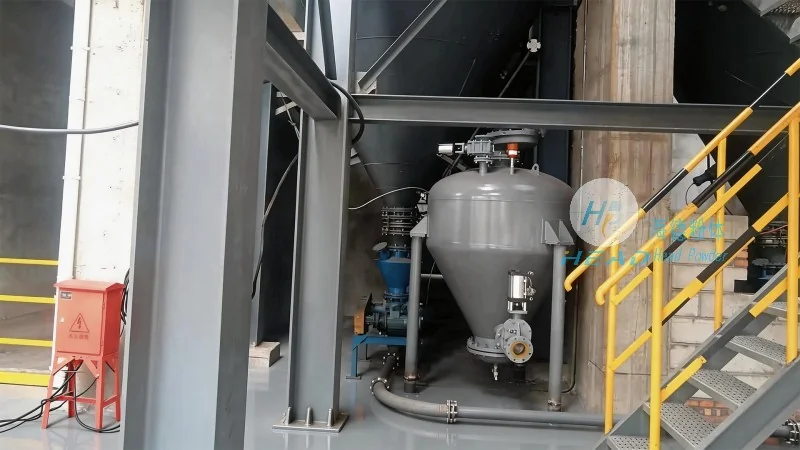
海德粉體在木粉塵氣力輸送領域積累了豐富的工程經驗,覆蓋傢俱噴塗、人造板砂光、生物質顆粒燃料等細分行業。以山東某大型定製傢俱工廠爲例,其車間包含12台砂光機、6台封邊機及2套中央集中打磨工位,原有刮板輸送系統故障頻發,粉塵泄漏嚴重,每月停機維修時長超過30小時。海德粉體團隊爲其設計了“負壓稀相+正壓密相”混合輸送方案:砂光機下方採用負壓支管吸塵,彙總至中繼倉後,由正壓密相系統將木粉塵輸送至100米外的燃料顆粒儲料倉。系統投入運行後,現場粉塵濃度從8 mg/m³降至0.5 mg/m³以下,輸送能耗降低23%,全年維護成本減少17萬元。該系統採用防爆E型旋轉閥與耐磨損陶瓷複合管道,使用兩年後管壁磨損量僅1.2 mm,遠優於行業平均3 mm的磨損標準。
在選型之初,海德粉體技術團隊會先採集客戶現場的木粉塵樣品,進行粒度分析、含水率測試與流動性實驗,再通過CFD流體仿真模擬不同氣速下的懸浮狀態,最終確定較好管徑與風機參數。這種“物料特性+仿真優化”的較爲準確設計模式,爲客戶提供了一對一的高效解決方案,避免了傳統粗放選型帶來的過設計或欠設計問題。
八、結語:技術適配與長效運行
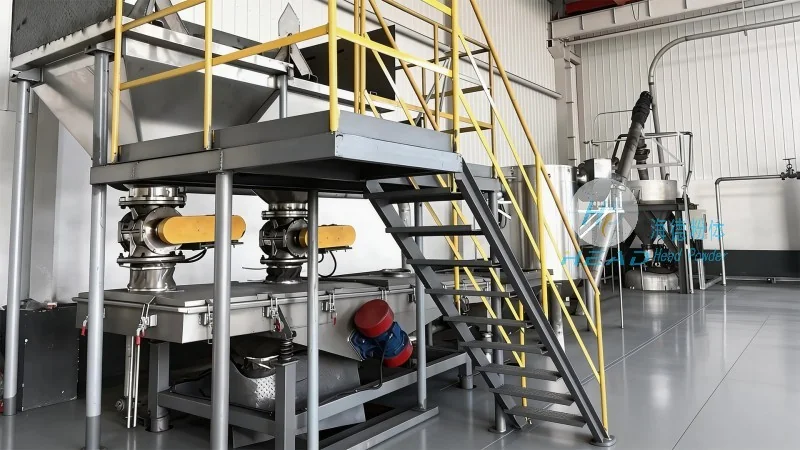
木粉塵輸送方式的選擇並非簡單的設備採購問題,而是涉及產線效率、安全規範與環保達標的系統工程。氣力輸送憑藉其封閉性、靈活性與自動化潛力,正成爲行業升級的主要技術路徑。企業應充分評估自身的物料特性、輸送距離與產能波動,在稀相與密相、負壓與正壓之間找到較好平衡點。海德粉體作爲深耕粉體輸送領域多年的專業服務商,可提供從物料檢測、系統設計、設備製造到安裝調試的全週期技術服務,幫助客戶實現“低能耗、零泄漏、長壽命”的木粉塵氣力輸送方案。如需進一步瞭解選型細節或獲取初步方案建議,歡迎諮詢海德粉體專業工程師。(諮詢熱線:156-6277-7102)