

自動進料粉體輸送系統設備簡介,優勢特點介紹
在工業生產與物流體系中,粉體物料的輸送是一個至關重要的環節。無論是化工原料、建築材料,還是食品添加劑、醫藥粉末,如何高效、穩定且環保地將這些物料從一處輸送到另一處,始終是工廠管理者和技術人員關注的焦點。傳統的機械輸送方式,如螺旋輸送機或皮帶輸送機,雖然應用廣泛,但在處理高粉塵環境、長距離輸送或複雜空間佈局時,往往顯得力不從心,容易產生粉塵外泄、設備磨損大以及佔地面積廣等問題。爲了突破這些技術瓶頸,滿足化工廠對自動化、清潔生產以及柔性生產的高要求,一種較好的輸送技術——自動進料氣力輸送系統氣力輸送設備,正逐漸成爲行業內的主流選擇。
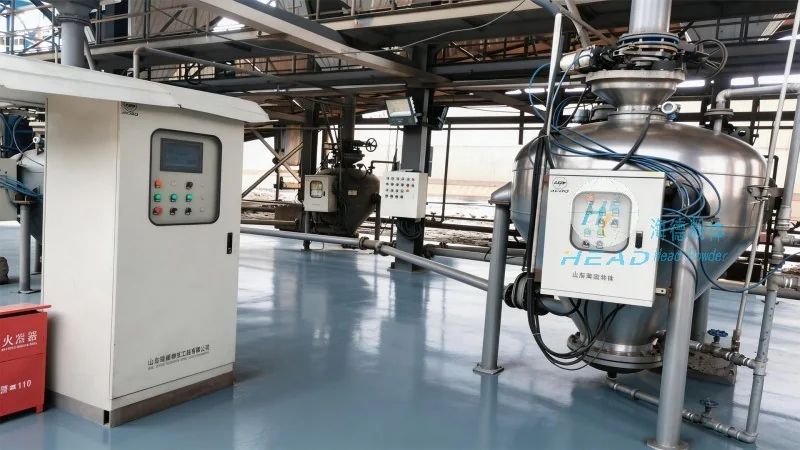
這種系統之所以備受推崇,核心在於其獨特的“自動進料”設計理念。與傳統的需要人工加料或簡單敞口加料的設備不同,自動進料氣力輸送系統通過精細的進料裝置,能夠根據生產線的實際需求,自動、連續地將粉體物料吸入輸送管道中。這種設計不僅極大地降低了工人的勞動強度,消除了人工操作帶來的不穩定性,更重要的是,它有助於了物料在進入輸送管道前就已經處於受控狀態,從而爲後續的穩定輸送奠定了堅實的基礎。
什麼是自動進料氣力輸送系統氣力輸送設備?
自動進料氣力輸送系統氣力輸送設備,本質上是一種利用空氣動力(氣流)在密閉管道內輸送粉狀、顆粒狀物料的工程技術。它主要由氣源設備、輸送管道、供料裝置(即自動進料器)、分離裝置、除塵裝置以及控制裝置等部分組成。其工作原理是利用風機產生的壓力或真空,使管道內形成氣流,將散裝粉體物料懸浮在氣流中,形成氣固兩相流,並沿着管道輸送到的卸料點。
在衆多氣力輸送設備中,“自動進料”是其最顯著的特徵之一。這意味着該系統通常配備了良好性能的旋轉閥、星形閥或文丘裏噴射器等進料設備。這些設備能夠根據料倉內的料位變化或系統的壓力反饋,自動調節進料量,實現“隨產隨輸”的連續作業模式。這種機制改善了傳統輸送設備在啓動和停止時容易出現物料堵塞或壓力波動的問題,使得整個輸送過程如行雲流水般順暢。
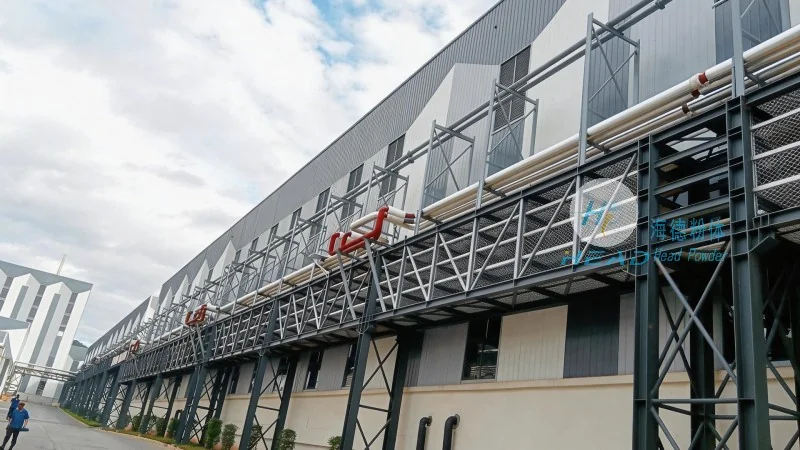
自動進料系統的主要特點
選擇自動進料氣力輸送系統,不僅僅是爲了替代舊式的輸送設備,更是爲了獲得一系列顯著的技術優勢,這些優勢直接關係到生產效率、產品質量以及企業的運營成本。
首先,全密閉輸送,杜絕粉塵污染是最大的亮點。在粉體處理過程中,粉塵飛揚是車間環境的一大頑疾,不僅會污染空氣,影響員工健康,還可能引發粉塵爆炸等安全隱患。而自動進料氣力輸送系統採用全密閉管道設計,從進料到卸料,整個流程都在封閉狀態下進行,實現了“零泄漏”輸送。這不僅極大地改善了車間的衛生環境,符合日益嚴格的環保法規要求,同時也保護了物料不受外界污染,特別是對於食品和醫藥行業而言,這一點尤爲重要。
其次,佈局靈活,節省空間。傳統的輸送設備往往需要鋪設固定的地面軌道或皮帶,且轉彎半徑大,對廠房佈局有嚴格限制。相比之下,氣力輸送系統利用管道輸送,可以輕鬆實現垂直提升、水平轉彎以及空間立體輸送。無論物料需要跨越幾米、幾十米,甚至是跨越樓層,都可以通過管道巧妙地佈置,較大程度地利用廠房空間,減少佔地面積,這對於土地資源緊張的化工廠來說,具有極高的實用價值。
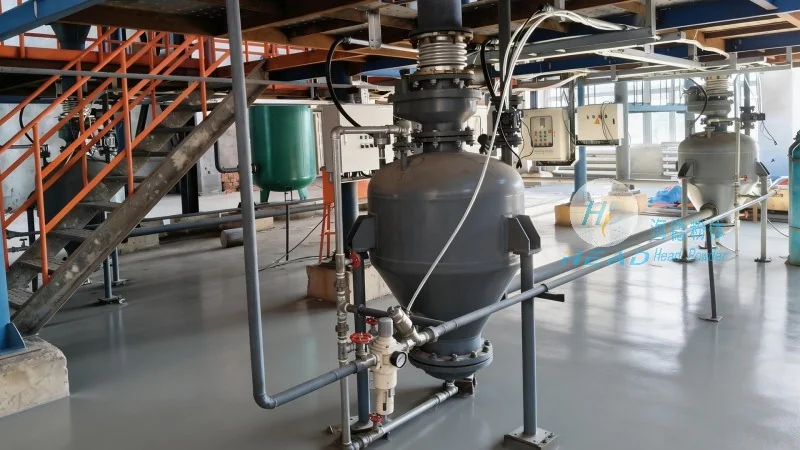
再次,適應性強,處理物料廣泛。自動進料氣力輸送系統對物料的適應性非常強。無論是流動性好的麪粉、水泥,還是流動性較差的添加劑、粉煤灰,甚至是易碎的食品顆粒,都能通過調整輸送參數(如風速、壓力、進料量)來實現穩定輸送。此外,由於沒有機械傳動部件直接接觸物料,它不會對物料造成破碎或磨損,較爲適合輸送易碎或高價值的粉體產品。
最後,自動化程度高,降低維護成本。該系統通常配備智能控制系統,能夠實現遠程監控和自動化操作。操作人員只需在控制室即可完成整個輸送過程,無需在粉塵瀰漫的環境中操作。同時,由於系統運行平穩,沒有複雜的機械摩擦,其故障率相對較低,維護保養也更加簡便,從而降低了企業的長期運營成本。
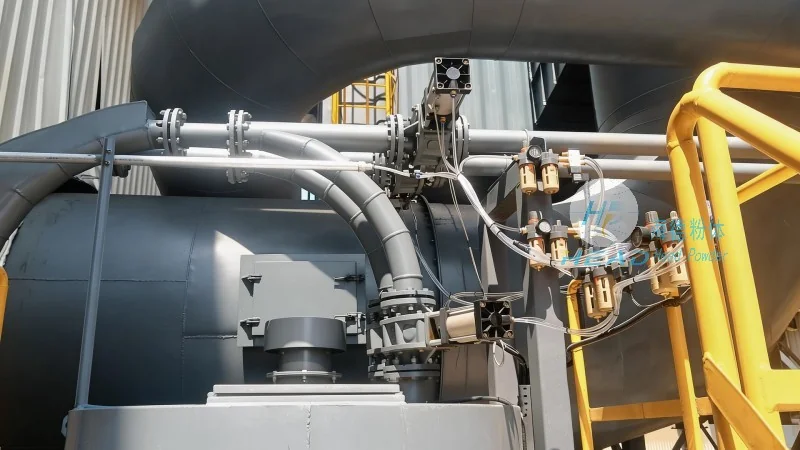
工作原理與技術細節
深入理解自動進料氣力輸送系統的工作原理,有助於我們更好地利用這一技術。系統通常根據輸送壓力的不同,分爲稀相輸送和密相輸送兩種主要形式。
在稀相輸送中,系統利用較高的風速,使物料在管道內呈懸浮狀態進行輸送。這種方式氣流速度高,輸送距離較短,適合輸送密度較小、磨損性不強的物料。而密相輸送則利用高壓氣源,通過脈衝閥將物料壓入管道,物料在管道內呈柱塞狀或集團狀流動,氣流速度低,能耗相對較低,適合輸送距離長、密度大或易磨損的物料。
無論採用哪種形式,自動進料都是有助於系統較高效率運行的關鍵。以常用的旋轉閥進料器爲例,它安裝在料倉底部,通過電機驅動轉子旋轉。當物料落入料倉時,旋轉閥的轉子葉片會連續不斷地將物料切割成均勻的料塊,並強制送入輸送管道。這種強制進料的方式,有助於了物料能夠克服管道內的阻力,順利到達目的地。同時,旋轉閥還能起到氣密鎖的作用,防止外部空氣進入輸送管道,保持管道內的負壓或正壓環境。