

鑄造砂氣力輸送技術解析:正壓與負壓模式對比
在鑄造行業中,鑄造砂的輸送效率與穩定性直接影響生產流程的順暢性。隨着工業自動化水平的提升,傳統的輸送方式已難以滿足現代鑄造企業的需求,氣力輸送技術應運而生,成爲鑄造砂輸送的理想解決方案。本文將深入解析鑄造砂氣力輸送技術,重點對比正壓與負壓兩種模式的差異,爲鑄造企業提供科學的選擇依據。
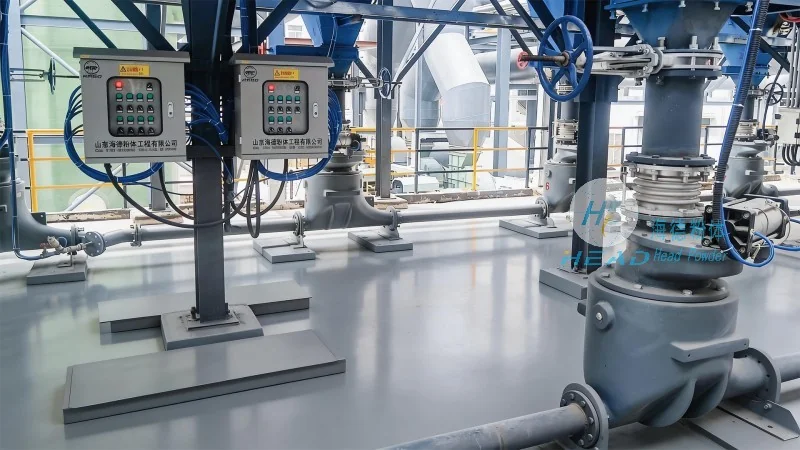
鑄造砂氣力輸送技術概述
鑄造砂氣力輸送是一種利用壓縮空氣或真空作爲動力,實現物料在管道內流動的輸送技術。相比傳統的機械輸送(如皮帶輸送、鬥式提升機),氣力輸送具有輸送距離長、輸送量大、無粉塵飛揚、可多點卸料等優點,特別適用於鑄造砂這類顆粒狀物料的輸送。在鑄造生產中,鑄造砂的輸送環節往往需要跨越較大的距離或需要實現多點卸料,氣力輸送技術能夠改善這些問題,提升生產效率。
正壓氣力輸送模式解析
正壓氣力輸送是利用壓縮空氣將物料從供料點壓送到卸料點,整個輸送過程處於正壓狀態。這種模式通常採用高壓風機作爲動力源,通過管道內的壓縮空氣將物料與空氣混合,形成氣固兩相流,從而實現物料的輸送。正壓氣力輸送具有輸送距離長、輸送能力大、系統簡單等優點,特別適用於長距離、大流量的鑄造砂輸送。例如,在大型鑄造廠中,鑄造砂需要從儲料倉輸送到生產線上的各個工位,正壓氣力輸送能夠高效完成這一任務。此外,正壓系統通常採用密封的管道和卸料設備,有效防止粉塵外泄,支持工作環境安全。不過,正壓系統對風機的功率要求較高,能耗相對較大,且在輸送過程中,物料與空氣的混合比例需要較爲準確控制,否則會影響輸送效果。
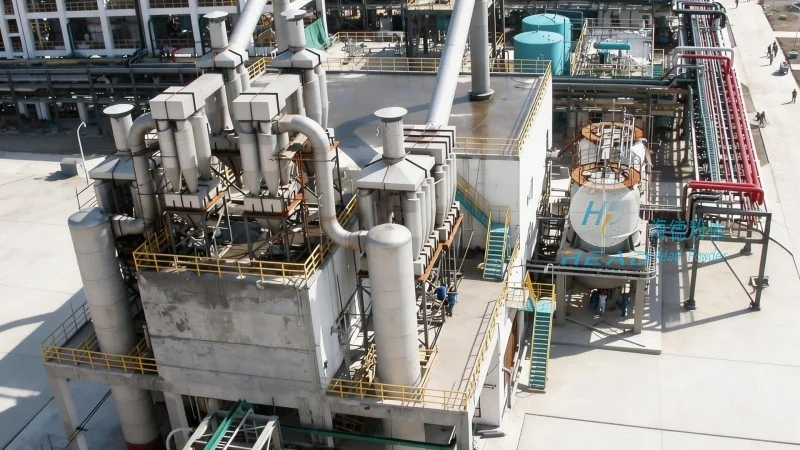
負壓氣力輸送模式解析
負壓氣力輸送則是通過真空泵或風機在管道內形成負壓,將物料從供料點吸送到卸料點,整個輸送過程處於負壓狀態。這種模式通常採用低壓風機或真空泵作爲動力源,通過管道內的負壓將物料與空氣混合,實現物料的輸送。負壓氣力輸送具有輸送距離較短、輸送能力較小、系統對物料適應性強的優點,特別適用於短距離、小流量的鑄造砂輸送,或者需要從多個點收集物料的場景。例如,在鑄造車間內,鑄造砂需要從各個砂箱中收集並輸送到儲料倉,負壓系統能夠靈活地實現多點吸料。此外,負壓系統對物料的磨損較小,適合輸送較脆弱的鑄造砂。然而,負壓系統在輸送過程中容易產生粉塵飛揚,需要配備有效的除塵設備,否則會影響工作環境。同時,負壓系統的管道密封要求較高,一旦密封不良,會導致空氣泄漏,影響輸送效率。
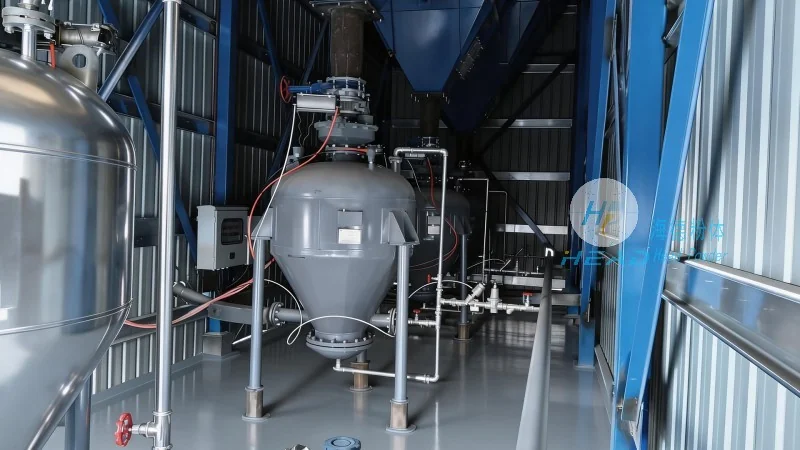
正壓與負壓模式對比及選擇建議
正壓與負壓氣力輸送模式各有優缺點,企業在選擇時應根據實際需求進行綜合考量。首先,從輸送距離和流量來看,正壓模式適用於長距離、大流量的輸送,而負壓模式適用於短距離、小流量的輸送。如果鑄造廠需要將鑄造砂從儲料倉輸送到生產線上的多個工位,且距離較遠,應選擇正壓系統;如果需要從多個砂箱收集鑄造砂並輸送到儲料倉,且距離較短,則負壓系統更爲合適。其次,從能耗和成本來看,正壓系統由於需要高壓風機,能耗較高,長期運行成本較大;而負壓系統採用低壓設備,能耗較低,成本相對較低。企業應根據自身的預算和長期運行成本來選擇合適的模式。此外,從工作環境來看,正壓系統通過密封管道和卸料設備,能有效防止粉塵外泄,支持工作環境安全;而負壓系統需要配備除塵設備,否則容易產生粉塵污染。企業應結合自身對工作環境的要求來選擇。最後,從系統複雜性和維護難度來看,正壓系統通常比負壓系統複雜,維護難度較大;而負壓系統相對簡單,維護方便。企業應考慮自身的維護能力和技術實力。綜合以上因素,企業在選擇鑄造砂氣力輸送模式時,應充分評估自身的生產需求、預算、工作環境要求以及維護能力,選擇最合適的模式。
總結與聯繫方式
鑄造砂氣力輸送技術是現代鑄造企業提升生產效率、改善工作環境的重要手段。正壓與負壓兩種模式各有特點,企業應根據實際需求選擇合適的輸送方案。山東海德粉體工程有限公司作爲專業的鑄造砂輸送設備製造商,擁有豐富的技術經驗和成熟的輸送方案,能夠根據客戶的具體需求提供定製化的氣力輸送設備。如果您在鑄造砂輸送方面遇到問題,或者需要了解正壓與負壓模式的詳細應用,歡迎聯繫我們的張經理,電話爲15662777102,地址位於山東濟南。我們將爲您提供專業的技術支持和解決方案,助力您的鑄造生產更加高效、安全。