

自動混料配料氣力輸送設備的原理及工作場景特點
在現代工業生產中,粉體物料的輸送與較爲準確配料是支持生產效率與產品質量的關鍵環節。自動混料配料氣力輸送設備作爲集計量、混料、氣力輸送於一體的智能化設備,通過較好的技術實現了物料處理的高效與較爲準確,廣泛應用於化工、食品、製藥等多個行業。本文將詳細解析該設備的原理、工作流程、應用場景特點及技術優勢,幫助用戶全面瞭解其性能與價值。
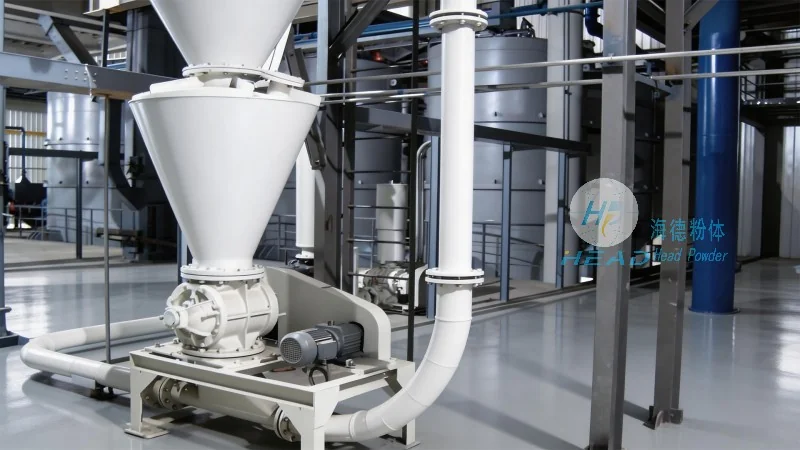
設備工作原理與核心機制
自動混料配料氣力輸送設備基於氣力輸送技術,通過壓縮空氣或真空系統,將粉體物料從料倉或儲存設備中吸入輸送管道,並在輸送過程中實現物料的混合與計量。其核心原理包括:物料進料系統通過螺旋輸送機或星型卸料器將物料送入計量裝置,計量裝置(如螺旋給料機、電子秤)根據預設配方較爲準確控制各物料的投入量,隨後通過氣力輸送系統(正壓或負壓輸送)將混合後的物料輸送到目標設備或儲存容器。設備通過PLC控制系統實現自動化運行,有助於各環節的協調與較爲準確控制,同時具備故障診斷與報警功能,支持生產安全。
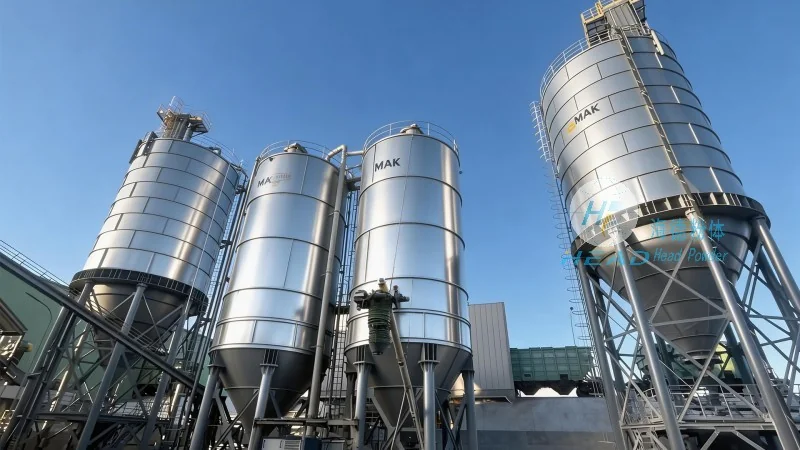
核心工作流程詳解
設備的工作流程通常包括以下幾個關鍵步驟,每個步驟均由自動化控制系統較爲準確控制,有助於流程的連續性與穩定性:1. 物料進料:原料從料倉通過重力或輸送設備進入設備進料口,有助於物料連續供應,避免因物料短缺導致的生產中斷。2. 計量與混料:各物料通過獨立的計量單元(如螺旋給料機、電子皮帶秤)按比例計量,隨後進入混料倉,通過攪拌裝置(如槳葉式或螺旋式攪拌器)實現均勻混合,混合時間可根據物料特性調整。3. 氣力輸送:混合後的物料進入輸送管道,藉助壓縮空氣(正壓輸送)或真空泵(負壓輸送)的氣流,將物料輸送到卸料點。正壓輸送系統通過風機提供壓力,負壓輸送系統通過真空泵形成負壓,兩種方式可根據物料特性與輸送距離選擇。4. 卸料與存儲:物料到達目標位置後,通過卸料閥或旋轉閥卸出,進入下一工序(如反應釜、包裝機)或儲存設備(如料倉、罐體),完成整個輸送過程。整個流程中,PLC控制系統實時監測各參數(如壓力、流量、溫度、物料重量),並自動調整設備運行狀態,有助於輸送的穩定性和配方的準確性。
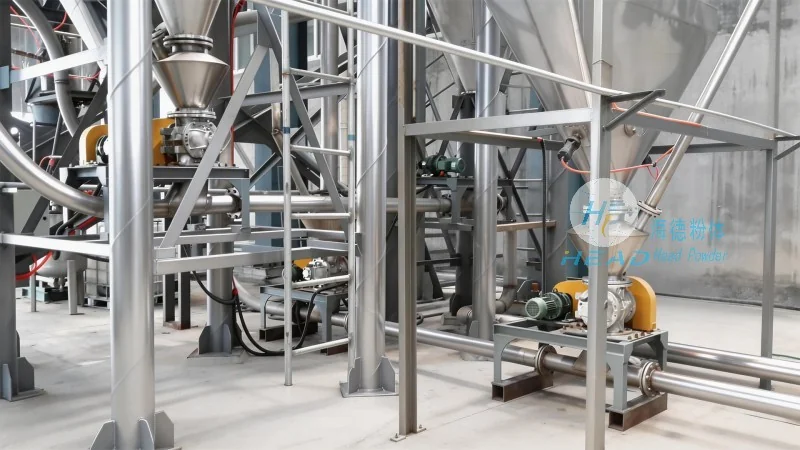
不同行業應用場景特點
該設備在多個行業具有廣泛的應用,其場景特點因行業需求而異,具體如下:1. 化工行業:常用於顏料、化工原料(如碳酸鈣、硫酸鈉)的混合與輸送,要求設備具備耐腐蝕、密封性好,以應對化學物質的侵蝕;設備採用不鏽鋼材質,並配備防腐塗層,有助於持續運行。2. 食品行業:如奶粉、糖、麪粉的配料,需滿足食品級衛生標準,設備採用316L不鏽鋼材質,並配備CIP(清洗-消毒-滅菌)系統,有助於衛生安全;同時,設備設計緊湊,避免死角,便於清潔。3. 製藥行業:用於藥品原料(如抗生素、維生素)的配料,對精度要求極高,設備採用高精度計量裝置(誤差控制在±0.1%以內),同時具備無菌操作功能,支持藥品質量;設備內部無死角設計,防止物料殘留,符合GMP(藥品生產質量管理規範)要求。4. 建材行業:如水泥、石灰的輸送與混合,設備需具備大容量輸送能力,應對高密度物料的輸送;採用耐磨材質(如高鉻合金),延長設備使用壽命。5. 冶金行業:用於礦石粉的配料,設備需具備耐高溫、耐磨損性能,適應惡劣工況;通過調整輸送壓力與氣流速度,有助於礦石粉的穩定輸送。
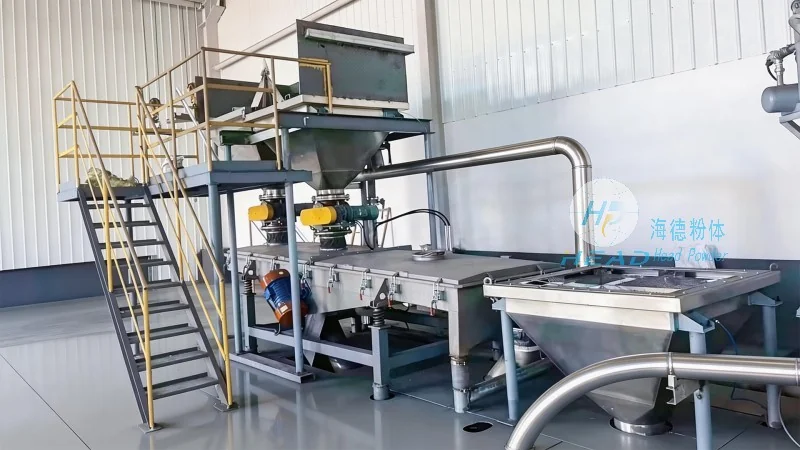
技術優勢與性能特點
自動混料配料氣力輸送設備相比傳統機械輸送設備,具有顯著的技術優勢與性能特點:1. 自動化程度高:設備通過PLC和觸摸屏控制,實現從進料到輸送的全自動化,減少人工干預,提高生產效率;操作人員只需通過屏幕設置配方參數,設備即可自動完成生產任務。2. 精度控制較爲準確:計量單元採用高精度傳感器(如稱重傳感器、流量傳感器),有助於各物料配比的準確性,滿足不同工藝要求;例如,在食品行業,配料精度可控制在±0.5%以內,支持產品一致性。3. 節能環保:氣力輸送系統相比傳統機械輸送(如皮帶輸送機、鬥式提升機),能耗更低,通常節能30%以上;且無粉塵飛揚,減少環境污染,符合綠色生產要求。4. 模塊化設計:設備可根據客戶需求定製,支持不同物料的輸送,靈活適應生產變化;例如,可增加或減少計量單元數量,調整輸送管道長度,滿足不同生產規模需求。5. 維護便捷:關鍵部件(如計量裝置、輸送風機)採用易更換設計,降低維護成本;設備配備在線監測系統,可實時檢測設備運行狀態,提前預警故障,減少停機時間。6. 安全性能高:設備配備過載保護、漏氣檢測、壓力過高/過低報警等功能,有助於生產安全;同時,輸送管道採用防爆設計,適用於易燃易爆物料的輸送(如化工行業)。