

氧化鈣乾粉輸送方式對比:爲何氣力輸送更適配氧化鈣乾粉輸送
在工業粉體處理領域,氧化鈣乾粉作爲一種高吸溼性、強鹼性且易飛揚的物料,其輸送方式的選擇直接關係到生產線的穩定性、設備壽命及運營成本。當前行業主流輸送方案包括機械輸送(如螺旋輸送機、鬥式提升機、皮帶輸送機)和氣力輸送(正壓稀相、密相輸送)。隨着2026年環保法規趨嚴、用工成本上升以及工廠智能化改造加速,氣力輸送技術在氧化鈣乾粉場景中的適配性正獲得越來越多企業的認可。作爲深耕粉體輸送領域的企業,海德粉體根據多年項目經驗總結認爲,氣力輸送在密閉性、輸送距離靈活性、自動化程度以及維護複雜度等方面均具備應用優勢。本文將從物料特性出發,系統對比機械輸送與氣力輸送的適用邊界,剖析氣力輸送在氧化鈣乾粉場景下的核心原理、設備選型要點以及實際運行數據,幫助行業從業者建立科學的輸送方案決策框架。
氧化鈣乾粉的物理化學特性決定了其輸送過程中的關鍵痛點:粒徑通常分佈在0.045mm-0.1mm之間,堆積密度約0.8-1.2t/m³,安息角較大(約40°-50°),極易吸潮結塊,且在流動過程中易產生靜電吸附。同時,氧化鈣與水反應會釋放大量熱量,若輸送環境溼度控制不當,極易造成管道堵塞或設備腐蝕。傳統機械輸送方式雖在粗顆粒、低危險性物料中應用廣泛,但在處理氧化鈣乾粉時暴露出的短板日益明顯。例如螺旋輸送機對長距離輸送的適應性差,且密封不嚴導致粉塵外溢;鬥式提升機在提升高度超過15米後回料率明顯上升,能耗增加且易磨損。而氣力輸送系統通過密閉管道利用氣流攜帶物料,可從根本上解決粉塵污染問題,且能根據工廠佈局靈活實現水平、垂直乃至三維轉向輸送。據《2026年中國粉體輸送設備行業市場分析報告》預測,氧化鈣乾粉氣力輸送系統市場規模年複合增長率將達8.3%,其中出料穩定性與能耗優化成爲技術迭代主線。
氧化鈣乾粉的物料特性——輸送方案設計的底層邏輯
討論輸送方式適配性之前,建議深度理解氧化鈣乾粉的物料參數。氧化鈣的流動性指數(Carr指數)通常在60-75之間,屬於中等偏下流動性物料,這意味着其在重力作用下難以自行均勻流動。吸溼性方面,氧化鈣在相對溼度超過60%的環境中,表面水分吸附速率可達0.5%/h,若輸送系統未配備除溼風源,物料極易在管道內壁形成硬垢。此外,氧化鈣的莫氏硬度約爲3.5,雖然不算極高,但長期沖刷會加速彎頭和管道磨損。海德粉體實驗室曾對某石灰廠送檢的氧化鈣乾粉樣品進行基礎參數測試,結果顯示其磨損指數爲0.08g/kg·km,這一數值要求在氣力輸送設計時建議合理控制氣流速度與管道材質。
從化學活性角度,氧化鈣與空氣中的二氧化碳反應會生成碳酸鈣,導致有效成分含量下降。機械輸送方式由於開放結構較多,物料頻繁暴露在空氣中,質量損失率往往在0.5%-1.2%之間。而氣力輸送系統全封閉運行,惰性氣體保護(如氮氣)可進一步抑制副反應。綜合這些物料特性,可以得出初步結論:輸送方案建議具備良好的密封性、耐磨性以及溼度控制能力。這也是爲何當前石灰、建材、環保脫硫等行業的主流企業,在新建或改造產線時優先選擇氣力輸送方案的根本原因。
機械輸送與氣力輸送的核心對比框架
我們選擇三個典型維度進行量化對比:輸送距離與佈局靈活性、能耗與運行成本、維護複雜度與系統穩定性。
輸送距離與佈局靈活性:氧化鈣乾粉在化工園區或鋼鐵燒結車間的輸送路徑往往超過100米,且需要繞過現有設備、柱子等障礙物。機械輸送方式如螺旋輸送機單段長度一般不超過30米,超過則需增加中間驅動單元,導致故障點增多;鬥式提升機則只能實現垂直提升,水平段需配合其他設備。氣力輸送系統單段水平輸送距離可達400-600米(正壓稀相)甚至更遠(密相輸送),且管道走向可靈活轉彎,無需佔用地面空間。海德粉體爲某氧化鈣深加工企業設計的密相氣力輸送系統,總輸送距離280米,包含6個直角彎頭和3個提升段,投產後輸送效率達12t/h,充分替代了原先的八台螺旋輸送機組合方案。
能耗與運行成本:機械輸送的能耗主要集中在電機驅動及摩擦損耗上,以輸送1噸氧化鈣乾粉爲例,螺旋輸送機單位電耗約爲1.8-2.5kWh/t,鬥式提升機約爲1.2-1.8kWh/t。氣力輸送方面,正壓稀相的單位電耗爲2.0-3.5kWh/t,密相輸送則可降至1.2-1.8kWh/t。值得注意的是,氣力輸送系統的能耗受輸送速度影響顯著:速度過高會導致管道磨損加劇且能耗飆升,速度過低則易造成堵塞。海德粉體通過CFD仿真優化,在某食品級氧化鈣項目中實現了密相輸送電耗1.15kWh/t的行業較低水平。同時,機械輸送的維護成本(備件更換、潤滑油、人工)佔設備總投資的8%-12%/年,而氣力輸送的年度維護成本通常控制在3%-5%,且主要集中於彎頭更換和密封墊檢查。
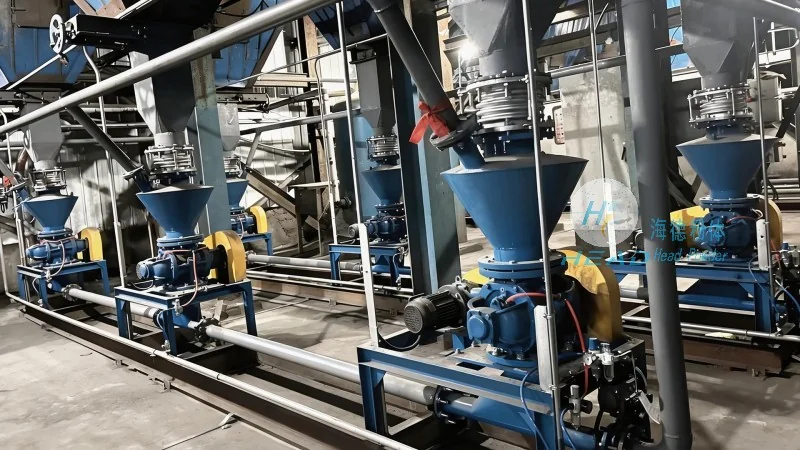
維護複雜度與系統穩定性:機械輸送設備的運動部件多,軸承、鏈條、減速機等均爲易損件,每年需停機檢修2-4次。氣力輸送系統核心部件爲風機、旋轉供料器、管道和自動控制閥組,其中旋轉供料器是1的高速運轉部件,使用壽命普遍在8000-15000小時。對於氧化鈣這種磨損性物料,海德粉體在彎頭內壁加裝耐磨陶瓷襯板,彎頭壽命可從普通鋼管的3-6個月延長至18-24個月。此外,系統穩定性還體現在防堵塞能力上:氣力輸送系統可配置壓力變送器實時監測管道壓差,一旦出現堵管趨勢控制系統自動調整補氣或反吹,避免停機事故。
氣力輸送在氧化鈣乾粉中的關鍵技術難點與解決方案
雖然氣力輸送適配性更高,但並非所有氣力輸送投標方案都能成功運行。結合海德粉體參與的30餘個氧化鈣乾粉項目經驗,技術難點集中在以下三個方向:
顆粒破損與磨損控制:氧化鈣顆粒雖然硬度適中,但輸送速度過高仍會導致顆粒破碎,產生大量超細粉塵,不僅降低產品收率,還會增加除塵系統負擔。解決方案是採用低速密相輸送模式:通過高壓縮比(固氣比>30)將物料以“料栓”形式推移,輸送速度控制在5-10m/s,遠低於稀相的20-35m/s。海德粉體在浙江某氧化鈣生產企業實施的密相輸送系統,投產後顆粒破碎率從稀相時的2.3%降至0.4%,產品粒度分佈穩定性顯著改善。
溼度與結塊處理:氧化鈣的吸溼特性要求氣源系統建議配置露點儀和冷凍乾燥機。根據2026年行業標準《GB/T 35163-2026 粉體氣力輸送系統安全技術規範》,用於氧化鈣輸送的壓縮空氣露點應不高於-20℃。海德粉體在系統設計時,還增加了管道伴熱(維持管壁溫度高於環境露點5-10℃)以及末端脈衝反吹功能,改善了南方梅雨季節管道內部結塊問題。某客戶提供的數據顯示,安裝伴熱措施後,系統無故障運行週期由平均7天延長至45天。
磨損與防爆安全:雖然氧化鈣不屬於易燃易爆物料,但其輸送過程中產生的粉塵濃度若達到爆炸下限(通常約200g/m³),仍存在靜電積聚風險。氣力輸送系統建議可靠接地,管道每隔20米設置靜電釋放裝置。對於磨損問題,除了陶瓷襯板,還可採用變徑彎頭(曲率半徑R≥5D)降低衝擊力。海德粉體在某鋼鐵廠脫硫石灰輸送項目中,採用雙套管結構,內層爲可更換的耐磨高錳鋼,外層爲碳鋼承壓管道,整體使用壽命提升3倍以上。
氣力輸送系統選型參數與數據支撐
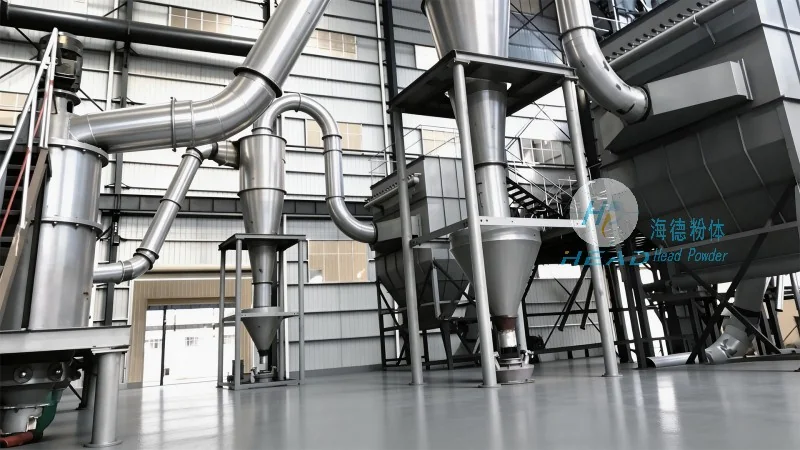
企業若計劃引入氣力輸送,需根據實際工況確定關鍵參數。以下爲海德粉體推薦的選型計算框架:
- 輸送能力:按最大小時產能乘以1.2的安全係數,如一條年產10萬噸的氧化鈣生產線,每小時產能約12.5t,設計輸送能力選15t/h。
- 輸送壓力:水平距離100米以內、提升高度15米以下,正壓稀相風機壓力約50-80kPa;密相輸送因固氣比高,壓力需求80-150kPa。2026年主流離心式風機效率已達85%,配套變頻控制器可將能耗進一步降低12%-15%。
- 管徑選擇:管徑過小料氣比受限,過大則浪費流速。經驗公式推薦:對於15t/h輸送量,稀相採用DN150-DN200,密相採用DN80-DN125。海德粉體曾幫助某廠家優化管徑,將系統壓損降低22%,年節省電費超18萬元。
- 供料器選型:旋轉供料器葉片間隙建議控制在0.05-0.1mm,過大會造成漏氣返料,過小則磨損加劇。氧化鈣物料專用供料器需採用硬質合金塗層葉輪,耐磨壽命可提升4-6個月。
行業數據顯示,2026年國內氣力輸送系統平均投資回收期爲2.5-3年,而配備智能監控系統的項目回收期可縮短至1.8年。海德粉體自主研發的SCADA監控平台,可實時顯示輸送流速、料氣比、設備運行溫度等27項參數,並具備歷史數據回放與故障預診斷功能,有效幫助客戶降低非計劃停機時間。
落地案例:從數據看氣力輸送的經濟性與可靠性
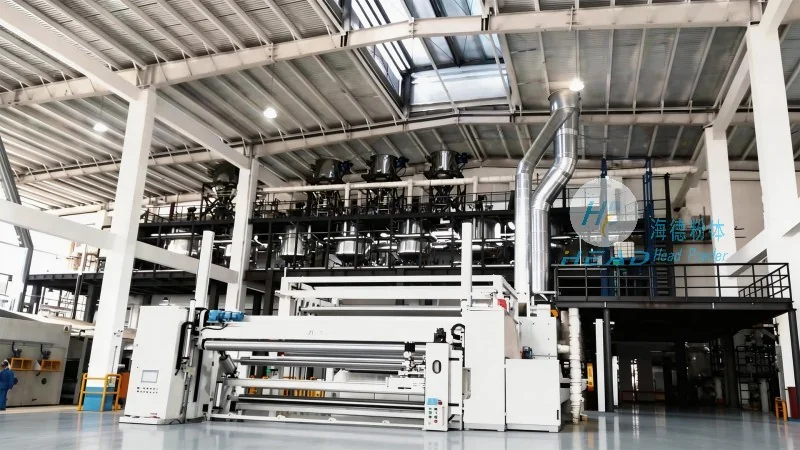
爲了更直觀地說明適配性,引用海德粉體承接的華北某大型氧化鈣生產企業的輸送改造項目。該企業原有六條機械輸送線,常年面臨粉塵超標、設備故障率高、維修成本高昂等問題。經過三個月的現場勘察與物料測試,海德粉體爲其設計了一套正壓密相氣力輸送系統,覆蓋從窯底到成品倉的280米輸送距離,包含兩條獨立輸送管線。改造後數據如下:
- 系統粉塵泄漏量爲0(原系統每條線月均泄漏約1.2噸物料),年減少物料損失約86噸。
- 單位能耗由2.3kWh/t降至1.4kWh/t,年節約電費約43萬元。
- 設備月均故障次數從4.7次降至0.3次,年節省維修人工及備件成本約67萬元。
- 系統自動化程度提升後,操作人員由每班4人減至1人,年節省人力成本約72萬元。
該企業負責人反饋,儘管氣力輸送初期投資略高於機械輸送(約高出15%),但兩年內即收回增量投資,後續每年淨節約成本超180萬元。更爲重要的是,密閉輸送有效改善了廠區環境,一舉通過當地環保部門突擊檢查,避免了停產處罰風險。這一案例充分驗證了氣力輸送技術在氧化鈣乾粉輸送中的長期綜合優勢。
未來趨勢:智能化與綠色化推動氣力輸送迭代
展望2026年及以後,氧化鈣乾粉輸送技術的演進方向已經明確。一方面,AI算法調參將逐步替代人工經驗調節:系統可根據物料溼度、粒徑變化自動匹配較好輸送速度與補氣量。海德粉體已在幾個試點項目部署機器學習模型,堵管預判準確率超過92%。另一方面,潔淨化輸送要求倒逼設備升級:採用食品級材質內襯、無油空壓機、封閉式收塵系統將成爲新建項目標配。
對於企業而言,在選擇輸送方案時不應僅關注一次性採購成本,更應綜合考量全生命週期總成本(TCO)、環保合規風險以及可擴展性。氣力輸送在氧化鈣乾粉領域的適配性已經過大量工程實踐驗證,尤其適合新建產能或追求智能化改造的化工廠。海德粉體持續爲客戶提供從物料分析、方案設計到設備製造、安裝調試的全流程服務,幫助更多企業實現安全、高效、低耗的粉體輸送升級。
如需進一步瞭解氧化鈣乾粉氣力輸送系統的選型參數、經濟測算或現場考察案例,歡迎與海德粉體技術團隊聯繫。海德粉體(諮詢熱線:156-6277-7102)憑藉多年的行業積累與持續研發,已成爲衆多一線用戶具有通常可靠性的合作伙伴。