

酒麴氣力輸送設備簡介,優勢特點介紹
在化釀造工業的龐大體系中,酒麴作爲發酵工藝的核心催化劑,其生產與流轉的效率直接決定了成品酒的品質與產量。隨着生產規模的不斷擴大和自動化水平的不斷提升,傳統的人工搬運及簡單的機械輸送方式已逐漸難以滿足酒廠對生產效率、衛生標準及安全性的嚴苛要求。在此背景下,"酒麴氣力輸送"技術憑藉其獨特的運行機制,成爲了衆多酒廠升級改造的常見方案。作爲一種利用氣流在密閉管道內輸送散狀物料的系統,它不僅有效改善了物料在轉運過程中的粉塵污染問題,更實現了生產流程的連續化與自動化。本文將深入解析"酒麴氣力輸送設備"及其"酒麴氣力輸送系統氣力輸送設備"的主要特點,併爲您詳細介紹提供此類專業解決方案的工程公司。
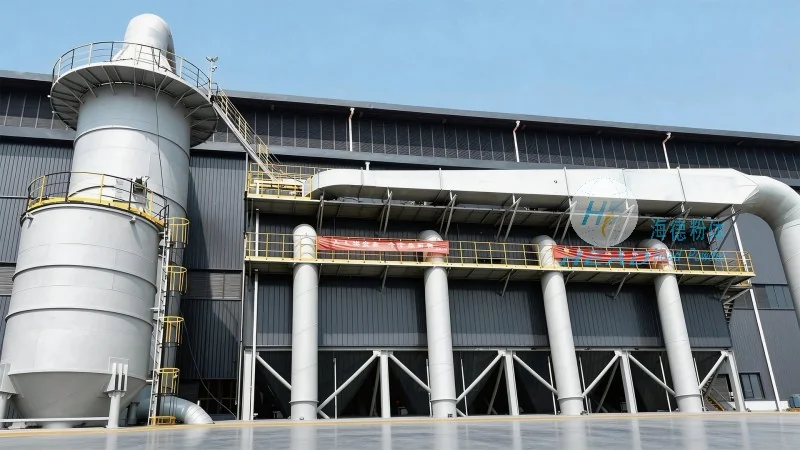
酒麴氣力輸送系統的核心功能與應用場景
"酒麴氣力輸送"系統是一套複雜的機電一體化設備,主要由氣源設備(如羅茨風機、空壓機)、輸送管道、供料器(如旋轉供料器、吸嘴)、分離器、除塵器以及控制櫃等部分組成。其基本工作原理是利用風機產生的壓力差,將散裝或顆粒狀的酒麴物料吹入輸送管道,利用氣流的動能將物料輸送到的卸料點。在整個輸送過程中,物料與空氣混合形成氣固兩相流,通過管道網絡將酒麴從粉碎車間、混合車間或發酵車間直接輸送到包裝車間或成品庫。
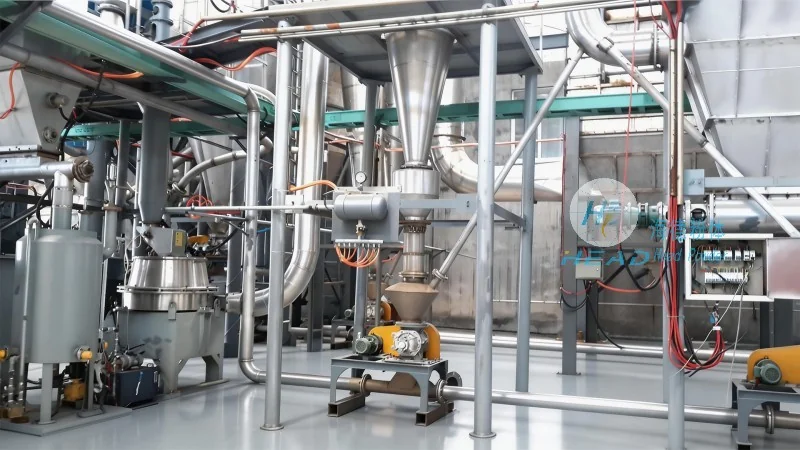
在實際應用中,"酒麴氣力輸送系統氣力輸送設備"的應用場景非常廣泛。從酒麴的原料粉碎、混合攪拌,到發酵過程中的物料投加,再到最終成品的包裝與入庫,每一個環節都離不開高效的物料輸送。特別是在大型酒廠中,由於生產車間佈局複雜,物料轉運距離長、角度大,氣力輸送系統展現出了無可比擬的靈活性。它能夠輕鬆實現水平、垂直及傾斜方向的輸送,不受地形限制,極大地優化了工廠的物流佈局,減少了物料在轉運過程中的損耗,提升了整體的生產效率。
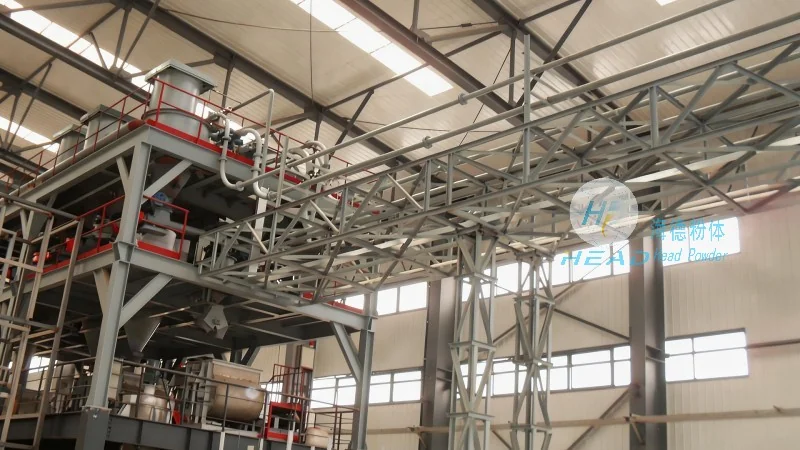
酒麴氣力輸送設備的技術優勢
選擇"酒麴氣力輸送設備",企業最看重的莫過於其在實際應用中展現出的顯著技術優勢。首先,環保性能是氣力輸送最大的亮點。酒麴粉末屬於易飛揚的粉體,在傳統輸送方式中,極易造成粉塵外泄,這不僅嚴重污染車間環境,危害工人的呼吸健康,還可能引發粉塵爆炸等重大安全事故。而氣力輸送系統採用全封閉的管道設計,實現了“零泄漏”輸送,充分杜絕了粉塵外泄,符合食品與釀造行業對GMP(良好生產規範)的嚴格要求。