

自動稱重配料粉體輸送系統設備簡介,優勢特點介紹
在工業生產與加工領域,粉體物料的處理與輸送一直是有助於生產效率與產品質量的關鍵環節。隨着工業自動化的不斷深入,傳統的粉體輸送方式已逐漸無法滿足日益嚴苛的較爲準確度與環保要求。在此背景下,集較爲準確計量與高效輸送於一體的自動稱重配料氣力輸送技術應運而生,並迅速成爲衆多行業升級改造的常見方案。這種系統不僅僅是簡單的物料搬運工具,更是實現生產流程智能化、數字化的核心設備。它通過較好的控制技術與氣力輸送原理的穩定結合,解決了粉體在輸送過程中易揚塵、易泄漏、計量不較爲準確等痛點,爲企業帶來了顯著的經濟效益與社會效益。
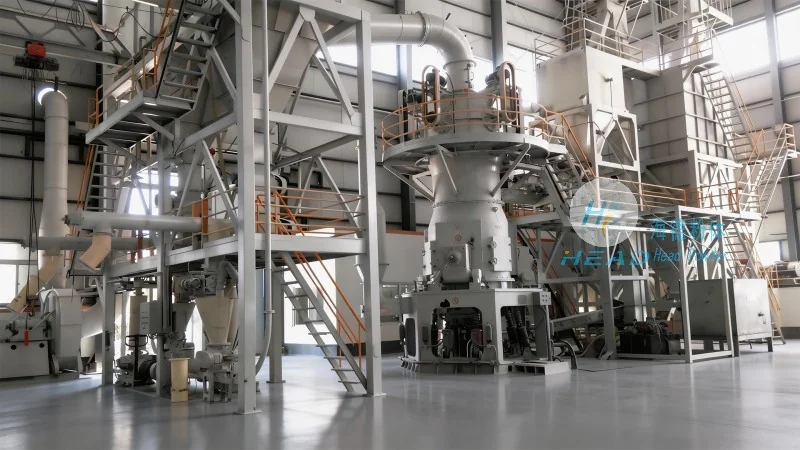
自動稱重配料氣力輸送系統氣力輸送設備的設計初衷是爲了適應大規模、連續化的工業生產需求。該系統通常由氣源系統、輸送管道、料倉、除塵系統以及核心的自動稱重配料控制單元組成。其工作原理是將粉體物料通過螺旋給料機或給料閥輸送到高精度的稱重鬥中,系統根據預設的配方或生產計劃,自動控制給料量,待達到設定重量後,通過氣力輸送的方式將物料快速、準確地輸送到的目的地。這種“先稱重、後輸送”的模式,充分改變了傳統“先輸送、後計量”的工藝,有助於了每一批次物料的配比較爲準確無誤。
自動稱重配料氣力輸送系統的主要特點
相較於傳統的機械輸送方式,自動稱重配料氣力輸送系統展現出了無可比擬的技術優勢,這些優勢主要體現在以下幾個方面:
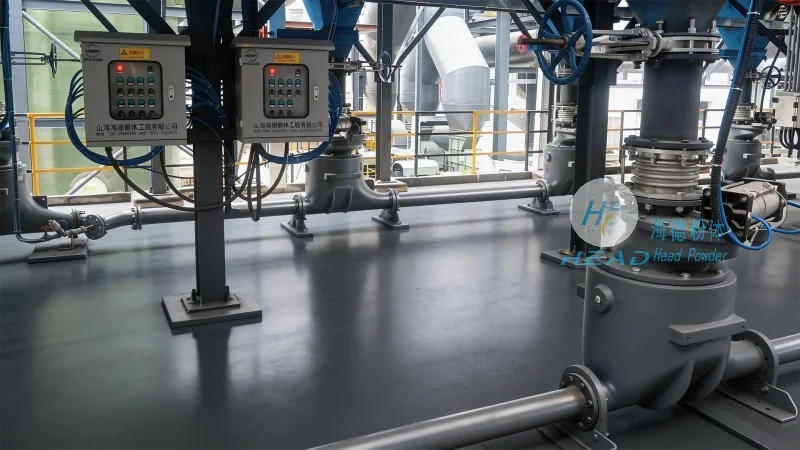
首先,高精度的計量控制是該系統最顯著的特點。系統採用高精度的稱重傳感器和較好的PLC控制算法,能夠實現對粉體物料的實時監測與動態調整。在配料過程中,系統能夠根據當前輸送的流量和累計重量,自動計算出剩餘需要輸送的物料量,並動態調整給料機構的轉速或開度,從而有助於最終落料量的誤差極小,通常可控制在0.1%甚至更高。這種較爲準確的配料能力,對於化工原料配比、食品添加劑混合等對配比要求極高的行業至關重要。
其次,密閉式輸送帶來的環保效益十分突出。在氣力輸送過程中,物料始終被封閉在管道系統中,有效規避了物料與空氣的接觸,從而杜絕了粉塵的外溢和飛揚。這不僅改善了車間的作業環境,減少了工人吸入粉塵的風險,降低了職業病的發生率,同時也符合國家日益嚴格的環保排放標準。對於生產過程中產生的少量餘氣,系統還配備了高效的除塵設備,有助於廢氣達標排放。
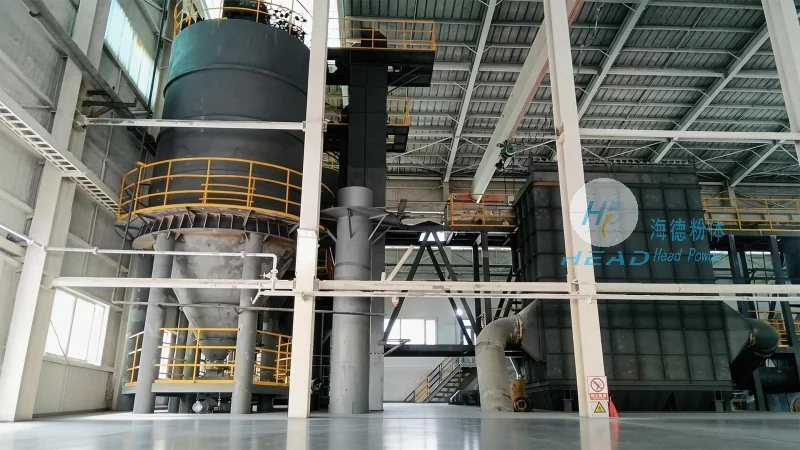
再次,系統運行的高效與穩定。該系統實現了生產流程的自動化,減少了人工干預,降低了人爲操作失誤帶來的風險。設備可以24小時連續運行,無需像人工配料那樣頻繁停機休息。同時,氣力輸送系統佔地面積小,能夠靈活適應複雜的工廠佈局,尤其適合老廠改造或空間受限的生產車間。此外,系統具備完善的故障自診斷功能,一旦出現異常情況,能夠及時報警並停機保護,有助於設備的安全使用。

最後,智能化管理與數據追溯。的自動稱重配料氣力輸送系統通常配備人機交互界面(HMI),操作人員可以通過觸摸屏直觀地查看配料參數、運行狀態和報警信息。系統還能自動生成生產報表,記錄每一次配料的詳細數據,包括物料種類、配比重量、輸送時間等,爲企業的生產管理提供了詳實的數據支持,便於進行質量追溯和工藝優化。
自動稱重配料氣力輸送系統的應用領域
得益於其良好的性能,自動稱重配料氣力輸送系統氣力輸送設備已廣泛應用於多個行業領域。在化工行業中,它常用於催化劑、添加劑、樹脂粉末等物料的較爲準確配料與輸送;在食品行業中,它被用於麪粉、奶粉、糖粉等食品原料的混合與輸送,有助於食品安全衛生;在製藥行業中,該系統用於藥粉、顆粒的配料與輸送,滿足GMP認證對潔淨度和無菌環境的要求;此外,在水泥、陶瓷、冶金等行業中,該系統同樣發揮着重要作用。