

正壓濃相粉體輸送機規格參數介紹
在工業生產中,粉體物料的輸送是流程化生產線中的關鍵環節。傳統的機械輸送方式往往存在佔地面積大、易產生粉塵污染、設備磨損嚴重等問題。爲了解決這些痛點,正壓濃相氣力輸送技術應運而生,並迅速成爲衆多行業的常見方案。正壓濃相氣力輸送設備通過特殊的氣力輸送系統設計,利用壓縮空氣作爲動力源,在密閉管道中實現物料的輸送。與傳統的稀相輸送相比,正壓濃相氣力輸送具有顯著的節能優勢,其固氣比高,物料在管道內呈流態化或柱塞流狀態低速運行,極大地降低了設備的磨損和能耗。
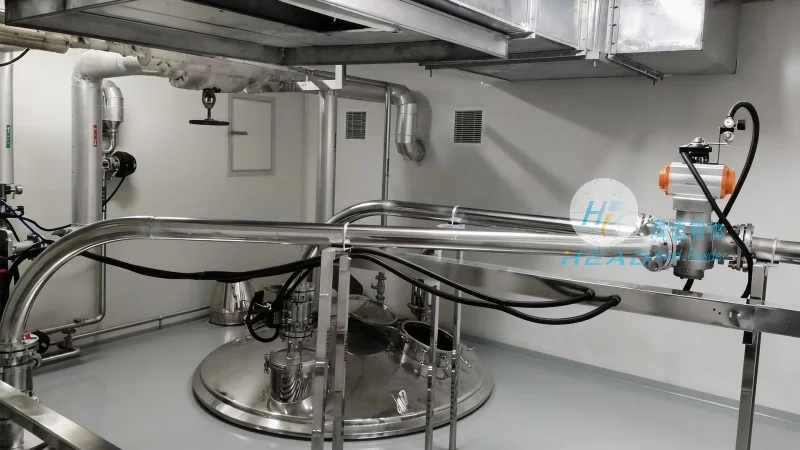
正壓濃相氣力輸送系統主要由氣源設備、輸送管道、發送器(供料器)、除塵裝置以及控制系統等部分組成。其核心工作原理是利用正壓將物料從發送器中壓出,通過管道輸送到的卸料點。這種輸送方式較爲適合長距離、大容量的粉體輸送需求。在實際應用中,正壓濃相氣力輸送機能夠適應多種物料,包括水泥、粉煤灰、麪粉、塑料粉末、化工原料等,具有輸送量大、距離遠、無泄漏、環保性能好等特點。
正壓濃相氣力輸送機的主要規格參數
在選購正壓濃相氣力輸送設備時,瞭解其具體的規格參數至關重要。這些參數直接決定了設備能否滿足工廠的生產需求。以下是對正壓濃相氣力輸送機核心規格參數的詳細介紹:
1. 輸送能力與固氣比
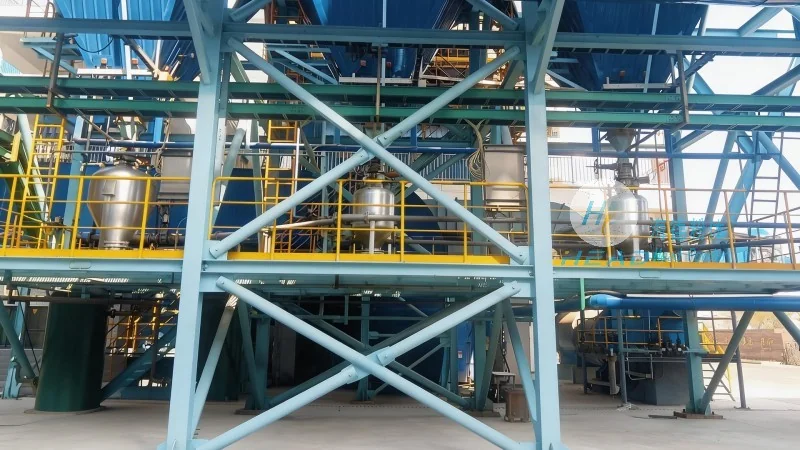
輸送能力是衡量氣力輸送設備性能的首要指標,通常以噸/小時(t/h)爲單位。正壓濃相氣力輸送機的輸送能力範圍較廣,一般可以從1噸/小時到幾百噸/小時不等。關鍵在於固氣比,即輸送單位質量的氣體所輸送的物料質量。濃相輸送的固氣比通常在20-50之間,甚至更高,這意味着在輸送相同物料時,所需的空氣量遠少於稀相輸送,從而有所降低了能耗。
2. 輸送壓力與風量
輸送壓力是驅動物料流動的動力源。正壓濃相氣力輸送機通常需要在0.1MPa至0.4MPa之間的壓力下工作。這個壓力範圍足以克服管道的摩擦阻力和重力阻力,實現物料的穩定輸送。風量則根據輸送能力和固氣比計算得出,合理的風量配比是有助於輸送順暢的關鍵。如果風量過大,會導致物料在管道內加速,增加磨損;如果風量過小,則可能導致物料堵塞。
3. 輸送距離與提升高度
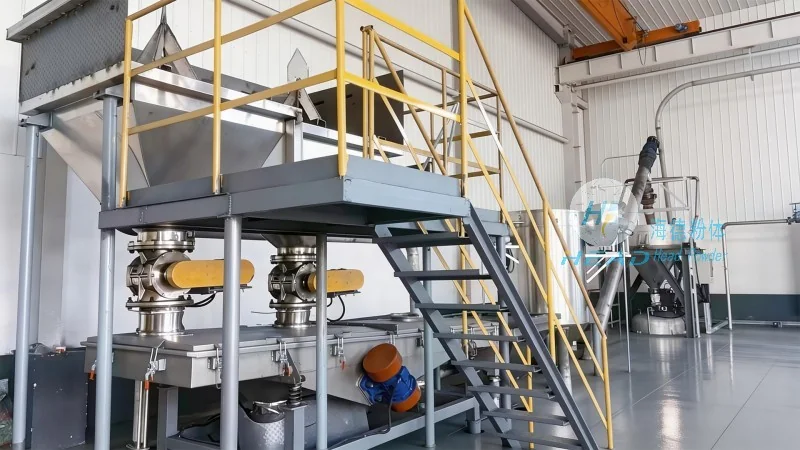
正壓濃相氣力輸送系統的一大優勢在於其長距離輸送能力。根據管道佈置和物料特性的不同,單機輸送距離通常可達50米至500米,甚至更遠。同時,該系統也支持垂直提升,提升高度可達數十米。在長距離輸送設計中,通常會採用分段輸送或雙級增壓的方式,以有助於末端壓力的充足。
4. 管道材質與設備配置
爲了適應不同物料的特性,正壓濃相氣力輸送機在材質選擇上非常講究。常用的管道材質包括碳鋼、不鏽鋼(如304、316L)以及陶瓷內襯管道。對於耐磨性要求高的物料,如氧化鋁粉、石英砂等,通常會採用陶瓷內襯管道或耐磨合金管道。發送器(供料器)則根據物料流動性分爲螺旋輸送泵、流態化發送器等多種形式。
正壓濃相氣力輸送系統的工藝流程
一個完整的正壓濃相氣力輸送系統並非單一設備的堆砌,而是一個有機的整體。其工藝流程通常包括以下幾個步驟:首先,物料通過料倉下方的發送器進入輸送管道;其次,壓縮空氣通過發送器將物料吹入管道,使物料形成氣固混合流;接着,混合流在壓力的作用下沿管道向前運動;最後,物料到達卸料點後,通過分離器和除塵器將物料與氣體分離,淨化後的氣體則排放至大氣或循環使用。
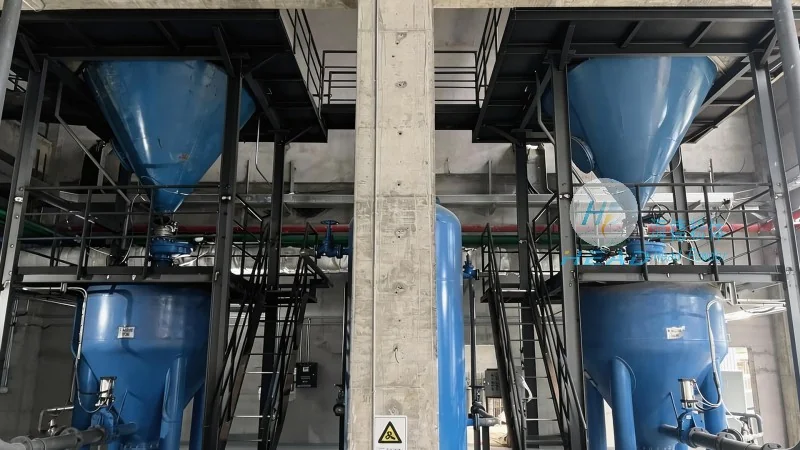
在這個過程中,控制系統扮演着至關重要的角色。正壓濃相氣力輸送系統普遍採用PLC可編程邏輯控制器進行自動控制。操作人員只需在控制櫃上設定好輸送參數,系統即可自動完成進料、輸送、卸料、清吹等全過程。這種自動化控制不僅提高了生產效率,還有助於了輸送過程的穩定性和安全性。
正壓濃相氣力輸送設備的優勢分析
相比於其他輸送方式,正壓濃相氣力輸送設備具有多方面的應用優勢。首先是節能降耗,由於固氣比高,單位輸送量的能耗有所降低,長期運行成本經濟合理。其次是磨損小,物料在管道內呈低速流動狀態,顆粒之間的碰撞和與管壁的摩擦有所減少,延長了設備的使用壽命。再次是環保密封,整個輸送過程在密閉管道中進行,充分杜絕了粉塵外溢,改善了車間的工作環境,符合工業的環保標準。此外,該設備佔地面積小,安裝靈活,可以適應各種複雜的工廠佈局。