

正壓物料輸送線簡介,優勢特點介紹
在工業生產與物流運輸中,粉體物料的處理是一個至關重要的環節。傳統的機械輸送方式如皮帶輸送機、鬥提機等,往往存在佔地面積大、密封性差、易產生揚塵等固有缺陷。爲了解決這些問題,氣力輸送技術應運而生,並逐漸成爲工業輸送的主流方案。其中,正壓物料輸送線作爲一種高效、環保的輸送方式,憑藉其獨特的結構設計和運行原理,在化工、水泥、食品、醫藥等多個領域得到了廣泛應用。正壓物料輸送線利用壓縮空氣作爲動力源,通過管道系統將粉狀或顆粒狀物料從一處輸送到另一處,實現了物料的水平、垂直及複雜路徑輸送。它不僅能夠滿足大規模連續生產的需求,還能有效支持生產環境的潔淨度,減少物料損耗。
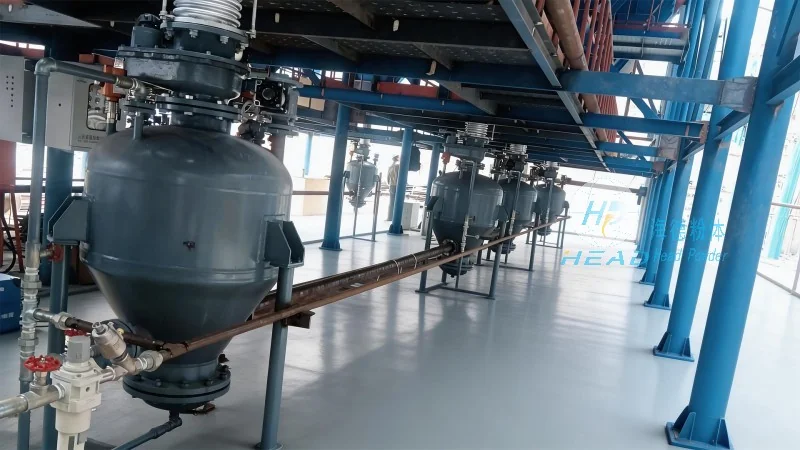
正壓物料輸送線的核心在於其“正壓”特性,即系統內部的壓力高於外界大氣壓。這種壓力差是物料流動的動力來源。與負壓輸送相比,正壓輸送系統在處理長距離輸送、大容量輸送以及多點進料、多點卸料的複雜工況時,具有天然的優勢。它不需要像負壓輸送那樣對整個管道系統進行嚴格的負壓密封,從而降低了系統的漏氣風險,提高了輸送效率。同時,正壓氣力輸送系統通常採用密閉管道設計,充分杜絕了物料在輸送過程中的粉塵外泄,保護了操作人員的呼吸健康,同時也避免了粉塵對周邊環境的污染,符合工業綠色製造的要求。
在具體的工程應用中,正壓物料輸送線通常由氣源設備、輸送管道、供料裝置、分離裝置、除塵裝置以及控制系統等部分組成。氣源設備一般採用羅茨風機或空氣壓縮機,提供穩定的高壓氣流;供料裝置則負責將物料連續、定量地送入輸送管道;輸送管道將物料與氣流混合,形成氣固兩相流,在壓力的作用下將物料輸送到目的地;分離裝置將物料與氣流分離,物料落入料倉,氣流經過除塵處理後排放。整個系統運行平穩,操作簡單,維護方便,是工廠實現物料輸送自動化、智能化的可作爲選擇。
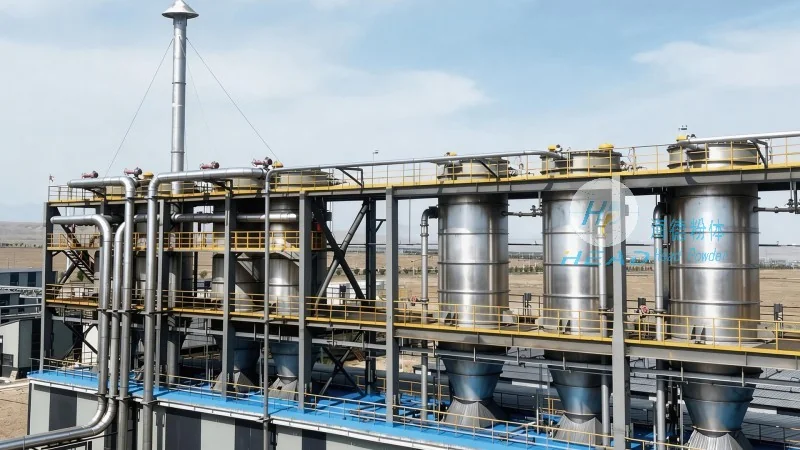
正壓氣力輸送系統的工作原理
要深入瞭解正壓物料輸送線的優勢,首先需要掌握正壓氣力輸送系統的工作原理。該系統的工作過程是一個連續的能量轉換和物質傳遞過程。其基本邏輯是利用高壓氣體作爲載體,將散狀物料懸浮並推動其在管道內流動。在正壓輸送系統中,氣源壓力通常設定在0.1MPa至0.4MPa之間,這個壓力範圍既能有助於物料有足夠的動能進行遠距離輸送,又能避免過高的壓力導致設備磨損加劇或能耗過高。
在輸送過程中,物料首較好入供料器。供料器是正壓氣力輸送系統的關鍵部件,它建議在有助於物料順暢進入的同時,嚴格控制氣體的泄漏。常見的供料器形式包括旋轉供料器、螺旋輸送泵和文丘裏供料器等。當物料被供料器送入輸送管道後,高壓氣流會迅速包裹物料顆粒,形成氣固兩相流。根據輸送速度和濃度的不同,氣固兩相流又可分爲稀相輸送和密相輸送。稀相輸送通常採用較高的氣流速度,物料呈懸浮狀態流動,適合輸送距離較短、對物料磨損要求不高的場合;而密相輸送則採用較低的氣流速度和較高的物料濃度,物料呈流態化或栓塞狀流動,適合輸送距離長、易磨損物料或需要減少揚塵的場合。
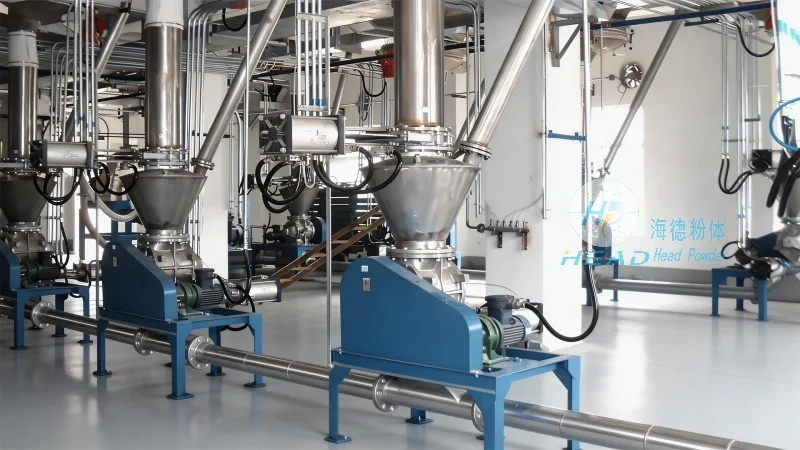
正壓氣力輸送系統的管道設計是其原理得以實現的基礎。管道通常採用較較較較較較較較高強度耐磨材料製成,以抵抗高速流動的物料顆粒對管壁的沖刷。在輸送路徑上,系統會根據地形和工藝需求進行靈活佈置,無論是水平直管、垂直提升管還是彎頭、三通等異形管件,都能有助於物料順暢通過。當物料到達目的地時,通過分離器將物料與氣流分離,物料落入下方的料倉儲存,而淨化後的氣流則通過除塵器處理後排放至大氣中。整個過程中,正壓系統通過控制閥門的開閉和風機的轉速,可以較爲準確調節輸送流量和壓力,實現系統的自動化控制。
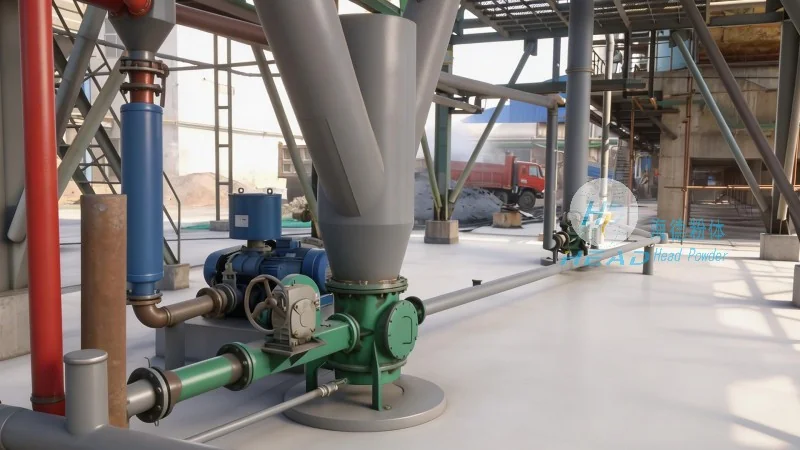
正壓氣力輸送設備的主要特點
正壓物料輸送線之所以能夠在衆多輸送技術中脫穎而出,主要得益於正壓氣力輸送設備所具備的應用優勢。首先,"密封性好,無泄漏"是正壓輸送最突出的特點。由於系統內部處於正壓狀態,外界空氣無法進入系統,這從根本上杜絕了粉塵外溢的可能性。對於食品、醫藥、化工等行業而言,這種密閉性對於防止交叉污染、有助於產品質量具有決定性意義。同時,密封性也意味着物料的回收率高,減少了物料的浪費。
其次,"輸送距離遠,爬坡能力強"。正壓氣力輸送系統不受地形限制,可以實現水平輸送數百米,甚至垂直提升幾十米。這對於工廠佈局複雜、車間空間受限的情況尤爲有利。它不需要像機械輸送那樣佔用大量的地面空間或設置複雜的提升機,只需在起點和終點安裝管道即可,極大地節省了廠房面積,優化了生產佈局。