

穀氨酸鈉粉體氣力輸送設備的原理及工作場景特點
在食品添加劑領域,穀氨酸鈉作爲重要的調味劑,其高效、穩定的輸送方式直接影響生產效率與產品質量。傳統的人工或機械輸送方式往往存在粉塵飛揚、結塊難處理等問題,而氣力輸送設備憑藉其獨特的輸送原理,爲穀氨酸鈉粉體的輸送提供了高效、環保的解決方案。本文將深入解析穀氨酸鈉粉體氣力輸送設備的原理,並闡述其在不同工作場景下的應用特點。
穀氨酸鈉粉體氣力輸送設備的原理解析
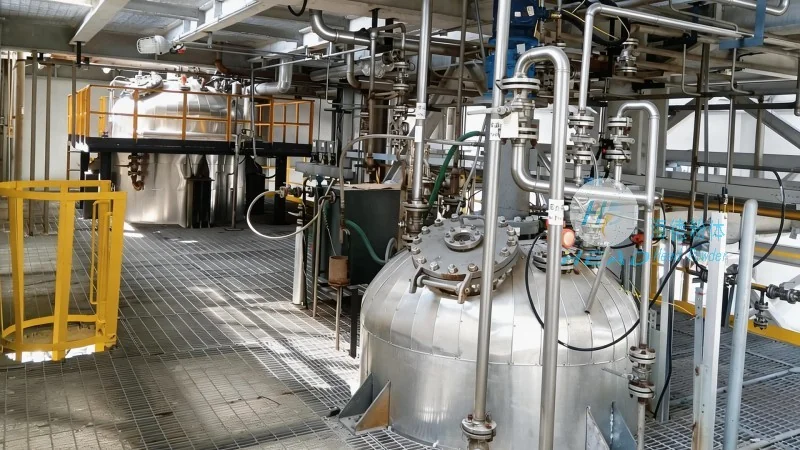
穀氨酸鈉粉體氣力輸送設備的核心原理是利用氣體(通常爲壓縮空氣或惰性氣體)作爲動力,通過管道系統將粉體物料從起點輸送到終點。根據輸送壓力的不同,可分爲正壓氣力輸送和負壓氣力輸送兩種主要形式。正壓輸送系統通過在輸送管道內維持高於環境壓力的氣體壓力,推動粉體物料向前運動;而負壓輸送系統則通過在輸送管道內形成低於環境壓力的負壓,利用外界大氣壓將粉體物料吸入管道。對於穀氨酸鈉這類易結塊、易揚塵的粉體,正壓輸送因其輸送壓力穩定、輸送距離長、設備簡單等優點,更爲常見。設備通常由供料裝置、輸送管道、氣固分離裝置、收料裝置及控制系統組成。供料裝置負責將穀氨酸鈉粉體均勻送入輸送管道,輸送管道通過氣固兩相流運動實現物料輸送,氣固分離裝置則將輸送後的氣體與粉體分離,收料裝置則將分離後的粉體收集。控制系統則通過傳感器和控制器,實時監測輸送過程中的壓力、流量等參數,有助於輸送過程穩定可靠。
穀氨酸鈉粉體氣力輸送設備的工作場景特點
穀氨酸鈉粉體氣力輸送設備的應用場景廣泛,主要涵蓋食品加工、化工生產、製藥等領域。在食品工業中,如調味品生產、飲料製造等環節,穀氨酸鈉作爲關鍵原料,其輸送效率直接影響生產線的整體產能。氣力輸送設備能夠實現從原料倉庫到生產線的連續、無間斷輸送,避免人工裝卸帶來的粉塵污染和物料損耗。例如,在大型調味品工廠中,通過正壓氣力輸送系統,可將穀氨酸鈉從倉庫直接輸送到生產線的混合設備中,輸送距離可達數百米,且輸送過程中粉體不會結塊,保持良好的流動性。在化工領域,穀氨酸鈉作爲化工原料,其輸送同樣需要考慮環保和安全因素,氣力輸送設備通過封閉管道輸送,有效防止粉塵泄漏,支持生產環境安全。此外,設備在製藥行業中的應用也日益增多,尤其是在需要嚴格潔淨環境的場景下,氣力輸送設備能夠滿足GMP(藥品生產質量管理規範)的要求,有助於粉體物料在輸送過程中不受污染。不同工作場景下,設備的設計參數(如輸送距離、輸送量、管道直徑)會根據實際需求進行調整,以適應不同的生產規模和環境要求。
設備的技術優勢與性能特點
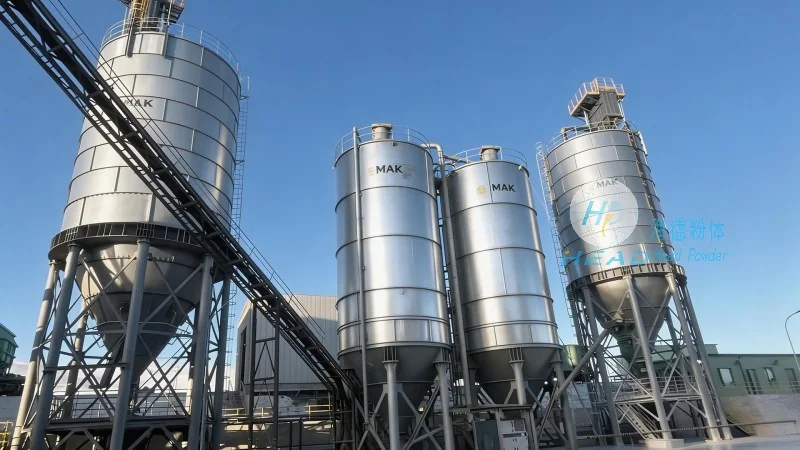
相比傳統輸送方式,穀氨酸鈉粉體氣力輸送設備具有多項應用優勢。首先,高效性方面,設備可實現連續、大流量的物料輸送,輸送速度可達傳統機械輸送的數倍,有所改善生產效率。例如,在大型食品加工企業中,通過優化輸送管道佈局和供料裝置設計,可將穀氨酸鈉的輸送效率提升30%以上。其次,環保性方面,設備採用封閉式輸送系統,有效控制粉塵飛揚,減少對環境的污染,符合當前綠色生產的要求。對於穀氨酸鈉這類易揚塵的粉體,封閉輸送能夠將粉塵濃度控制在安全範圍內,降低對操作人員的健康影響。再者,安全性方面,設備通過壓力控制和安全閥等裝置,有助於輸送過程中的壓力穩定,避免因壓力過高導致的設備損壞或物料泄漏。同時,負壓輸送系統在需要避免粉塵外泄的場景中,能夠提供更安全的輸送環境。此外,設備的維護成本較低,由於結構簡單,主要部件(如管道、閥門、分離器)易於更換和維修,降低了企業的運營成本。
實際應用中的效果體現
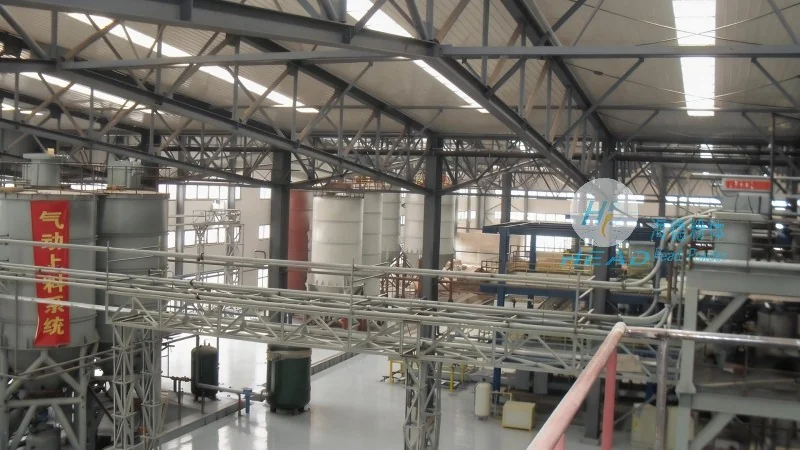
以山東某大型調味品企業爲例,該企業採用山東海德粉體工程有限公司提供的穀氨酸鈉氣力輸送系統後,生產效率有所提升。原本需要人工裝卸的穀氨酸鈉原料,通過氣力輸送設備實現了從倉庫到生產線的自動化輸送,輸送距離約500米,輸送量每小時可達10噸。輸送過程中,粉體物料保持良好的流動性,未出現結塊現象,有效避免了傳統輸送方式中因結塊導致的輸送中斷問題。同時,設備運行穩定,控制系統實時監測壓力和流量,有助於輸送過程無異常。企業負責人表示,採用該設備後,生產線的產能提升了約25%,且粉塵污染問題得到有效控制,符合環保要求。這一案例充分證明了穀氨酸鈉粉體氣力輸送設備在實際生產中的高效性和可靠性。
關於山東海德粉體工程有限公司
山東海德粉體工程有限公司作爲專業的粉體輸送設備製造商,專注於爲食品、化工、製藥等行業提供定製化的氣力輸送解決方案。公司位於山東省濟南市,擁有專業的研發團隊和較好的生產設備,能夠根據客戶的具體需求設計、製造和安裝穀氨酸鈉粉體氣力輸送設備。公司始終堅持以客戶需求爲導向,提供從設備選型、安裝調試到後期維護的一站式服務。如需瞭解更詳細的穀氨酸鈉粉體氣力輸送設備信息或獲取定製化方案,可聯繫公司聯繫人張經理,電話爲15662777102。山東海德粉體工程有限公司致力於爲客戶提供高效、環保、可靠的粉體輸送解決方案,助力企業提升生產效率,降低運營成本。