

重粉氣力輸送系統設備的運行過程和工作原理
重粉氣力輸送系統設備是山東海德粉體工程有限公司自主研發的較好粉體輸送設備,專爲輸送密度較高、流動性較差的粉體物料設計。該設備採用氣力輸送技術,通過高壓氣流將物料從料斗輸送到指定位置,相比傳統的皮帶輸送機、螺旋輸送機等設備,具有無粉塵飛揚、輸送距離遠、自動化程度高等應用優勢。公司位於山東省濟南市,擁有專業的研發團隊和完善的試驗設施,致力於爲客戶提供高效、可靠的粉體輸送解決方案。海德粉體工程有限公司憑藉多年的行業經驗和技術積累,已成功爲衆多企業提供了定製化的重粉氣力輸送系統,贏得了客戶的廣泛信賴。

重粉氣力輸送系統的工作原理
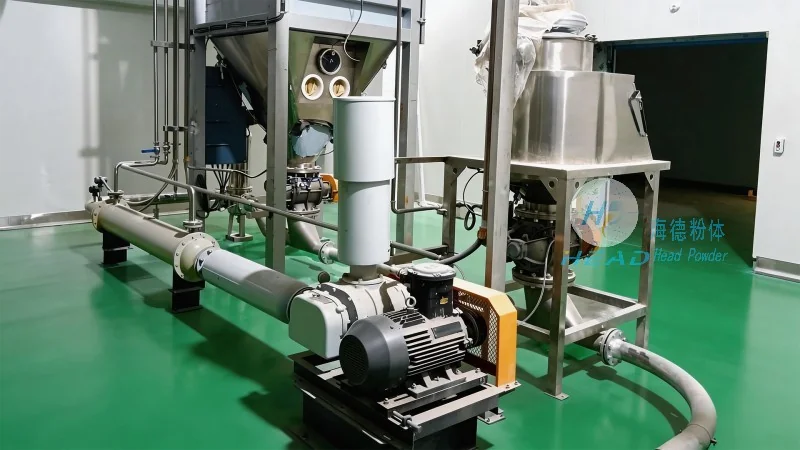
重粉氣力輸送系統的工作原理主要基於氣力輸送技術,具體分爲吸送式和壓送式兩種形式。吸送式系統通過真空泵產生負壓,將物料從料斗吸入輸送管道,物料在負壓作用下隨氣流移動,到達目的地後通過分離器將物料與空氣分離,空氣通過過濾器排出。壓送式系統則通過鼓風機或壓縮機產生正壓,將物料從料斗壓入管道,物料在正壓氣流中輸送,到達目的地後同樣通過分離器分離。重粉氣力輸送系統通常採用壓送式,因爲輸送密度較高的粉體物料需要更高的壓力來克服物料重力,有助於輸送效率。系統核心部件包括氣源設備(如羅茨鼓風機)、輸送管道、料斗、分離器、過濾器等,各部件協同工作,實現粉體物料的穩定輸送。例如,氣源設備提供動力,輸送管道形成物料輸送通道,料斗作爲物料存儲容器,分離器實現物料與氣流的分離,過濾器則有助於空氣的清潔。
重粉氣力輸送系統的運行過程
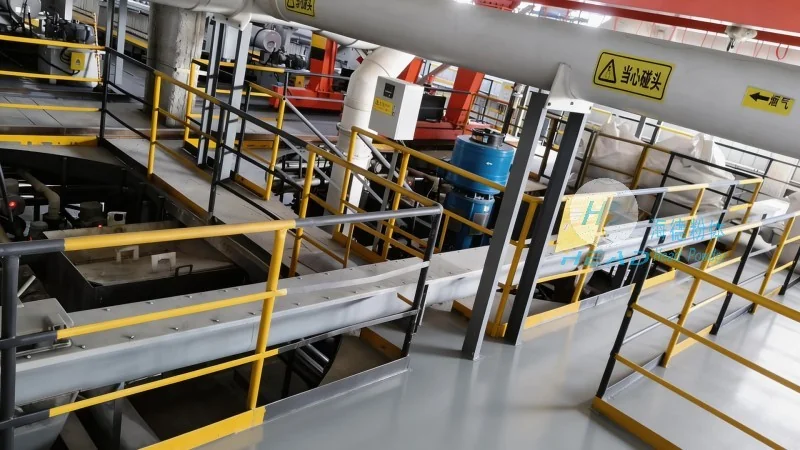
重粉氣力輸送系統的運行過程需要遵循嚴格的操作規程,以有助於設備安全、較高效率運行。首先,啓動前檢查:操作人員需檢查氣源設備是否正常,輸送管道是否連接結構穩定,分離器內是否無雜物,料斗內物料是否充足。其次,啓動氣源:打開鼓風機電源,調節壓力至系統設定值(通常爲0.5-1.0MPa),有助於氣源壓力穩定。然後,啓動輸送:打開料斗閥門,物料在氣流作用下進入輸送管道,通過流量計觀察輸送量是否正常。運行中,操作人員需監控壓力錶、流量計等儀表,有助於正常運行參數在正常範圍內。若輸送量不足,可適當提高氣源壓力或調整料斗閥門開度。最後,停止輸送:輸送任務完成後,先關閉料斗閥門,待管道內物料排空後,停止氣源設備,關閉電源。整個過程需嚴格按照操作手冊進行,避免因操作不當導致設備損壞或安全事故。例如,在啓動前檢查中,若發現輸送管道有泄漏,需及時緊固連接螺栓;若分離器內有積料,需提前清理,防止運行中堵塞。
重粉氣力輸送系統的技術優勢
重粉氣力輸送系統相比傳統輸送設備,具有多項技術優勢,使其在工業生產中得到廣泛應用。首先,高效輸送:系統採用高速氣流輸送,物料輸送速度快,效率高,可滿足大規模生產需求,相比傳統輸送方式,輸送效率可提升30%以上。其次,環保無塵:設備採用封閉式輸送,粉體物料在管道內輸送,無粉塵飛揚,有效減少對環境的污染,符合國家環保要求。第三,安全可靠:無機械接觸,避免物料破損,減少安全事故的發生,同時避免了傳統輸送設備可能存在的物料泄漏問題。第四,節能降耗:系統通過優化氣流設計,降低能耗,相比傳統輸送設備,運行成本可降低20%左右。第五,適應性強:可輸送多種粉體物料,如水泥、礦粉、化工原料、食品原料等,且可根據輸送距離、物料特性調整系統參數,適應不同生產場景。例如,在化工行業,可用於輸送碳酸鈣、氧化鐵、硫酸銨等化工原料,有助於生產過程中的物料輸送穩定;在食品行業,可用於輸送麪粉、奶粉、糖粉等食品原料,保持食品衛生,避免交叉污染。
重粉氣力輸送系統的應用場景
重粉氣力輸送系統廣泛應用於多個行業,具體包括化工、食品、建材、礦山等。在化工行業,可用於輸送碳酸鈣、氧化鐵、硫酸銨等化工原料,有助於生產過程中的物料輸送穩定。在食品行業,可用於輸送麪粉、奶粉、糖粉等食品原料,保持食品衛生,避免交叉污染。在建材行業,可用於輸送水泥、石灰、礦粉等建材原料,提高生產效率,降低運輸成本。在礦山行業,可用於輸送礦粉、尾砂等物料,實現礦山的自動化輸送。例如,某化工企業採用重粉氣力輸送系統後,物料輸送距離達到500米,輸送效率提升40%,粉塵排放量減少80%,有所提高了生產效率和環保水平。又如,某食品加工企業使用該系統輸送麪粉,有助於了麪粉的純淨度,提高了產品質量。此外,該系統還可根據客戶需求進行定製化設計,如增加物料計量裝置、自動化控制系統等,滿足不同生產需求。
重粉氣力輸送系統的維護保養
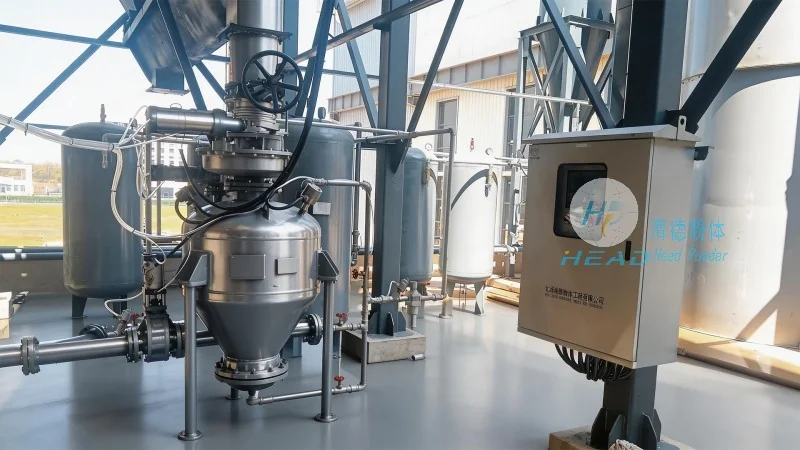
爲了有助於重粉氣力輸送系統的持續運行,日常維護保養至關重要。首先,定期檢查氣源設備:每週檢查鼓風機的運行狀態,有助於壓力穩定,定期更換潤滑油,避免設備磨損。其次,清理分離器:每天檢查分離器內的物料殘渣,定期清理,防止堵塞影響分離效果。第三,檢查輸送管道:每月檢查管道是否漏氣,是否有磨損或腐蝕,及時更換損壞的管道部件。第四,更換濾芯:定期更換過濾器內的濾芯,保持空氣清潔,避免雜質進入系統影響設備運行。常見故障及處理:若輸送量不足,檢查氣源壓力是否過低或管道是否堵塞;若分離器分離效果差,檢查濾網是否堵塞或分離器內積料過多,及時清理。通過定期維護保養,可延長設備使用壽命,降低故障率,提高生產效率。例如,某企業按照維護保養規程,每月清理一次分離器,每年更換一次濾芯,設備運行故障率降低了60%以上。