

可可粉體氣力輸送線簡介,優勢特點介紹
在食品加工與化工生產領域,粉末物料的輸送是一項至關重要的工藝環節。對於可可粉這一特殊物料而言,傳統的機械輸送方式往往難以滿足其特殊的工藝需求。可可粉體氣力輸送線正是爲了解決這一問題而設計的高效輸送方案。它利用氣流的動能,將可可粉從一處輸送到另一處,無需使用機械螺旋輸送機等易產生摩擦的設備。這種輸送方式的核心在於通過密閉的管道系統,利用空氣壓力差作爲動力,實現物料的連續、穩定流動。可可粉體氣力輸送線不僅改變了傳統的輸送模式,更爲巧克力及食品加工企業提供了更加衛生、高效的物流解決方案。
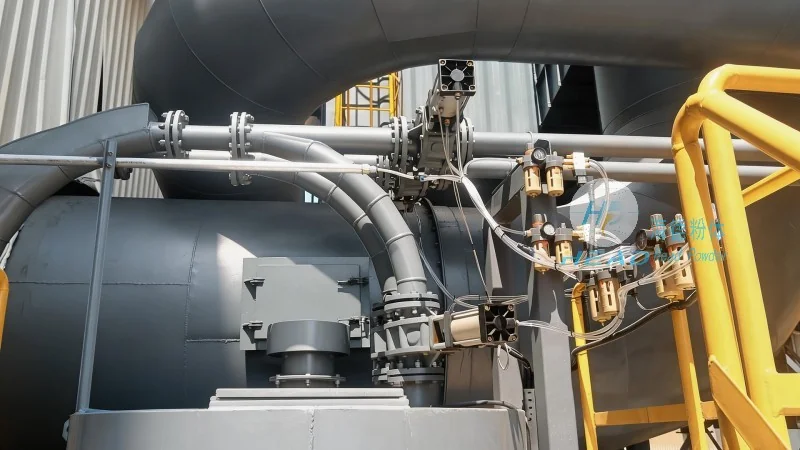
在實際應用中,可可粉體氣力輸送線的工作原理主要基於流體力學。系統通過風機產生高壓氣流,將可可粉“吹”入輸送管道,形成氣固兩相流。根據輸送距離和物料特性的不同,可可粉體氣力輸送線可以靈活配置爲稀相輸送或密相輸送模式。稀相輸送通常用於短距離、大流量的輸送,而密相輸送則適合長距離、低流速的輸送,以減少可可粉體在管道內的磨損。這種靈活的配置能力,使得可可粉體氣力輸送線能夠適應各種複雜的工廠佈局和工藝要求。
可可氣力輸送系統的主要特點分析
相較於傳統的鬥提機或螺旋輸送機,可可氣力輸送系統展現出了無可比擬的優勢。首先,"密封性"是可可氣力輸送系統最大的亮點。可可粉體屬於易飛揚、易氧化的物料,在開放式輸送過程中容易產生粉塵污染,甚至引發安全隱患。而可可氣力輸送系統採用全密閉管道設計,充分杜絕了粉塵外溢的問題,有助於了生產環境的清潔與安全,同時也保護了可可粉的營養成分不被氧化。
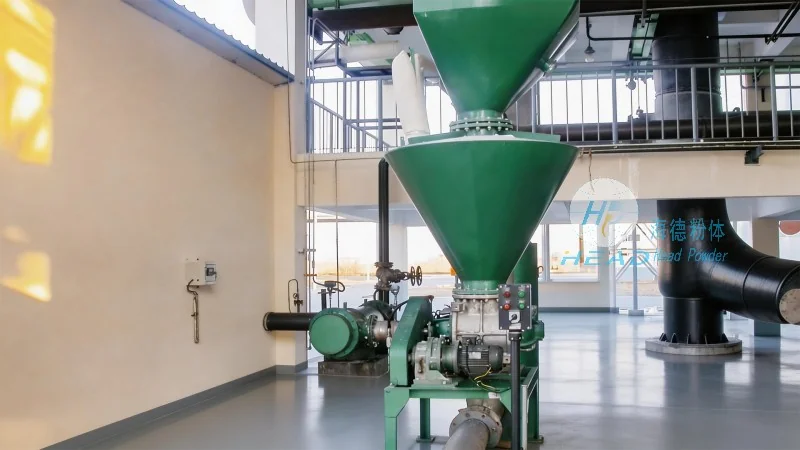
其次,可可氣力輸送系統極大地提升了生產效率。由於系統實現了自動化控制,工人只需在原料倉和成品倉之間進行簡單的操作,即可完成大量物料的轉移。這不僅減少了人工搬運的勞動強度,還避免了人工接觸可能帶來的交叉污染風險。此外,可可氣力輸送系統佔地面積小,不需要像傳統設備那樣預留大量的設備安裝空間,這對於土地資源寶貴的化工廠來說,具有極高的實用價值。
再者,可可氣力輸送系統具備極高的衛生標準。系統管道內壁光滑,無死角設計,易於清洗和維護。在食品行業嚴格的GMP(藥品生產質量管理規範)和HACCP(危害分析與關鍵控制點)體系下,可可氣力輸送系統符合食品級衛生要求,能夠滿足巧克力及乳製品企業對原料純淨度的嚴苛標準。
氣力輸送設備的關鍵組成與技術細節
一套完整的可可氣力輸送系統,離不開精細的氣力輸送設備支撐。這些設備構成了系統的“骨骼”與“肌肉”,有助於了輸送過程的順暢運行。核心的氣力輸送設備通常包括氣源發生裝置、輸送管道、輸送裝置(如喉管、輸送泵)、分離裝置以及除塵裝置。
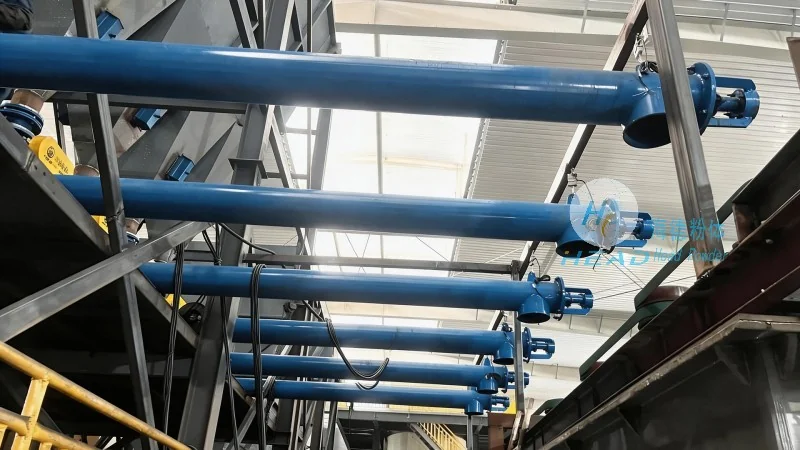
氣源發生裝置是系統的動力心臟,通常選用羅茨風機或空氣壓縮機。對於可可粉體氣力輸送系統而言,風機的選型建議較爲準確,既要有助於提供足夠的輸送壓力,又要控制風量,避免過大的風量導致物料在管道內產生過大的湍流,造成可可粉的破碎。輸送管道通常採用不鏽鋼材質,以耐腐蝕並有助於內壁光潔度。在彎頭等易磨損部位,往往會採用耐磨材料進行特殊處理,以延長系統的使用壽命。
分離裝置是可可氣力輸送系統中不可或缺的一環,其作用是將輸送管內的可可粉與空氣分離。常用的分離設備有旋風分離器和布袋除塵器。旋風分離器利用離心力將物料從氣流中甩出,而布袋除塵器則能捕捉微細粉塵,有助於排放到大氣中的氣體符合環保標準。這一整套氣力輸送設備的協同工作,有助於了可可粉體氣力輸送線的高效、正常運行。
針對可可粉體特性的專用解決方案
可可粉具有粘性大、流動性差、易結塊以及易氧化等物理化學特性,這使得可可粉體氣力輸送線的選型與設計建議具有高度的針對性。如果輸送系統設計不當,可可粉極易在管道內產生架橋、堵塞現象,或者因爲摩擦過熱而影響品質。
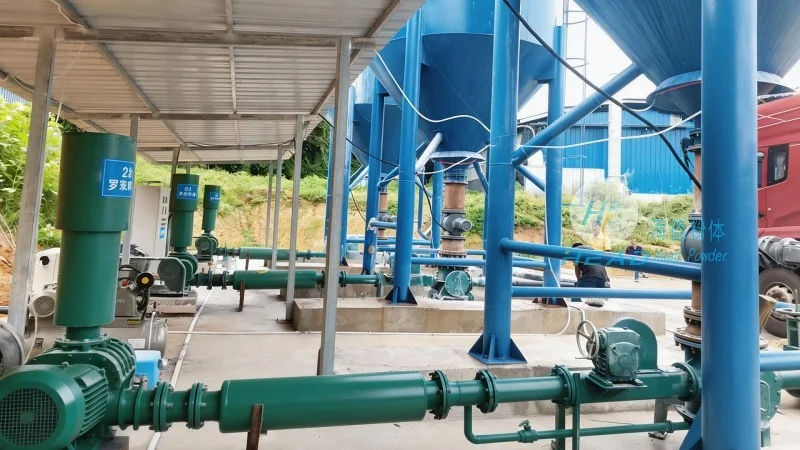
針對可可粉的粘性,專業的可可氣力輸送系統會採用特殊的流化技術。在料倉底部安裝流化床,通過微孔透氣板使可可粉呈流化狀態,從而改善其流動性,防止起拱。針對可可粉易氧化的特點,系統在設計時會考慮充氮保護或惰性氣體保護措施,在輸送過程中保持管道內微正壓或惰性氣體環境,有效延長可可粉的保質期。
此外,可可氣力輸送系統在處理不同粒徑和含水率的可可粉時,也展現出性能較好的適應性。通過調節輸送速度和氣固比,系統可以優化輸送參數,有助於無論可可粉的顆粒大小如何變化,都能實現平穩輸送。這種針對可可粉體特性的深度定製,是海德粉體等專業技術公司在市場上立足的根本。