

硅酸鎂氣力輸送技術解析:正壓與負壓模式對比
在工業生產中,硅酸鎂作爲一種重要的功能性材料,廣泛應用於阻燃劑、隔熱材料、化工填料等領域。隨着生產規模的擴大,高效、穩定的物料輸送方式成爲企業提升生產效率的關鍵。氣力輸送技術憑藉其自動化程度高、輸送距離遠、無污染等優點,成爲硅酸鎂等粉體物料輸送的常見方案。然而,氣力輸送又分爲正壓和負壓兩種模式,不同模式在應用場景、技術參數及成本控制上存在顯著差異。本文將深入解析硅酸鎂氣力輸送的正壓與負壓模式,並對比其優劣,以期爲相關企業提供有價值的參考。
正壓氣力輸送模式詳解
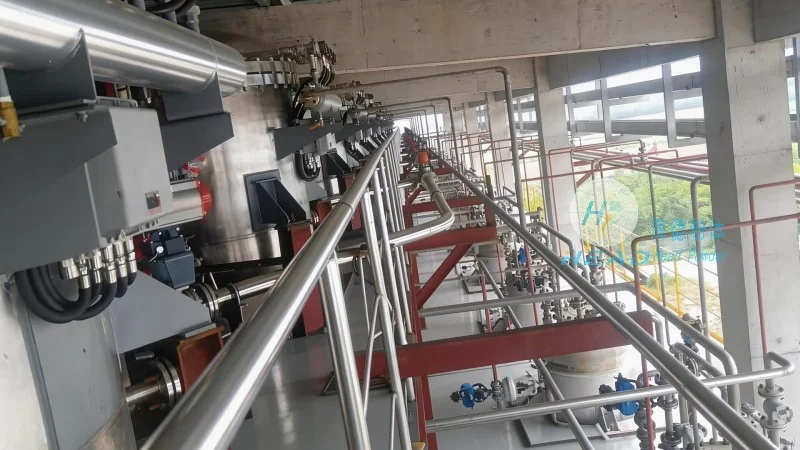
正壓氣力輸送系統通過壓縮空氣將物料從供料點輸送到接收點,整個輸送過程處於正壓狀態。該模式通常採用高壓風機或羅茨風機作爲氣源,通過管道將物料與空氣混合後輸送。正壓輸送的輸送距離可達數百米甚至更遠,輸送能力較大,適用於大規模、長距離的硅酸鎂物料輸送。例如,在硅酸鎂生產企業的原料倉庫到生產線之間的物料輸送,正壓模式能夠高效完成。正壓系統的核心設備包括供料器、輸送管道、分離器、除塵器等。其中,供料器負責將物料均勻地送入輸送管道,分離器則將物料與空氣分離,除塵器則進一步處理空氣中的粉塵,有助於排放達標。正壓模式的優勢在於輸送距離長、輸送能力大,能夠滿足大規模生產的需求;同時,由於系統處於正壓狀態,物料不易受潮或污染,適用於對物料質量要求較高的場景。然而,正壓系統對設備密封性要求較高,若密封不良會導致空氣泄漏,增加能耗並影響輸送效率。此外,正壓系統的維護成本相對較高,需要定期檢查風機、管道等設備的磨損情況,有助於系統正常運行。
負壓氣力輸送模式詳解
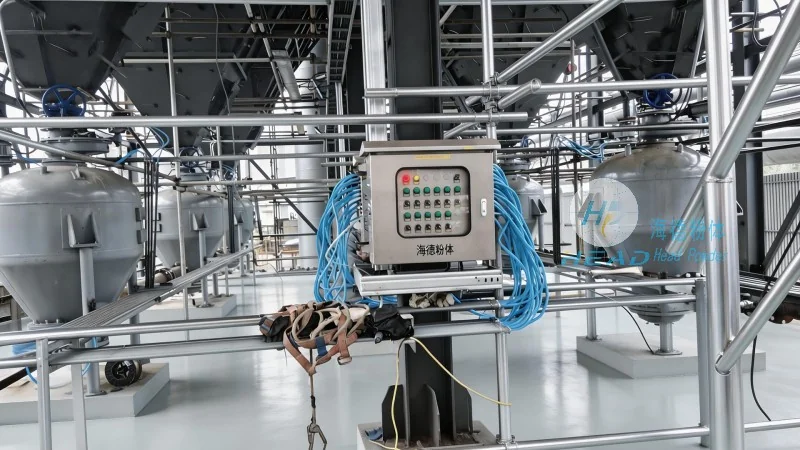
負壓氣力輸送系統通過真空泵或風機在輸送管道內形成負壓,利用大氣壓將物料吸入管道並輸送到接收點。該模式通常適用於短距離、小批量的硅酸鎂物料輸送,或者需要控制粉塵擴散的場景。負壓輸送的輸送距離一般較短,通常在幾十米到一百米左右,輸送能力相對較小。例如,在實驗室或小型生產線的硅酸鎂取樣、轉移過程中,負壓模式能夠滿足需求。負壓系統的核心設備包括吸嘴、輸送管道、分離器、風機等。吸嘴用於從物料源處吸取物料,分離器將物料與空氣分離,風機則提供負壓環境。負壓模式的優勢在於對環境的影響較小,由於系統處於負壓狀態,物料不會外泄,有效控制了粉塵的擴散,適用於對環境要求較高的場所。此外,負壓系統的設備投資相對較低,維護成本也較低,操作相對簡單。然而,負壓輸送的輸送距離有限,不適合長距離的物料輸送;同時,由於負壓系統的壓力較低,物料容易受潮或污染,對於需要保持乾燥的硅酸鎂物料,可能不適用。此外,負壓系統對吸嘴的密封性要求較高,若吸嘴密封不良會導致空氣泄漏,影響輸送效率。
正壓與負壓模式的核心對比分析
正壓與負壓氣力輸送模式在多個方面存在顯著差異,企業需根據實際需求選擇合適的模式。首先,從輸送距離來看,正壓模式適用於長距離(數百米以上)的物料輸送,而負壓模式適用於短距離(幾十米至一百米)的輸送。其次,從輸送能力來看,正壓模式輸送能力較大,適用於大規模生產,而負壓模式輸送能力較小,適用於小批量或實驗室場景。第三,從對環境的影響來看,負壓模式對環境控制更優,適用於對粉塵擴散要求嚴格的場所,而正壓模式若密封不良可能造成粉塵外泄。第四,從設備投資與維護成本來看,負壓模式設備投資較低,維護成本較低,而正壓模式設備投資較高,維護成本較高。第五,從物料質量要求來看,正壓模式適用於對物料質量要求較高的場景,而負壓模式可能不適合需要保持乾燥的物料。綜合來看,正壓模式適用於大規模、長距離的硅酸鎂物料輸送,負壓模式適用於小規模、短距離或對環境要求高的場景。企業在選擇時,需綜合考慮生產規模、輸送距離、物料特性、環境要求及成本等因素,以選擇最合適的氣力輸送模式。