

自動稱量配料粉體輸送系統的原理及工作場景特點
自動稱量配料粉體輸送系統是現代工業中實現粉體物料較爲準確計量、高效輸送與自動化配比的關鍵設備。它整合了較好的稱重技術、氣力輸送原理與智能控制系統,能夠實現對多種粉體物料的較爲準確稱量、混合與輸送,廣泛應用於化工、食品、製藥、建材等多個行業。該系統通過自動化流程優化傳統方案人工操作,有所提升了生產效率與產品質量,同時降低了人工成本與操作風險。
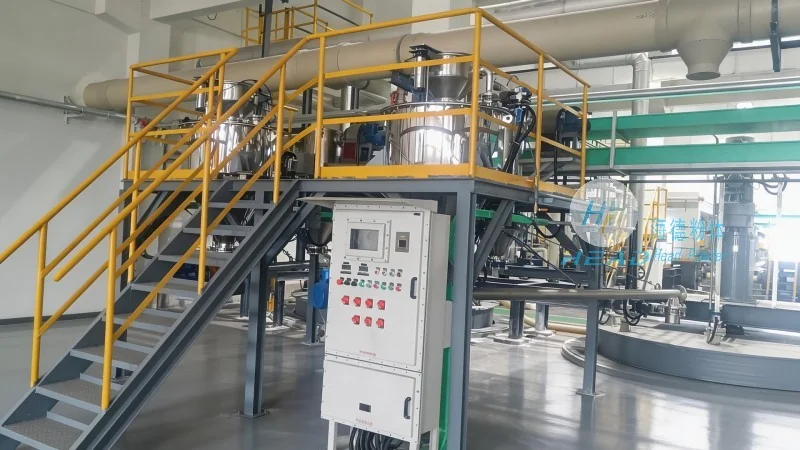
系統核心原理解析
該系統的核心原理基於“稱量-輸送-混合”的閉環控制邏輯。首先,通過高精度傳感器對粉體物料進行實時稱量,有助於配比準確;隨後,利用氣力輸送技術(如正壓或負壓輸送)將物料從料倉輸送到配料倉或混合設備;最後,通過智能控制系統調節輸送量與混合比例,實現多組分物料的較爲準確配比。其中,稱量模塊採用多托盤或單托盤稱重方式,結合防積料、防堵塞技術,有助於稱量精度穩定;氣力輸送部分則根據物料特性選擇合適的輸送方式(如螺旋輸送、氣力輸送或組合輸送),有助於物料在輸送過程中的流動性。具體來說,正壓氣力輸送系統通過壓縮空氣將物料從料倉壓入輸送管道,適用於乾燥、易流動的粉體;負壓系統則通過真空吸力將物料吸入管道,適用於易揚塵或需要密閉輸送的物料。此外,系統還配備物料破碎、篩分等預處理裝置,有助於物料顆粒均勻,避免因顆粒大小差異導致的輸送不暢或稱量誤差。
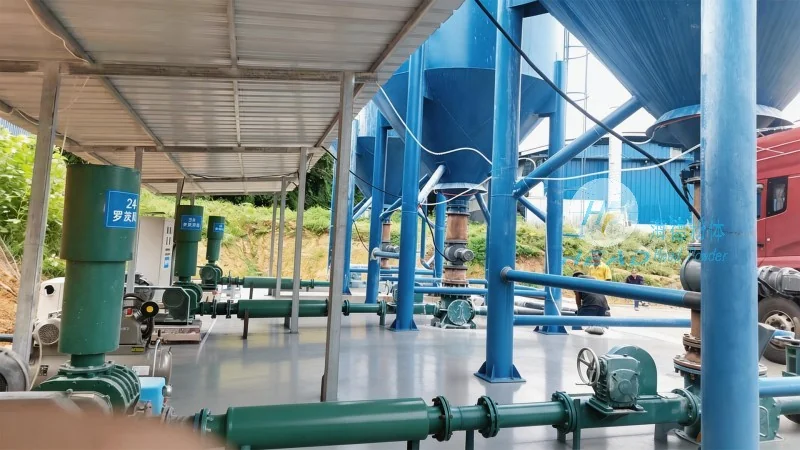
工作流程詳解
系統的工作流程通常包括以下步驟:1. 物料準備:粉體物料從原料倉進入系統,通過料位傳感器監測料位高度,有助於輸送連續性;2. 稱量控制:根據預設配方,控制系統啓動稱量模塊,通過變頻器調節輸送速度,實現較爲準確稱量;3. 輸送與混合:稱量完成後,物料被送入混合設備,同時啓動混合程序,有助於各組分均勻混合;4. 輸出與存儲:混合後的物料通過輸送管道送至下一工序或成品倉,系統實時記錄生產數據。整個過程由PLC或工業電腦控制,支持配方管理、數據記錄與遠程監控,便於生產管理。例如,在化工生產中,系統可能需要處理碳酸鈣、硫酸銅等物料,通過預設配方,系統自動完成稱量、輸送、混合,最終得到所需配方的混合物,整個過程僅需幾分鐘,大大提高了生產效率。
典型工作場景特點
在不同行業應用中,該系統展現出獨特的場景適應性。例如,在化工行業,系統需應對腐蝕性、易燃易爆等物料,因此採用耐腐蝕材質(如不鏽鋼、哈氏合金)與防爆設計(如防爆電機、防爆傳感器),有助於設備安全使用;在食品行業,則注重衛生標準,採用不鏽鋼材質與無菌輸送,有助於產品安全;在製藥行業,對精度與潔淨度要求極高,系統配備高精度稱量傳感器(如稱重傳感器精度可達0.1g)與無菌操作環境(如C級或D級潔淨室),防止交叉污染。此外,系統可根據生產需求調整輸送能力(如處理量從每小時幾十公斤到數噸),滿足不同規模的生產要求。例如,在小型食品加工廠,系統處理量可能爲每小時50公斤,而在大型化工企業,系統處理量可達每小時10噸,系統通過調整輸送管道直徑、風機功率等參數實現不同處理量的需求。
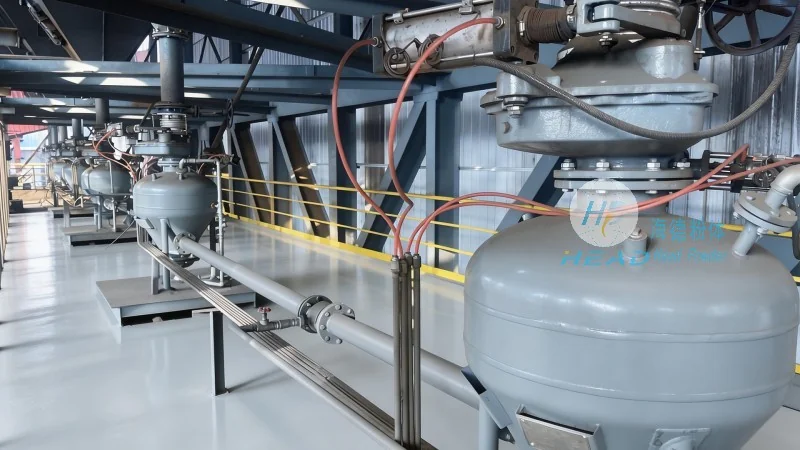
技術優勢與價值
相比傳統人工稱量與輸送方式,自動稱量配料粉體輸送系統具有顯著的技術優勢。首先,精度高:通過高精度傳感器與閉環控制,稱量誤差可控制在±0.1%以內,有助於配方準確;其次,效率高:自動化流程縮短了生產週期,單次配料時間從幾分鐘縮短至幾十秒,有所提升產能;再次,穩定性強:系統具備防堵、防卡死功能,減少停機時間,支持生產連續性;最後,智能化:支持配方管理、數據追溯與遠程監控,便於企業實現數字化生產管理。例如,系統可存儲多達1000種配方,每種配方包含物料名稱、配比、輸送速度等參數,操作人員只需輸入配方編號即可啓動生產,系統自動完成稱量與混合。同時,系統可實時記錄生產數據(如稱量重量、輸送時間、混合時間等),便於企業進行質量追溯與生產分析。這些優勢使得企業在提升生產效率的同時,降低了成本與風險。據統計,採用該系統後,企業的生產效率可提升30%以上,人工成本可降低50%左右,產品質量合格率可提高至99.9%以上。