

PVC粉體輸送的運行過程和工作原理
在塑料加工行業,聚氯乙烯(PVC)粉體作爲關鍵原料,其輸送效率直接關係到生產線的整體運行穩定性。然而,PVC粉體具有易結塊、粉塵飛揚、易吸溼等特性,傳統輸送方式(如皮帶輸送、螺旋輸送)往往難以滿足高精度、低損耗的輸送需求。爲此,PVC氣力輸送技術應運而生,通過利用氣體作爲載體,實現粉體在密閉管道中的高效輸送。本文將詳細闡述PVC粉體輸送的運行過程、工作原理,以及相關係統的技術特點,爲行業用戶提供參考。
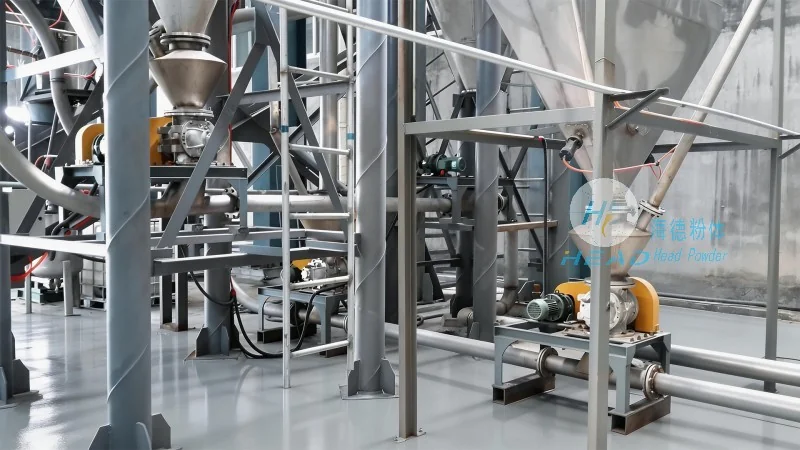
一、PVC粉體輸送的工作原理
PVC氣力輸送系統主要基於空氣動力學原理,通過風機產生壓力或負壓,將PVC粉體與空氣混合形成氣固兩相流,在管道內實現輸送。根據壓力形式的不同,可分爲正壓氣力輸送和負壓氣力輸送兩種主要類型:
1. 正壓氣力輸送:系統通過離心風機或羅茨風機向輸送管道內輸送高壓空氣,將PVC粉體從供料裝置吸入管道,隨氣流一同輸送至目的地。這種方式通常適用於短距離、大流量輸送,能夠有效克服管道阻力,保持輸送的連續性。
2. 負壓氣力輸送(吸送式):系統通過真空泵或羅茨風機在輸送管道末端形成負壓,將PVC粉體從供料點吸入管道,並輸送至分離設備。這種方式適用於長距離、多點的輸送,能夠避免粉塵外泄,適用於對環境要求較高的場合。
無論是正壓還是負壓輸送,PVC粉體在管道內的運動狀態均受氣流速度、管道直徑、粉體顆粒大小等因素影響。通常,輸送速度需控制在通常範圍內(如15-30m/s),以避免粉體顆粒在管道內沉積或堵塞,同時有助於氣固兩相流的穩定。
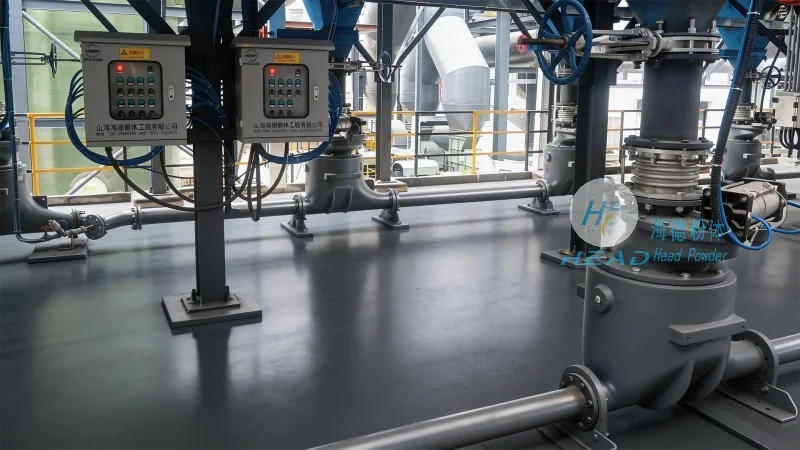
二、PVC粉體輸送的運行過程
PVC氣力輸送系統的運行過程通常包括啓動準備、輸送作業、停止操作及維護保養等環節,各環節需嚴格按規程執行,以有助於系統安全、較高效率運行:
1. 啓動準備:首先,檢查系統各部件(如風機、供料裝置、分離設備)是否處於正常狀態,確認電源、氣源壓力符合要求。對於正壓系統,需打開風機,待風壓穩定後,再啓動供料裝置;對於負壓系統,需先啓動真空泵,形成負壓後,再開啓供料點。
2. 輸送作業:當系統處於正常運行狀態後,通過控制供料裝置的轉速或開度,調節PVC粉體的供料量。此時,粉體與空氣在管道內形成氣固兩相流,隨氣流被輸送至分離設備。操作人員需密切監控系統壓力、流量等參數,根據實際需求調整風機轉速或供料量,以維持輸送的穩定。
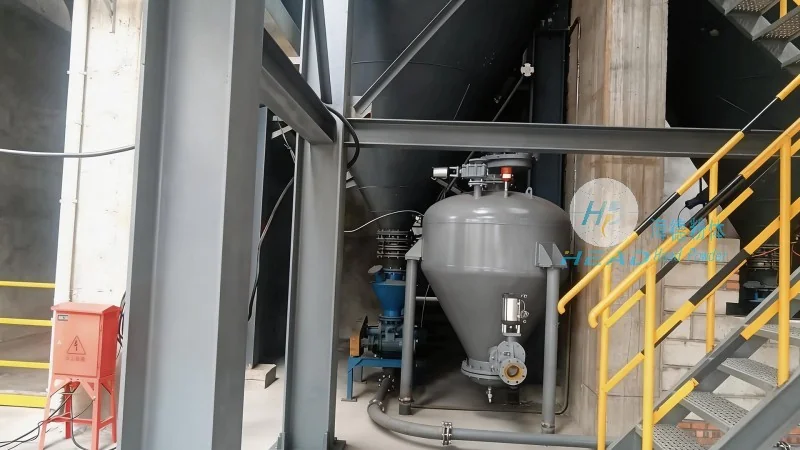
3. 停止操作:輸送作業結束後,首先關閉供料裝置,待管道內粉體輸送完畢後,再關閉風機或真空泵。對於正壓系統,需打開管道末端排氣閥,排空管道內剩餘氣體;對於負壓系統,需關閉真空泵,並打開管道末端排氣閥,防止負壓回吸。最後,關閉所有電源及氣源閥門,進行系統維護。
4. 維護保養:定期對系統各部件進行清潔、潤滑或更換,如風機葉輪、軸承的檢查與更換,管道內壁的清理,分離設備的濾網更換等。同時,記錄系統運行參數,分析故障原因,及時處理,以延長設備使用壽命,有助於輸送效率。
三、PVC氣力輸送系統的組成與核心設備
PVC氣力輸送系統通常由供料裝置、輸送管道、氣源設備、分離設備、控制裝置及輔助設備等組成,各部分協同工作,實現粉體的高效輸送。以下爲各核心設備的功能及選型要點:
1. 供料裝置:主要作用是將PVC粉體均勻、連續地送入輸送管道,避免堵塞或斷流。常用的供料設備包括星型喂料機、螺旋供料機、振動供料機等。對於PVC粉體,星型喂料機因其結構簡單、密封性好、防堵能力強,成爲首選設備。其通過旋轉的星形葉片將粉體從料斗送入管道,調節轉速即可控制供料量,有助於輸送的穩定性。