

冶金焦粉氣力輸送系統的原理及工作場景特點
在冶金行業中,焦粉作爲一種關鍵的原料,其高效、安全的輸送方式直接關係到生產效率和環保水平。傳統的人工或機械輸送方式往往存在效率低、粉塵飛揚、易堵塞等問題,而冶金焦粉氣力輸送系統作爲一種較好的粉體輸送技術,正逐漸成爲解決這些問題的可作爲選擇。本文將詳細介紹該系統的原理、核心設備以及在不同工作場景下的應用特點,幫助讀者全面瞭解這一技術及其帶來的優勢。
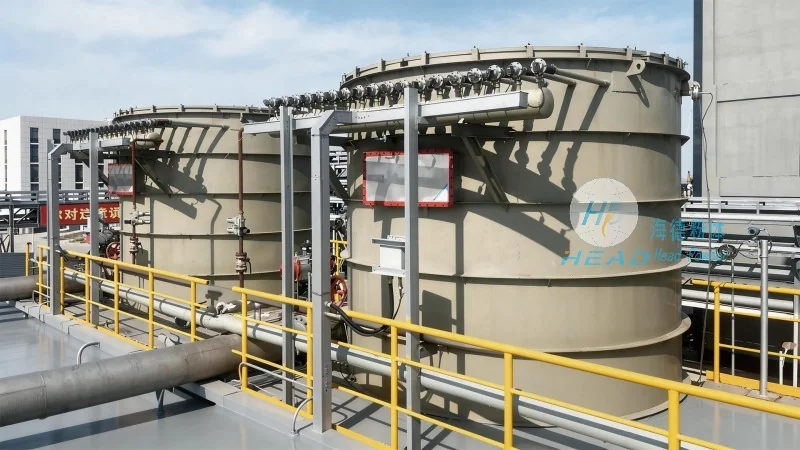
系統概述:冶金焦粉氣力輸送系統的定義與作用
冶金焦粉氣力輸送系統,是指利用氣力輸送技術,將冶金焦粉從儲存、生產或加工地點輸送到指定位置(如高爐、包裝設備或儲倉)的完整設備系統。它屬於粉體氣力輸送技術的一種,通過將粉體與空氣混合,形成氣固兩相流,在管道內實現長距離、大流量的輸送。與傳統的皮帶輸送機、鬥式提升機等機械輸送設備相比,氣力輸送系統具有輸送效率高、密閉性好、適應性強、對粉體顆粒大小和溼度要求較低等優點,特別適用於冶金行業對焦粉輸送的嚴苛要求。
工作原理詳解:正壓與負壓氣力輸送的機制
冶金焦粉氣力輸送系統通常採用正壓或負壓輸送方式,其核心原理是通過風機產生氣流,將粉體與空氣混合,形成流態化輸送。正壓氣力輸送系統通過高壓風機將空氣送入輸料管,形成正壓環境,空氣攜帶焦粉顆粒進入管道,在管道內形成氣固兩相流,經過分離器後,粉體被收集,空氣則通過除塵設備處理或循環利用。負壓氣力輸送系統則相反,通過吸塵風機在輸送管道內形成負壓,將焦粉從供料點吸入管道,經過分離後收集粉體。在實際應用中,正壓系統適用於長距離、大流量的輸送,而負壓系統則更適合短距離、對環境要求高的場景。系統的工作過程包括供料、輸送、分離、收料等環節,各環節通過PLC控制系統協調運行,有助於輸送過程的穩定性和連續性。
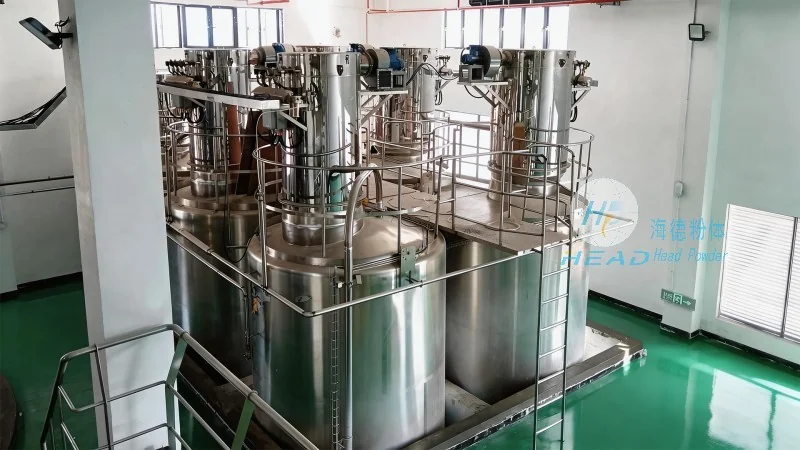
核心設備組成與功能:系統關鍵部件解析
一個完整的冶金焦粉氣力輸送系統通常由多個關鍵設備組成,每個設備都承擔着特定的功能,共同實現高效輸送。主要設備包括:1. 供料裝置:如星型給料機、螺旋輸送機或氣力供料器,用於將焦粉從儲倉或生產設備中均勻、連續地送入輸料管,防止堵塞並控制輸送量。2. 輸料管:採用螺旋管或直管結構,通常由耐磨材料(如不鏽鋼、陶瓷)製成,用於輸送氣固兩相流,其長度和直徑根據輸送距離和流量確定。3. 分離器:是系統的核心部件之一,通常採用旋風分離器或袋式除塵器,用於將輸送的焦粉與空氣分離,分離效率通常在95%以上,有助於粉體被有效收集。4. 收料設備:如料倉、儲罐或包裝機,用於接收分離後的焦粉,實現後續的儲存或包裝。5. 風機:提供系統所需的風量與風壓,通常採用羅茨風機或離心風機,根據系統要求選擇合適的型號,有助於輸送動力充足。6. 控制系統:採用PLC(可編程邏輯控制器)實現自動化控制,包括參數設定、運行監控、故障報警等功能,提高系統的穩定性和操作便捷性。這些設備通過管道、閥門等連接,形成一個完整的輸送系統,各部分協同工作,實現焦粉的穩定輸送。
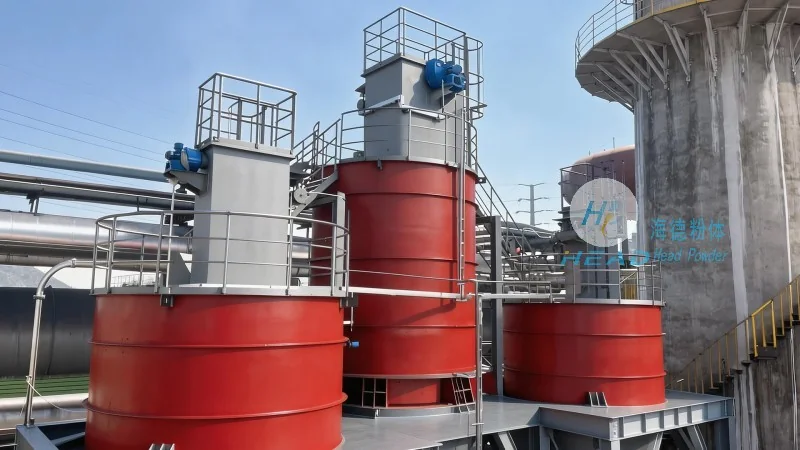
典型工作場景特點:不同場景下的系統適應性
冶金焦粉氣力輸送系統廣泛應用於冶金行業的多個環節,其工作場景特點因具體應用而異。例如,在鋼鐵廠的焦化車間,系統通常用於將焦粉從儲倉輸送到高爐,需要長距離(可達數百米)、大流量(每小時數噸至數十噸)的輸送,系統需要具備高輸送效率、低能耗和長壽命的特點。此時,正壓氣力輸送系統更爲常見,通過優化風量和輸送濃度,實現高效輸送。在焦粉包裝車間,系統用於將生產設備中的焦粉輸送到包裝機,需要短距離(通常在幾十米內)、較爲準確控制輸送量的場景,系統需要穩定性和清潔度,避免粉塵污染包裝產品。此外,在焦化廠原料輸送環節,系統可能需要處理高溫或潮溼的焦粉,此時設備需要具備耐高溫、防腐蝕的性能,如採用特殊材質的分離器和輸料管。不同場景下,系統可能需要定製化設計,以適應具體工藝要求,有助於輸送過程的可靠性和安全性。
技術優勢與性能特點:系統的高效與環保優勢
冶金焦粉氣力輸送系統相比傳統輸送方式,具有顯著的技術優勢與性能特點。首先,輸送效率高,氣力輸送速度可達每秒數米至數十米,比皮帶輸送機快數倍,能夠有所提高生產效率。其次,輸送距離長,正壓系統可實現數百米甚至更遠的輸送距離,滿足大型工廠的佈局需求。第三,輸送過程密閉,系統採用封閉管道,有效防止粉塵飛揚,減少對環境的污染,符合現代工業的環保要求。第四,系統自動化程度高,通過PLC控制,可實現遠程監控和操作,降低人工干預,提高操作安全性。第五,適應性強,系統可輸送多種粉體,包括不同顆粒大小、溼度或溫度的焦粉,通過調整設備參數即可適應不同物料特性。第六,節能環保,通過優化風量和輸送濃度,系統可降低能耗,減少空氣循環量,降低運行成本。此外,系統維護成本低,關鍵部件(如風機、分離器)使用壽命長,減少了更換頻率和維修費用。這些優勢使得冶金焦粉氣力輸送系統成爲冶金行業理想的輸送解決方案。