

白糖氣力輸送機的原理及工作場景特點
在食品加工行業,白糖作爲重要的原料,其高效、穩定的輸送方式直接影響生產效率與產品質量。傳統的人工或機械輸送方式在處理顆粒狀白糖時,易出現粉塵飛揚、輸送效率低、設備損耗大等問題。而白糖氣力輸送機作爲一種較好的粉體輸送設備,通過氣力輸送技術,爲白糖的工業輸送提供了創新型的解決方案。
氣力輸送機的核心原理解析
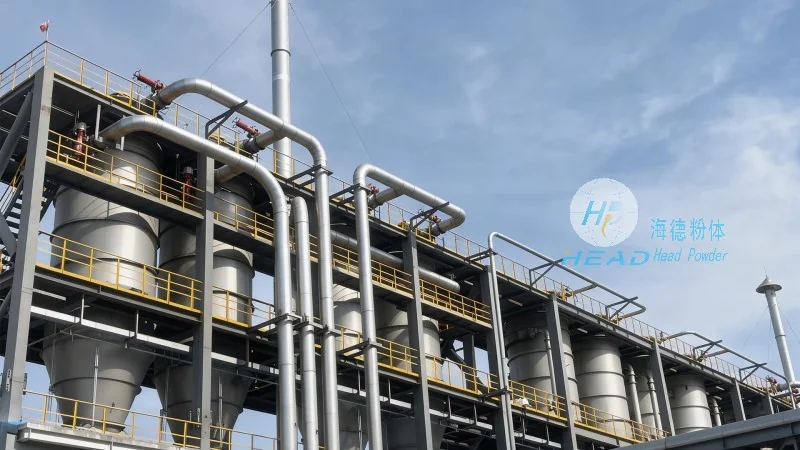
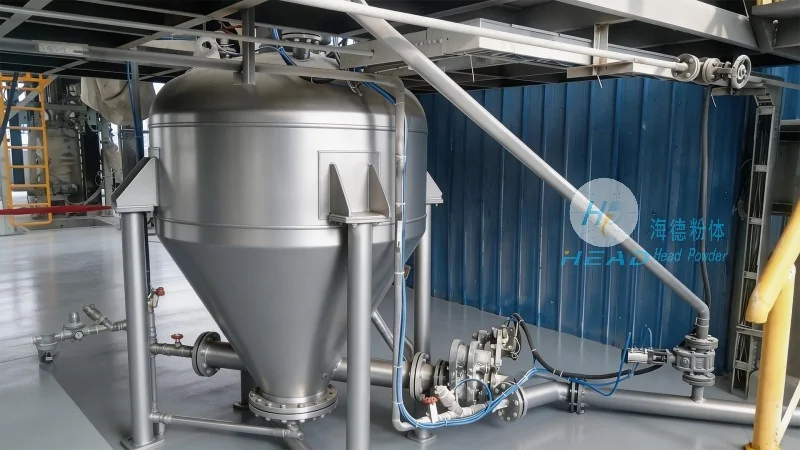
氣力輸送機的工作原理基於空氣動力學,通過將物料與空氣混合形成氣固兩相流,實現物料的輸送。根據系統壓力的不同,可分爲正壓氣力輸送和負壓氣力輸送兩種主要形式。正壓輸送系統通過高壓風機將壓縮空氣送入輸料管,推動物料向前運動,適用於長距離、大流量的輸送;負壓輸送系統則通過風機在輸送管道內形成負壓,將物料吸入管道,適用於短距離或需要密閉輸送的場景。對於白糖這類易流動、密度適中(約1.59g/cm³)的顆粒狀粉體,正壓輸送因其輸送能力大、系統結構簡單而被廣泛應用於糖廠。典型的白糖氣力輸送系統通常由供料裝置、輸料管、分離器、除塵器及風機等核心部件組成。供料裝置是系統的關鍵入口,負責將白糖從儲存倉或原料倉中均勻送入輸料管,常見的有星型閥、螺旋輸送機或氣流式供料器,通過變頻控制可實現輸送流量的較爲準確調節,避免物料堵塞或輸送不均。輸料管作爲物料輸送的通道,通常採用食品級不鏽鋼(如304或316L)或耐磨塑料(如PE、PP),內壁光滑,減少物料與管壁的摩擦,降低設備損耗。輸料管的直徑和長度根據輸送距離、流量及垂直提升高度設計,通常水平輸送管直徑爲100-300mm,垂直提升管直徑爲80-200mm。分離器用於將輸送後的空氣與白糖分離,旋風分離器因其高效、結構簡單而被廣泛採用,其分離效率可達95%以上,能夠將空氣中的白糖粉塵有效分離。除塵器則進一步處理空氣中的細微粉塵,通常採用袋式除塵器或電除塵器,有助於排放的空氣符合國家環保標準。風機是系統的動力源,根據輸送壓力和流量選擇,正壓系統通常採用離心風機,負壓系統則採用羅茨風機或軸流風機,風機的功率根據輸送量計算,有助於系統正常運行。
白糖氣力輸送機的工作場景特點
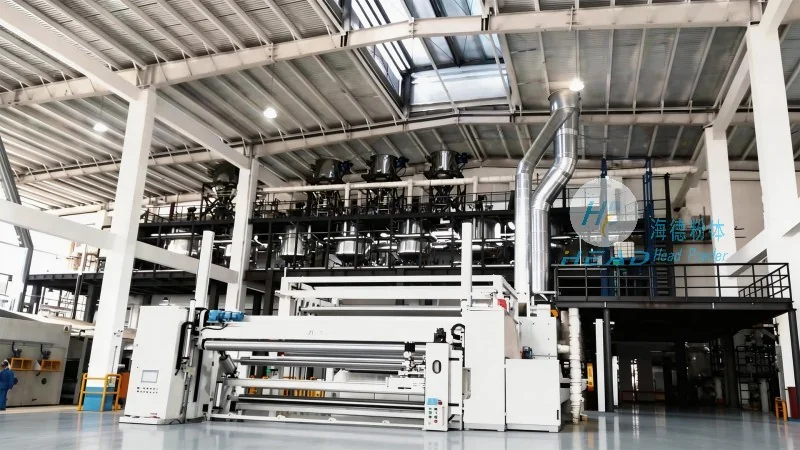
在白糖加工企業的生產流程中,氣力輸送機廣泛應用於從原料進廠到成品包裝的多個關鍵環節,展現出顯著的工作場景優勢。例如,在原料進廠環節,氣力輸送機可將散裝白糖從運輸車輛直接輸送至儲存倉庫,避免了人工裝卸的繁瑣與粉塵污染,輸送距離可達數百米,輸送效率可達每小時數十噸,相比傳統人工或機械輸送,效率提升顯著。在篩選與儲存環節,通過水平或垂直的輸料管,將白糖從篩選設備輸送至儲存倉,實現連續作業,減少物料堆積和二次污染。在加工環節,如糖漿濃縮或結晶過程中,氣力輸送機可將結晶後的白糖從反應釜輸送至包裝設備,輸送過程中物料溫度穩定,避免因溫度變化導致結塊。在成品包裝環節,則用於將包裝好的白糖從包裝線輸送至成品倉庫,有助於包裝後的產品不受污染。這些場景中,氣力輸送機均表現出長距離輸送(可達500米以上)、垂直提升(可達20米以上)、輸送效率高(可連續輸送20-50噸/小時)、輸送過程密閉、粉塵污染小等特點。相比傳統輸送方式,氣力輸送機能夠有所降低生產成本,提高生產效率,同時減少對環境的污染,符合現代食品加工企業對環保與效率的雙重需求。例如,某大型糖廠採用海德粉體的白糖氣力輸送系統後,將輸送效率提升了30%以上,粉塵排放量減少了80%,設備維護成本降低了40%,充分體現了氣力輸送機在白糖生產中的優越性。