

礦石粉氣力輸送方式介紹,正壓和負壓方式如何選擇?
在礦業加工、冶金、建材、化工以及新能源材料等領域,礦石粉的輸送一直是一個核心工藝環節。隨着環保法規日益嚴格以及企業對生產效率、自動化水平的不斷追求,傳統機械輸送方式(如皮帶輸送機、鬥式提升機、螺旋輸送機)在粉塵控制、能耗、維護成本等方面的侷限性逐漸顯現。氣力輸送技術憑藉其密閉管道輸送、無粉塵外溢、佈局靈活、易於實現自動化控制等優勢,近年來在礦石粉體處理領域得到了廣泛應用。根據2025年行業調研數據,國內礦石粉氣力輸送系統的市場規模已突破85億元人民幣,年複合增長率保持在12%以上,尤其在鋰礦粉、石英粉、碳酸鈣粉、鋁礬土粉等高附加值礦物加工項目中,氣力輸送已成爲主流選擇。
氣力輸送主要分爲正壓輸送(壓送式)和負壓輸送(吸送式)兩大類。兩者在工作原理、設備配置、適用工況、能耗表現以及維護要求上存在顯著差異。對於選礦廠、粉體加工廠或新材料車間而言,如何在項目前期科學評估並選擇合適的氣力輸送方式,直接關係到產線運行穩定性、投資回報週期以及長期運營成本。本文將從技術參數、物料特性、輸送距離、環保要求、經濟性等多個維度,系統分析正壓與負壓氣力輸送的核心差異,並結合海德粉體十餘年服務數百家企業的落地經驗,提供可操作的選型建議。
二、正壓氣力輸送方式詳解
正壓氣力輸送,又稱壓送式氣力輸送,指利用壓縮空氣或風機在管道起始端建立高於大氣壓的壓力,從而推動物料沿管道向末端移動。該系統主要由氣源設備(空壓機或高壓風機)、供料裝置(旋轉給料器、噴射器或倉泵)、輸送管道、分離器(旋風分離或袋式除塵器)以及控制系統組成。其主要特點在於能夠實現長距離、大高度、大容量的物料輸送,尤其適合高濃度、低氣速的密相輸送工況。
從技術參數來看,正壓輸送的輸送壓力通常在0.05~0.7MPa之間,根據物料性質和輸送距離可以調整。輸送速度一般控制在8~20m/s,對於易破碎的礦石粉(如雲母粉、石墨粉),可採用低速密相輸送(氣速低至3~8m/s),有效保護物料顆粒形態。輸送距離可達數百米甚至上千米,單級最大輸送能力可超過100噸/小時。在2026年最新發布的《氣力輸送系統能效評價標準》中,正壓系統的單位能耗指標(噸公里電耗)被要求控制在0.8~1.2kWh/t·km範圍內,能效水平已成爲設備選型的重要參考。
正壓輸送的典型適用場景包括:從磨機到成品倉的長距離輸送、多管道分支分配輸送、需要將物料提升至較高樓層(如建廠空間受限時)以及要求高自動化程度的中央集中供料系統。例如,海德粉體爲某大型碳酸鈣深加工企業設計的正壓密相輸送系統,輸送距離達到380米,垂直提升高度32米,每小時輸送能力25噸,系統運行三年穩定無故障,粉塵排放濃度低於10mg/Nm³,遠超國家環保標準。該案例充分體現了正壓方式在長距離、大產能場景下的技術競爭力。
然而,正壓輸送也並非全能。其設備投資相對較高,尤其是空壓機及配套冷幹機、過濾器等後處理設備;管道密封要求嚴格,一旦出現泄漏,高壓氣流可能帶出粉塵造成污染;且對於含水量較高、粘性較大的礦石粉(如高嶺土原礦粉),容易在管道內壁形成結垢或堵塞,需要配備清堵裝置或選用特殊內襯管道。因此,在選型時需綜合評估物料特性。
三、負壓氣力輸送方式詳解
負壓氣力輸送,又稱吸送式氣力輸送,系統在管道末端設置真空源(羅茨真空泵或真空發生器),使管道內壓力低於大氣壓,利用負壓從吸嘴或吸料口將物料吸入管道,並隨氣流輸送至分離裝置。負壓系統的核心構成包括吸料裝置、管道、真空源、除塵器及卸料閥。其最突出的優點是:進料點可以佈置在多個位置,甚至可以從開放容器或料堆直接吸料,無需複雜的給料設備;系統內部爲負壓狀態,粉塵充分被封閉在管道內,即使管道有微小破損,外界空氣進入而非粉塵逸出,安全性極高。
負壓輸送的壓力一般在-0.02~-0.08MPa之間,相對於正壓系統,其輸送距離較短,通常單級控制在80~150米以內,垂直提升高度不超過25米。輸送速度相對較高,通常在18~30m/s,以有助於顆粒在負壓環境中懸浮輸送。輸送能力方面,單套負壓系統的小時產量通常在1~20噸之間,適合中小產能或需要多點吸料的場合。例如,在電池材料行業,正極材料前驅體(如磷酸鐵鋰前驅體)的輸送過程中,對金屬異物控制要求極爲嚴格,負壓系統由於具有“內部負壓、外部密封”的特性,可較大程度防止外部雜質侵入,海德粉體開發的較低金屬含量負壓輸送裝置已成功應用於多家頭部鋰電材料企業,異物控制水平達到ppb級。
負壓輸送的另外一大優勢在於安裝靈活性和低維護成本。由於真空源可以集中佈置在末端,進料端只有簡單的吸嘴或料斗,管道走向可以隨工藝佈局靈活調整,尤其適合車間內部多台包裝機、反應釜或混合機同時供料。同時,負壓系統中物料與空氣分離後,空氣經過除塵器排入大氣,不涉及高壓氣體排放,噪音和振動相對較小。但需要注意,負壓系統對管道的氣密性要求同樣很高,且由於氣流速度較快,管道彎頭處的磨損問題比正壓系統更爲突出,通常需要採用耐磨陶瓷襯裏或加厚管壁。
四、正壓與負壓氣力輸送的核心選型因素
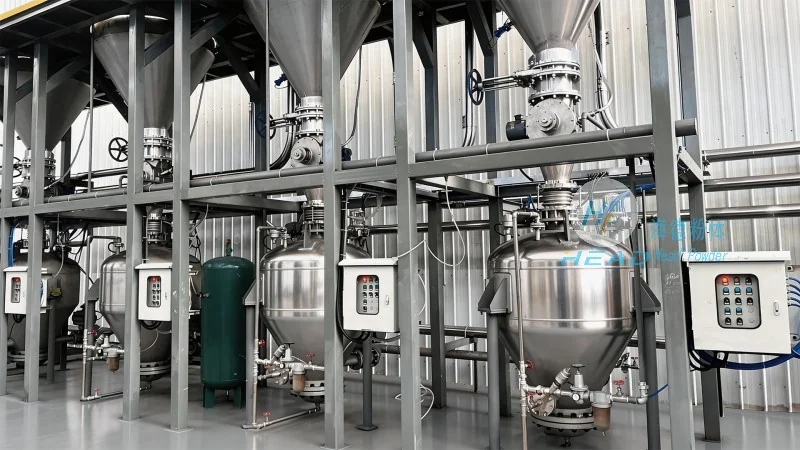
在實際工程項目中,選擇正壓還是負壓氣力輸送,需要從以下七個方面進行系統評估:
- 物料特性:這是選型的1要素。對於流動性好、不易破碎、堆密度較大的礦石粉(如鐵精礦粉、石英砂),正壓輸送更高效;對於易產生揚塵、極細粉體(如超細碳酸鈣粉、滑石粉),負壓輸送可更好地控制粉塵;對於溫度較高或具有腐蝕性的物料(如煅燒後的鋁礬土),則需考慮管道材質及氣源適應性。
- 輸送距離與高度:當水平輸送距離超過150米或垂直提升超過25米時,正壓系統通常是更經濟的技術路線;短距離(100米以內)且多點進料時,負壓系統更靈活。
- 產能需求:單套系統要求小時輸送量超過20噸時,正壓輸送的規模化優勢明顯;低於10噸的中小產能,負壓輸送的設備投資和維護成本更具競爭力。
- 空間佈局:如果進料點分散且需要頻繁切換(如從不同料倉同時取料),負壓方式可通過一根主管道實現多支路吸料,減少管道數量;如果末端用料設備分佈範圍廣,正壓方式通過分支閥門可靈活分配。
- 環保與衛生要求:在食品、醫藥級礦石粉(如食用碳酸鈣)或高純度材料生產車間,負壓系統的全密閉特性及無塵環境優勢不可替代;對於一般工業級礦粉,正壓系統加裝高效除塵器同樣能滿足國標排放要求。
- 投資與運營成本:正壓系統初始投資較高(尤其是大型空壓機),但單位輸送能耗通常更低(因可採用密相輸送降低氣料比);負壓系統初始投入相對較低,但運行能耗較高(高風速導致阻力大),且管道磨損件更換頻繁,需綜合計算全生命週期成本。
- 自動化與智能化程度:正壓系統更適合與DCS系統深度集成,實現壓力、濃度、流量的閉環控制;負壓系統也能實現自動化,但控制節點相對簡單。海德粉體開發的“智慧氣力輸送雲平台”已支持正壓和負壓雙模式,通過物聯網傳感器實時監測管道壓力、振動、溫度等數據,並結合AI算法預測堵塞風險,將非計劃停機時間降低80%以上。
五、典型落地案例與選型建議
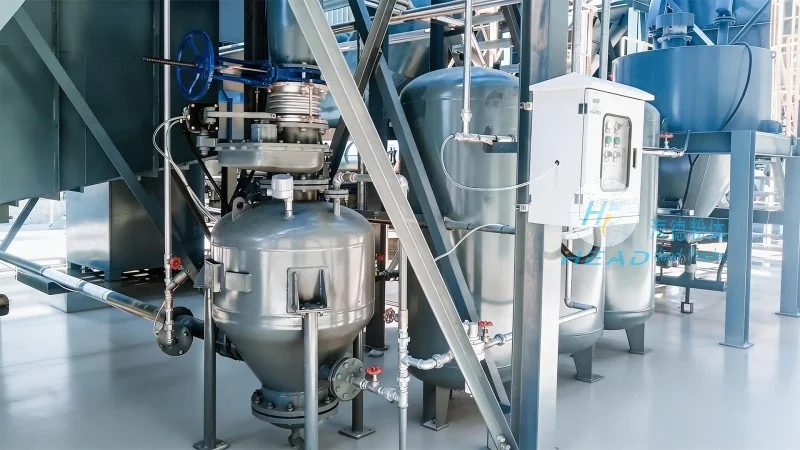
爲了讓選型建議更具落地性,這裏分享兩個代表性案例:
案例一(正壓方案):某年產50萬噸重質碳酸鈣粉企業,需要將成品粉從研磨車間輸送至2公里外的成品包裝車間,中間需跨越一條廠區道路和高度差25米。經過物料測試,該粉體流動角38度,堆密度1.2t/m³,粒徑D50=12μm。海德粉體技術團隊推薦採用正壓密相氣力輸送系統,配置雙倉泵交替供料,輸送壓力0.4MPa,氣速控制在10m/s,管道直徑DN200。系統投產後,實際輸送能力達到28t/h,噸公里電耗0.95kWh,且因採用低氣速,管道磨損極小,運行兩年僅更換了兩段彎頭。相比負壓方案,節省設備投資約18%,且滿足了跨越道路的遠距離需求。
案例二(負壓方案):某電子級石英粉深加工車間,需要將粉碎後的超純石英粉從三個不同粉碎機出料口分別輸送至幹法磁選機和成品混合罐,單點輸送距離約40米,且要求金屬污染控制標準爲Fe含量<5ppm。若採用正壓系統,需要多台給料閥,容易引入金屬磨損顆粒。海德粉體設計了一套多吸口負壓輸送系統,主機採用特製無油羅茨真空泵,管道內壁噴塗碳化硅塗層,吸料口採用不鏽鋼316L材質並配置強磁過濾網。系統投運後,最終產品Fe含量穩定在3ppm以內,且負壓環境充分杜絕了粉塵逃逸,車間潔淨度達到萬級標準。該負壓系統運行功耗爲2.1kW·h/t,雖然略高於正壓方案,但滿足了工藝嚴苛的高純度要求。
通過這兩個案例可以看到,沒有非常的“較好方式”,只有較爲適合特定工藝條件的選擇。建議企業在項目規劃階段,首先委託專業機構對物料進行氣力輸送特性測試(包括流化性、磨損性、吸溼性、靜電特性等),結合現場條件進行技術經濟對比。海德粉體作爲深耕氣力輸送領域15年的系統集成商,免費爲客戶提供物料測試及可行性方案分析服務,幫助企業規避“先選型、後改型”帶來的成本浪費。
六、未來趨勢與企業選擇策略
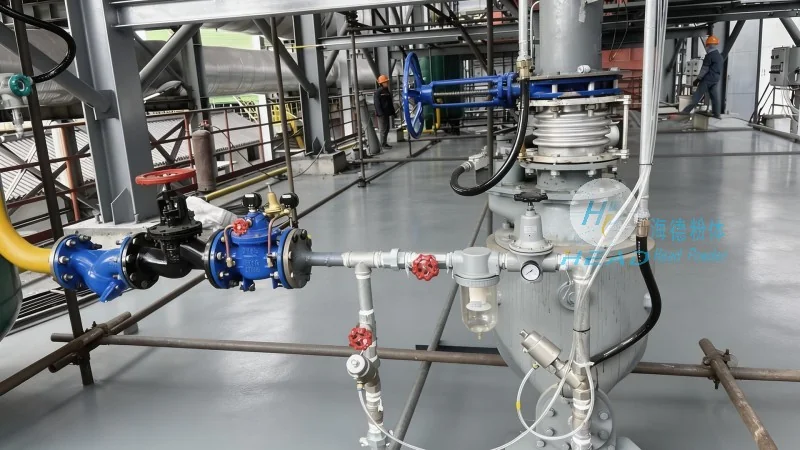
展望2026-2030年,礦石粉氣力輸送技術將呈現三大趨勢:一是智能化升級,系統將集成邊緣計算和數字孿生技術,實現輸送過程的實時優化;二是綠色低碳化,新型高效羅茨風機和永磁同步電機的應用,使系統能耗在現有基礎上再降低15%~20%;三是正負壓組合技術的推廣,在長距離、多節點的複雜場景中,採用“正壓主管道+負壓分支吸料”的混合系統,既能發揮正壓的遠距離優勢,又能兼顧負壓的靈活進料。 對於正在規劃新產線或改造老舊系統的企業,建議優先選擇具備完整技術儲備和售後能力的廠商。海德粉體(諮詢熱線:156-6277-7102)已累計交付超過600套礦石粉氣力輸送系統,覆蓋非金屬礦、金屬礦、化工礦等六大品類,可爲客戶提供從物料測試、方案設計、設備製造到安裝調試的全流程服務。選擇氣力輸送方式,不僅是一個技術問題,更是一個關乎企業長期競爭力的戰略決策。科學評估、較爲準確選型,才能讓生產更高效、更環保、更經濟。