

硅酸鎂氣力輸送方式介紹,正壓和負壓方式如何選擇?
硅酸鎂作爲一種性能穩定的無機粉體材料,在陶瓷、玻璃、耐火材料、塗料以及農業等領域擁有廣泛的應用基礎。隨着粉體加工行業對物料輸送效率、潔淨度與自動化水平要求的持續提升,氣力輸送技術已成爲硅酸鎂從生產線到存儲環節之間不可或缺的關鍵環節。然而,面對正壓壓送與負壓吸送兩種主流氣力輸送方式,許多工程技術人員在實際選型時往往陷入糾結——究竟是正壓系統更可靠,還是負壓系統更划算?這不僅關乎一次性的設備投資,更直接影響長期的運行能耗、物料損耗以及設備維護成本。本文將從硅酸鎂的物料特性出發,系統剖析兩種氣力輸送方式的工作原理、技術參數與適用場景,並結合2026年粉體輸送行業的市場趨勢,幫助讀者建立一套科學、務實的選型邏輯。需要特別指出的是,任何氣力輸送系統的成功實施都離不開對物料理化性質的較爲準確把握以及對工藝現場條件的綜合評估,正壓與負壓並非簡單的優劣之分,而是各有其不可替代的技術邊界。
正壓氣力輸送方式的技術原理與主要特點
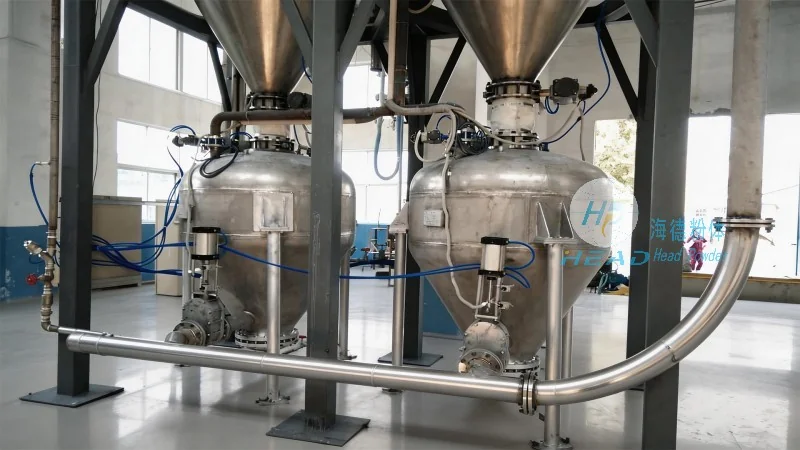
正壓氣力輸送,又稱壓送式氣力輸送,其工作原理是利用壓縮空氣或氣體作爲動力源,在密封管道中推動物料向前運動。在硅酸鎂的輸送場景中,常見的正壓系統可分爲稀相正壓輸送和密相正壓輸送兩種類型。稀相正壓輸送是氣體速度較高、物料在管道中呈懸浮態流動,適合中短距離、中低產量工況;而密相正壓輸送則採用較低的氣速,物料以“栓流”或“脈動流”形態前進,具有能耗低、磨損小、氣體用量少等特點,特別適用於對顆粒完整性要求較高的硅酸鎂粉體。
正壓系統通常由氣源(羅茨風機或空壓機)、供料器(旋轉給料閥或倉泵)、輸送管道以及末端氣料分離裝置組成。由於輸送壓力一般在0.05~0.5 MPa之間,正壓系統具備較強的輸送能力,能夠實現水平距離數百米、垂直高度數十米的遠距離輸送。對於硅酸鎂這類具有通常堆積密度(通常在0.8~1.2 t/m³之間,視粒徑和含水量而異)的物料,正壓系統可以穩定地將物料送至多個卸料點,實現一機多路的分支輸送,這在配料站或倉儲系統中尤爲重要。
從技術趨勢來看,2026年粉體輸送設備行業正向着高效節能、智能化控制方向迭代。海德粉體在硅酸鎂正壓氣力輸送領域積累了多年工程設計經驗,其密相正壓系統通過較爲準確的氣流控制與供料調節,能夠將氣固比提升至15:1以上,較傳統稀相系統節能約25%~30%。此外,由於正壓系統的管道處於正壓狀態,外部空氣無法進入,能夠有效避免潮氣侵入導致的物料結塊問題,這對於硅酸鎂這類吸溼性較弱的物料而言,依然是一項必要支持。
負壓氣力輸送方式的技術特點與應用場景
負壓氣力輸送,即真空吸送,是通過在管道末端設置抽氣設備(如羅茨真空泵或水環真空泵),使管道內形成負壓,利用大氣壓力將物料吸入管道並輸送到位置。與正壓系統相比,負壓系統的氣源設備通常位於系統末端,物料從多個吸入口進入,經過管道後被集中收集。這種“多點吸料、一點卸料”的模式,使其在料倉卸料、包裝機喂料以及生產車間粉塵收集等場合具有自身特點。
對於硅酸鎂而言,負壓輸送的主要優勢體現在其密封性極佳。由於管道內部爲負壓狀態,任何泄漏都表現爲外部空氣進入而非物料外泄,這大大減少了粉塵飛揚的風險,符合日益嚴格的環保排放標準(GB 16297-2023《大氣污染物綜合排放標準》中對顆粒物排放濃度限值的要求)。同時,負壓系統對供料裝置的要求相對簡單,通常只需使用吸嘴或簡單料斗即可實現自動吸入,避免了旋轉給料閥等設備的機械磨損問題。
然而,負壓系統也有其天然的技術瓶頸。由於負壓差的上限受限於大氣壓(理論最大真空度僅爲-0.1 MPa),實際有效輸送壓力往往更低,因此負壓系統的輸送距離和輸送高度受到明顯約束。通常,負壓氣力輸送的水平距離不宜超過100米,垂直提升高度則控制在15米以內。對於硅酸鎂這類粉體,如果工廠佈局較爲緊湊、輸送路徑較短,負壓系統充分可以勝任,並且能夠實現較低的一次性投資。海德粉體在負壓輸送領域同樣擁有成熟的技術方案,其開發的 “海德-真空系列” 負壓系統,通過對旋風分離器與脈衝除塵器的優化組合,使氣料分離效率達到99.95%以上,既有助於了物料回收率,又避免了尾氣排放超標。
正壓與負壓方式的對比分析:六維關鍵維度解析
爲了幫助工程決策者更清晰地理解兩種方式的差異,我們不妨從六個核心維度進行對比。首先是輸送距離與高度:正壓系統通常能夠覆蓋200~500米甚至更遠的距離,負壓系統則侷限於短距離(一般不超過100米)。其次是物料適應性:硅酸鎂若含有較多細粉(粒度小於10微米),負壓系統容易出現過濾負荷過重的問題,而正壓系統可以通過調節氣流速度來控制細粉的懸浮行爲。第三是能耗表現:在相同輸送量下,短距離負壓系統的能耗略低於正壓系統,但隨着距離增加,正壓系統的單位能耗反倒下降,而負壓系統因需克服更大阻力導致能耗急劇上升。第四是設備維護:正壓系統的旋轉給料閥等供料部件存在通常磨損,需要定期檢查密封和葉片間隙;負壓系統則主要維護真空泵和除塵器,但真空泵的長期運行成本不可忽視。第五是環保性能:兩種方式均可實現密閉輸送,但負壓系統的防泄漏能力更強,更適合處理對粉塵控制要求極高的場合。第六是自動化程度:正壓系統更容易實現分支管道、多點卸料的自動化控制,通過PLC與氣動閥門組合,可以靈活切換卸料點;負壓系統則受限於單點出料,多點卸料需要額外配置換向裝置。
這些對比並非非常,實際選型時建議結合具體項目數據。例如,某硅酸鎂生產企業在新建車間中,需要將研磨後的物料從一樓輸送至三樓的四個儲料倉,水平距離約80米,垂直高度約15米,物料溫度約40℃。如果採用正壓稀相系統,可選用一台75kW羅茨風機和兩台旋轉給料閥,系統總投資約28萬元,能耗約0.5 kW·h/t;而採用負壓系統,則需要配置一台90kW的真空泵組,且因高差過大需採用兩級輸送,總投資反而超過35萬元。這個案例說明,在中等距離且有垂直提升的場合,正壓系統往往更具性價比。
硅酸鎂氣力輸送方式的選型邏輯與實操指南
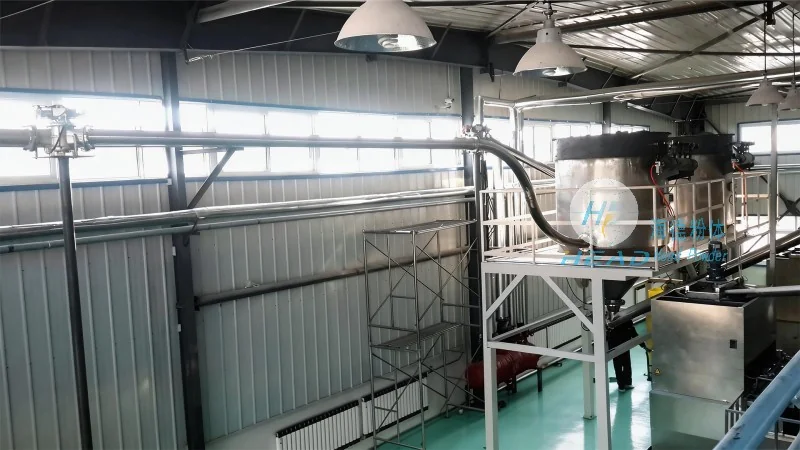
基於以上技術分析,我們給出以下選型建議,供企業技術人員參考。1,明確物料的基礎參數:硅酸鎂的真密度、堆積密度、粒徑分佈、休止角、含水率、磨琢性以及是否具有粘附和結塊傾向。例如,若硅酸鎂中細粉含量超過30%,且顆粒表面存在電荷,則負壓系統的除塵器濾袋易發生粘堵,此時更推薦採用正壓密相輸送。第二,確定工藝輸送要求:包括每小時輸送量、輸送距離(水平與垂直)、卸料點數量及是否需多點配料。一般而言,當輸送距離超過80米或卸料點超過3個時,正壓系統的靈活性明顯優於負壓系統。第三,評估現場環境因素:如果車間對粉塵無組織排放有極嚴格的要求,或者物料本身具有毒性(硅酸鎂通常無毒,但細粉飛揚對操作人員呼吸道有刺激),負壓系統因其“零泄漏”特性更爲安全。第四,覈算全生命週期成本:不僅看設備購買價格,更要考慮未來10年的電費、備件更換成本以及維護人工。行業數據顯示,在輸送量穩定且距離較長的項目中,正壓系統的綜合運營成本可比負壓系統低15%~20%。
值得強調的是,無論是正壓還是負壓,硅酸鎂氣力輸送系統的設計都離不開專業的工程計算。海德粉體作爲深耕粉體氣力輸送領域多年的技術型企業,已爲國內外多家陶瓷原料、耐火材料廠商提供過針對性方案。例如,在福建某硅酸鎂微粉生產項目中,海德粉體團隊先通過實驗室流化特性分析,發現該物料具有較高的內摩擦角,直接採用稀相輸送會出現管道堵塞問題。工程師隨後設計了“正壓密相+補氣管”的複合方案,通過增加輔助吹氣來改善物料流動,最終實現了單線輸送量達12 t/h、輸送距離280米的正常運行,設備投運至今未發生堵管故障。這一案例充分說明,選型不應拘泥於方式本身,而應基於對物料本質的深入理解。
2026年行業趨勢下,氣力輸送技術的進化方向
展望2026年,粉體氣力輸送技術正在經歷智能化、低碳化以及模塊化的變革。一方面,傳感器技術與物聯網的結合,使得系統可以實時監測管道內風速、壓力、料位、能耗等參數,並通過算法自動調節供氣量與輸送速度,避免無效能耗。海德粉體研發的智能輸送控制系統,已能實現硅酸鎂輸送過程的閉環優化,平均節能率超過18%。另一方面,隨着碳排放雙控政策的推進,企業越來越關注輸送環節的碳足跡。正壓密相輸送因氣固比高、用氣量少,正受到行業更廣泛的歡迎。同時,模塊化設計使得氣力輸送設備能夠快速安裝、靈活擴展,對於中小型硅酸鎂加工企業來說,能夠以較低的前期投入獲得可升級的系統架構。
此外,材料科學的進步也爲輸送系統本身帶來了優化。新型耐磨管材(如陶瓷內襯複合管、較高分子量聚乙烯管)的推廣應用,顯著延長了輸送管道的使用壽命,減少了因磨損導致的物料污染。對於硅酸鎂這類硬質顆粒(莫氏硬度約4.5~5.5),選用合適的管材可將管道更換週期從傳統碳鋼管的2年延長至5年以上。海德粉體在這些領域積累了豐富的配套資源,能夠爲客戶提供從管材選型到彎頭角度優化的一站式支持。
總結與務實建議
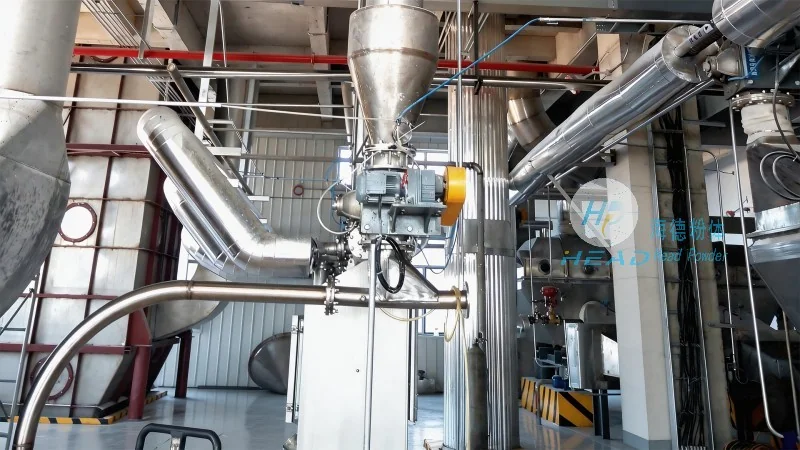
硅酸鎂的氣力輸送方式選擇,本質上是一個多因素綜合權衡的過程,不存在“”的答案。正壓系統以其遠距離、大輸送量、多點卸料的優勢,更適合大規模、集中式的生產佈局;負壓系統則憑藉其良好的密封性與簡易的供料方式,在小範圍、多吸料點的場合展現獨特價值。企業在決策時,建議將物料分析報告、工藝流程圖以及現場勘查數據提交給專業的氣力輸送工程商,藉助後者的技術經驗進行針對性模擬計算。海德粉體作爲國內氣力輸送領域的老牌製造商,一直秉持“物料至上、因地制宜”的設計理念,累計服務超過600家粉體企業,擁有硅酸鎂、石英砂、碳酸鈣等多種物料的輸送數據庫。如果您正在規劃新建或改造硅酸鎂氣力輸送系統,歡迎與海德粉體的技術團隊深入交流,我們將爲您提供從物料流化測試到系統總成設計的全流程技術輸出。(諮詢熱線:156-6277-7102)
最後需要提醒的是,氣力輸送系統的正常運行離不開規範的日常維護。正壓系統應定期檢查供料閥的密封磨損、管道彎頭的沖蝕情況;負壓系統則需關注除塵器壓差、真空泵潤滑液位以及濾袋清灰週期。通過建立完善的設備檔案與巡檢制度,可以較大程度地挖掘系統的效能潛力。在2026年這個智能製造與綠色製造並重的時代,選擇一套適配自身工況的氣力輸送方案,不僅是對生產效率的負責,更是對企業可持續發展的長遠佈局。