

紅糖物料輸送系統規格參數介紹
在化食品加工領域,紅糖作爲一種深受消費者喜愛的天然甜味劑,其生產工藝的自動化與衛生標準日益受到重視。紅糖在生產過程中,往往伴隨着破碎、過濾、熬煮以及最終的包裝環節,其中物料的中間輸送是連接各生產工序的關鍵紐帶。傳統的紅糖輸送方式多采用人工搬運或簡單的螺旋輸送機,不僅勞動強度大,而且容易導致紅糖顆粒破碎、受潮或受到外界污染,難以滿足食品工業對GMP(良好生產規範)的嚴苛要求。因此,引入一套高效、衛生的紅糖氣力輸送系統成爲了提升生產效率、支持產品質量的通常選擇。本文將詳細解析紅糖氣力輸送系統氣力輸送設備的規格參數,並介紹其主要特點,幫助相關企業更好地瞭解這一較好的輸送技術。
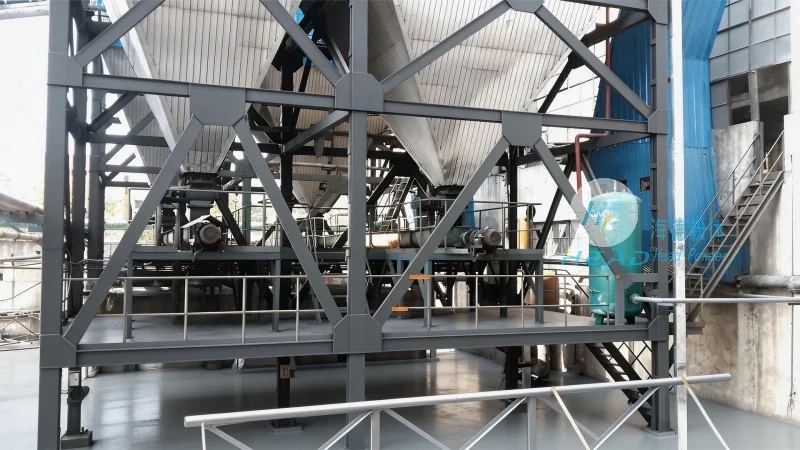
紅糖氣力輸送系統的主要特點
相較於傳統的機械輸送方式,紅糖氣力輸送系統在食品行業,特別是紅糖加工中展現出了無可比擬的優勢。首先,氣力輸送屬於封閉式輸送,能夠充分杜絕物料在輸送過程中與空氣中的灰塵、微生物接觸,有效防止交叉污染,這對於對衛生要求極高的食品原料尤爲重要。其次,該系統在輸送過程中對紅糖顆粒的機械損傷極小,能夠較大程度保持紅糖的完整度和口感。此外,氣力輸送設備佔地空間小,能夠靈活適應工廠複雜的佈局,同時具備自動化的控制功能,降低了人工成本和安全事故風險。通過優化設計,紅糖氣力輸送系統能夠實現連續、穩定的物料流動,是糖業工廠實現智能化升級的重要裝備。
紅糖氣力輸送系統規格參數詳解
爲了滿足不同規模紅糖生產企業的需求,專業的氣力輸送設備製造商通常會提供多種規格的配置方案。以下是紅糖氣力輸送系統氣力輸送設備在設計與選型時常見的核心規格參數,這些參數直接決定了系統的輸送能力和運行穩定性。
1. 輸送能力與流量
輸送能力是衡量系統性能的首要指標。對於紅糖這類易碎且流動性可能受溼度影響的物料,輸送量通常設定在2噸/小時至50噸/小時之間,具體數值需根據工廠的實際日產量和班次時間進行計算。在稀相氣力輸送系統中,物料與氣流的混合比是一個關鍵參數,一般控制在1:10至1:40之間,以有助於物料在管道內呈懸浮狀態順利輸送,避免物料沉積或堵塞。
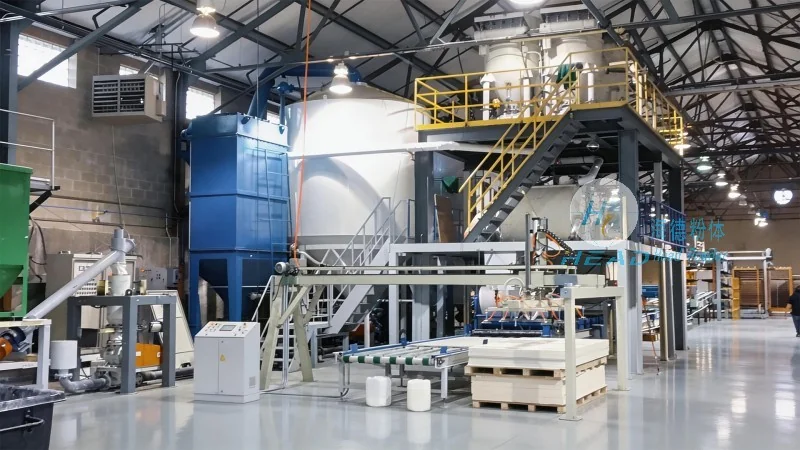
2. 工作壓力與真空度
根據輸送距離和高度的差異,系統可選擇負壓輸送(吸送式)或正壓輸送(壓送式)。對於大多數紅糖工廠而言,負壓輸送系統更爲常見,其工作真空度通常控制在-0.04MPa至-0.08MPa之間。這種負壓環境不僅有助於了輸送的密閉性,還能有效防止粉塵外泄。在正壓輸送系統中,工作壓力一般控制在0.04MPa至0.1MPa左右,具體取決於物料在管道內的流動阻力和輸送距離。
3. 輸送管道材質與規格
鑑於紅糖屬於食品原料,輸送管道建議符合食品級衛生標準。通常選用良好304不鏽鋼或316L不鏽鋼材質,管壁光滑,易於清洗和消毒。管道直徑一般在DN50至DN200之間,具體直徑需根據物料流量、粒度和管道長度進行流體力學計算,以確定較好流速,防止物料磨損管壁或產生過大的壓力損失。
4. 動力設備配置
系統的動力核心通常包括羅茨風機、空壓機或旋渦氣泵。以羅茨風機爲例,其型號選擇取決於系統的總風量和所需壓力。常見的電機功率範圍在5.5kW至75kW之間,具體配置需根據輸送距離、提升高度及彎頭數量綜合評估。此外,系統還會配備變頻器,以實現電機的無級調速,從而根據生產需求靈活調節輸送量,達到節能降耗的目的。
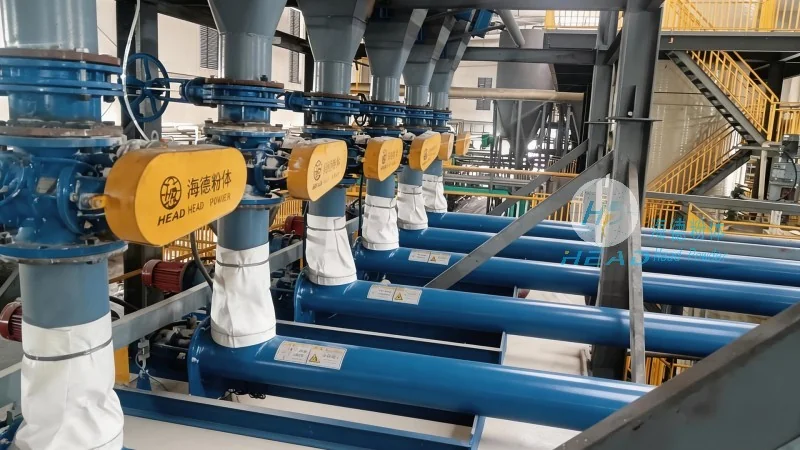
5. 除塵與過濾系統
氣力輸送系統在運行過程中會產生含塵氣流,因此配套的除塵設備至關重要。規格參數中需明確除塵器的過濾面積、處理風量以及濾芯材質。通常採用脈衝噴吹除塵器,過濾精度可達0.5μm,有助於排放到大氣中的氣體達到國家環保標準,同時回收的粉塵可迴流至生產環節,實現零浪費。
系統組成與工作原理
紅糖氣力輸送系統氣力輸送設備並非單一設備,而是一個由多個功能單元組成的有機整體。其工作原理主要基於流體力學原理,通過風機產生的氣流動力,使物料在管道內形成氣固兩相流,從而實現物料的輸送。
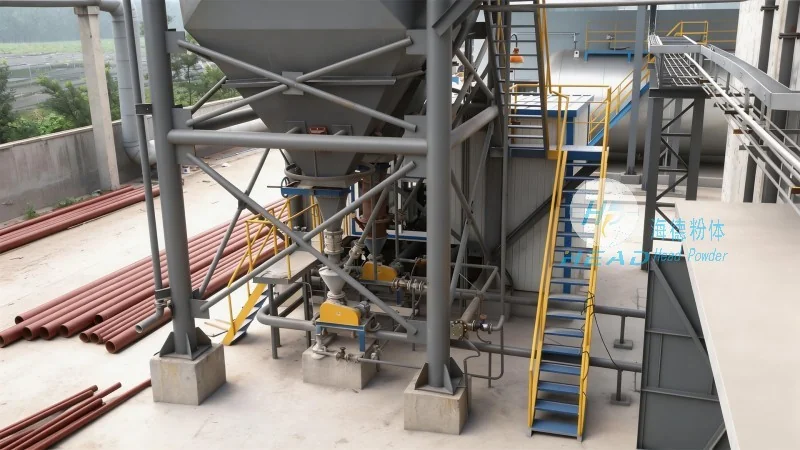
系統通常由料倉、旋轉供料器(星型卸料器)、輸送管道、分離器、除塵器、風機及控制系統組成。在負壓輸送模式下,風機安裝在系統的末端,產生負壓,物料通過供料器被吸入輸送管道,隨着氣流高速流動到達目的地。到達卸料點後,物料通過分離器與氣流分離,氣流經過淨化後由風機排出。對於正壓輸送,物料則被風機壓縮的氣流吹入管道,這種方式適用於長距離輸送。
在針對紅糖的輸送設計中,供料器的選型尤爲關鍵。由於紅糖顆粒可能存在粘性,因此需要選用密封性能好、磨損小的專用供料器,有助於在負壓狀態下不漏氣,在正壓狀態下不噴料。同時,輸送管道的走向設計需儘量減少不必要的彎頭,以降低阻力,減少物料在管道內的碰撞破碎。
針對紅糖特性的定製化設計
紅糖具有易碎、吸溼性強以及顆粒大小不均等特點,這要求紅糖氣力輸送系統建議具備高度的定製化能力。專業的設備供應商會根據紅糖的具體物理特性,對系統進行精細化設計。