

如何選擇合適的PVC 粉物料氣力輸送線?常規流程步驟詳解
在化的化工與塑料加工行業中,PVC(聚氯乙烯)粉料的輸送是一個至關重要的環節。隨着工業自動化程度的提高,傳統的機械輸送方式逐漸暴露出密封性差、易產生揚塵、維護成本高等弊端。因此,越來越多的企業開始尋求更高效、更環保的解決方案。其中,PVC 粉氣力輸送系統氣力輸送設備憑藉其獨特的優勢,成爲了衆多工廠的首選。然而,面對市場上琳琅滿目的設備,如何較爲準確地選擇一條適合自己生產需求的氣力輸送線,並掌握其常規的操作流程,是有助於生產順利進行的關鍵。本文將詳細解析PVC粉體輸送的選型要素與操作步驟,幫助您構建高效、安全的輸送體系。
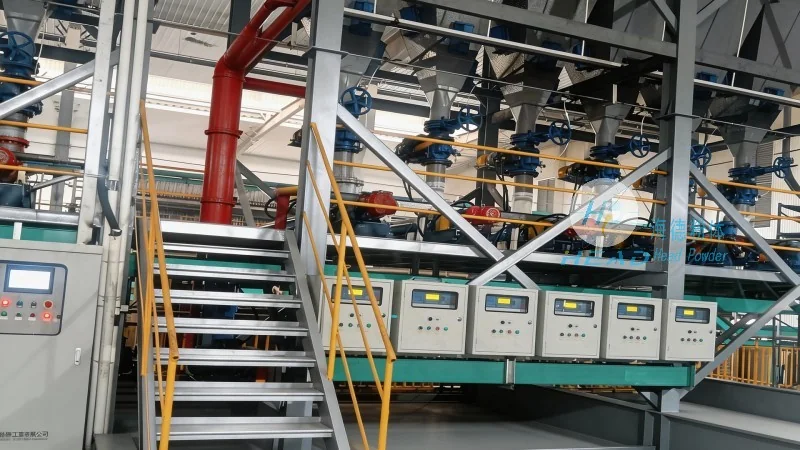
PVC粉體作爲一種典型的粉狀物料,其物理特性較爲特殊。它不僅具有通常的吸溼性,而且在流動過程中容易產生靜電,一旦遇到明火或高溫,極易引發粉塵爆炸事故。此外,PVC粉料的流動性通常較差,容易在料倉或管道中架橋。這些特性決定了在進行PVC粉氣力輸送設計時,建議充分考慮防爆、防靜電以及物料流動性的問題。因此,選擇一套成熟的PVC 粉氣力輸送系統氣力輸送設備,不僅僅是選擇一種輸送工具,更是選擇一種安全的生產支持。
PVC 粉氣力輸送系統氣力輸送設備的核心構成與優勢
要理解如何選擇合適的輸送線,首先需要深入瞭解PVC 粉氣力輸送系統氣力輸送設備的內部構造。一套完整的氣力輸送系統通常由氣源設備、輸送管道、供料裝置、分離裝置、除塵裝置以及控制系統等幾個主要部分組成。
氣源設備是系統的動力心臟,對於PVC粉體輸送而言,通常選用防爆型的羅茨風機或空壓機。羅茨風機具有結構簡單、運行可靠、風量穩定等優點,能夠爲粉體輸送提供持續且穩定的氣流。輸送管道則是物料的“高速公路”,根據輸送距離和工藝要求,管道的材質和佈局需要經過精心計算,既要有助於足夠的強度,又要儘量減少彎頭數量以降低阻力。
供料裝置是系統的關鍵,它負責將靜止的PVC粉料轉變爲流動的氣固兩相流。常見的供料方式有吸送式和壓送式。吸送式適用於短距離、小輸送量的場合,而壓送式則更適合長距離、大輸送量的需求。在PVC粉體的輸送中,爲了防止物料堵塞,供料裝置通常採用旋轉供料器或噴射式供料器,有助於物料能夠順暢地進入管道。
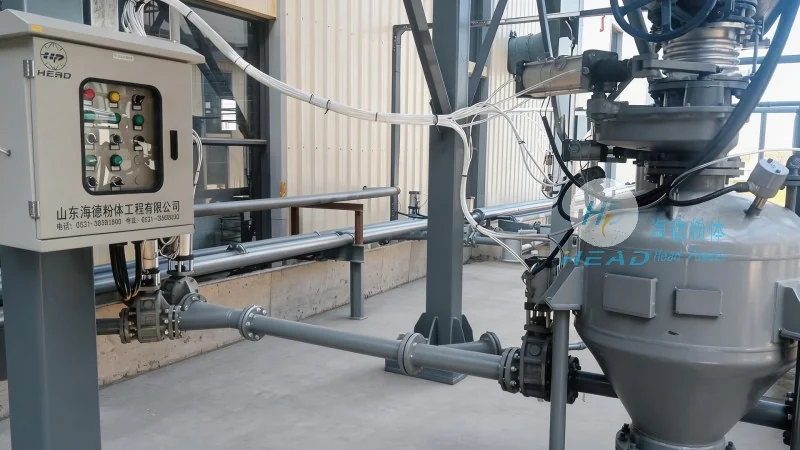
分離裝置和除塵裝置則負責將物料從氣流中分離出來,並對淨化後的氣體進行過濾處理。對於PVC粉體而言,除塵系統的效率直接關係到工廠的環保指標和工人的健康。因此,高效的脈衝除塵器是必不可少的配置。
選擇PVC 粉氣力輸送系統氣力輸送設備,最大的優勢在於其全密閉的輸送環境。這不僅能充分杜絕粉塵外溢,保護操作人員的呼吸健康,還能有效防止物料受潮或被污染,有助於PVC粉料的純度。同時,氣力輸送系統易於實現自動化控制,可以與其他生產設備無縫對接,有所提升整體生產效率。
如何科學選擇PVC 粉氣力輸送線?關鍵考量因素
選擇合適的PVC粉物料氣力輸送線,不能盲目跟風,建議基於詳盡的技術參數和實際工況進行綜合評估。以下是幾個核心的考量因素:
首先,輸送量是基礎參數。企業需要明確每小時或每天需要輸送的PVC粉料重量。這直接決定了氣源設備的功率和管道的管徑大小。如果輸送量計算不足,會導致系統長期處於超負荷運行狀態,增加故障率;反之,如果輸送量過大,則會造成設備閒置和資金浪費。
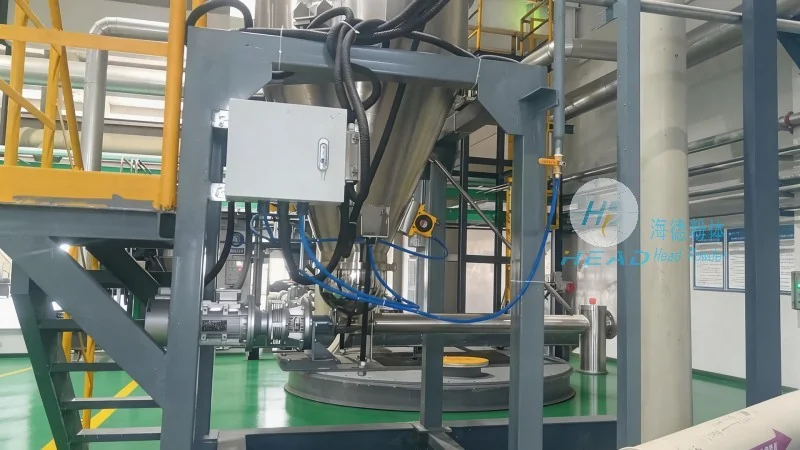
其次,輸送距離和高度是決定輸送方式的關鍵。水平輸送距離越長,壓力損失越大,對氣源的要求就越高。垂直輸送高度則直接關係到物料的提升能力。對於超長距離的輸送,可能需要採用密相氣力輸送技術,以降低能耗並減少管道磨損。
第三,工藝要求也是不可忽視的一環。不同的生產工藝對粉料的輸送狀態有不同的要求。例如,有些工藝需要將粉料直接輸送到反應釜頂部,這就要求系統具備較高的壓力;而有些工藝可能需要先開始混合再輸送,這就需要配置混合器。此外,PVC粉體屬於易燃易爆粉塵,系統的防爆等級建議符合國家標準,所有電氣設備、管道連接處都應採取有效的防靜電接地措施。
最後,投資成本與維護成本也是企業建議權衡的因素。雖然優良品質的氣力輸送設備初期投資較高,但其節能效果和維護簡便性往往能在長期運營中爲企業節省大量開支。
PVC 粉氣力輸送系統的常規操作流程步驟詳解
選定設備並安裝調試完成後,規範的操作流程是有助於系統持續運行的生命線。PVC 粉氣力輸送系統的操作通常遵循以下步驟:
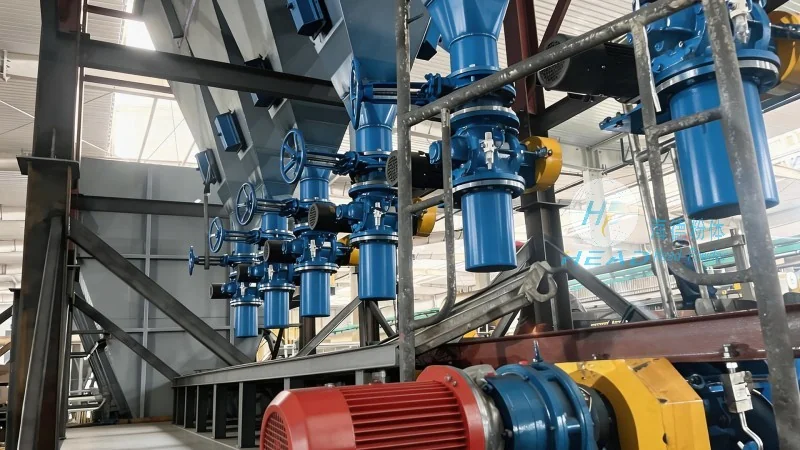
1. 開機前的檢查: 在啓動系統之前,操作人員建議對設備進行全面檢查。首先檢查羅茨風機或空壓機的潤滑油位是否正常,冷卻水系統是否暢通;其次,檢查輸送管道的連接處是否緊固,有無泄漏現象;最後,確認供料裝置的閥門是否處於關閉狀態,除塵器濾袋是否完好。對於PVC粉體,安全檢查尤爲重要,建議確認所有接地線連接良好。
2. 啓動順序: 氣力輸送系統的啓動通常遵循“先氣後料”的原則。首先啓動氣源設備(如羅茨風機),待風機運行穩定、壓力達到設定值後,再緩慢打開供料裝置的閥門,開始輸送PVC粉料。嚴禁在風機未啓動的情況下強行開啓供料閥,否則極易造成憋壓甚至設備損壞。
3. 運行監控: 在輸送過程中,操作人員應密切監控系統的各項參數。重點關注輸送壓力的變化,如果壓力異常升高,可能意味着管道發生了堵塞或供料量過大;如果壓力過低,則可能意味着漏氣嚴重或物料輸送量不足。同時,要定期檢查除塵器的壓差計,當壓差超過設定值時,應及時進行清灰處理,以有助於除塵效果。
4. 停機操作: 停機時,應遵循“先停料後停氣”的原則。首先關閉供料裝置的閥門,停止向管道內進料;待管道內的物料輸送完畢後,再停止氣源設備的運行。這樣可以避免物料在管道內殘留,造成下次啓動時的困難。