

福建漳州無機鹽粉體密閉無泄漏輸送實例
在福建漳州地區,某無機鹽粉體生產企業長期面臨物料輸送過程中的粉塵泄漏與環境污染問題。該企業的傳統輸送方式不僅導致物料損耗嚴重,且頻繁的維護作業影響了生產效率。爲有效改善這一痛點,海德粉體爲其量身定製了一套密閉無泄漏氣力輸送系統,實現了從投料到終端全過程的封閉化、自動化運行。
客戶痛點分析
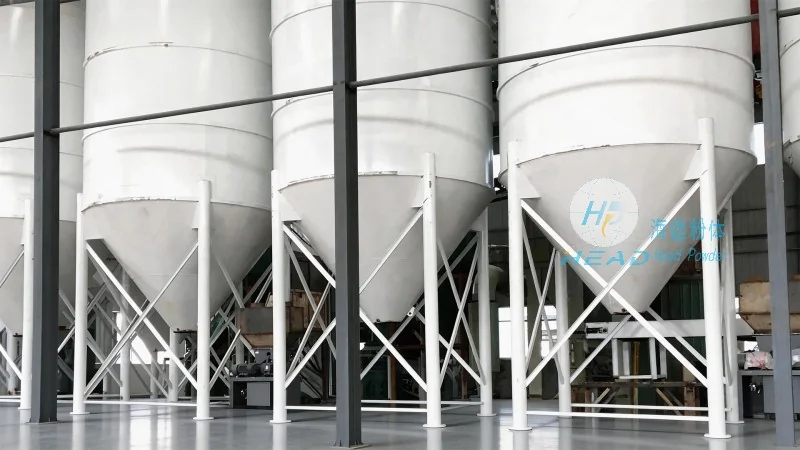
該企業在無機鹽粉體的轉運環節,遇到的主要困擾包括:
- 粉塵外泄嚴重:傳統機械輸送設備密封性不足,細微粉體在輸送過程中大量逸散,不僅污染車間環境,還對操作人員健康構成威脅。
- 物料損耗高:泄漏導致的物料損失無形中增加了生產成本,企業年均因泄漏造成的損耗佔比達到3%-5%。
- 維護成本偏高:機械輸送結構複雜,磨損部件更換頻繁,停機檢修時間佔用正常產能,設備綜合效率難以提升。
- 環保合規壓力:隨着環保監管趨嚴,企業亟需一套符合無組織排放控制要求的清潔輸送方案,以規避合規風險。
產品優勢與解決方案
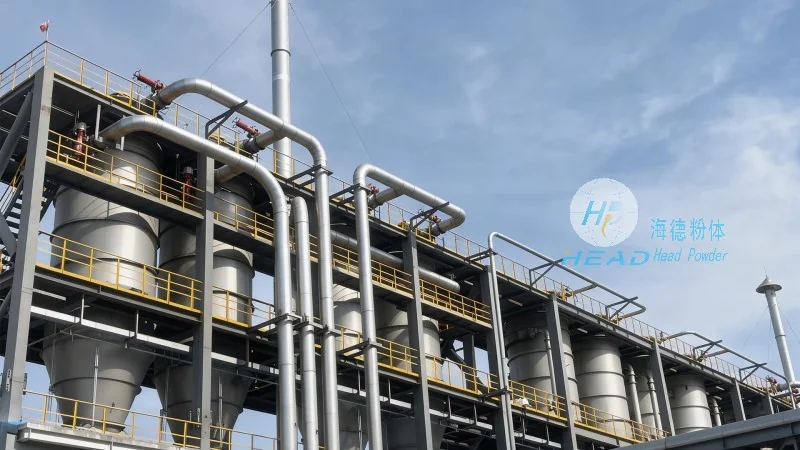
針對上述痛點,海德粉體提供的密閉無泄漏氣力輸送系統具備以下核心解決能力:
- 全密閉管道輸送:採用高密封性管道與旋轉給料閥聯動,有助於粉體在封閉迴路中穩定流動,有效抑制粉塵外溢,車間環境顯著改善。
- 低能耗較高效率運行:通過優化氣源匹配與管道佈局,系統運行能耗較傳統設備降低約15%,同時輸送效率提升20%以上。
- 智能化控制:集成PLC與傳感器,實現輸送壓力、流量、濃度等參數的實時監控與自動調節,減少人工干預,降低操作失誤風險。
- 長壽命低維護:關鍵部件採用耐磨材料與模塊化設計,維護週期延長,備件更換便捷,有所降低綜合使用成本。
該方案已成功應用於該企業多條生產線,實測粉塵排放濃度低於國家環保標準限值,物料損耗降低至0.5%以下,設備年運行時間突破8000小時,爲企業創造了顯著的經濟與環境效益。