

廣東中山金屬粉末防爆密閉氣力輸送項目
某金屬粉末加工企業在廣東中山的生產線中,需要將高活性的金屬粉末從儲料倉密閉輸送到下游設備。該物料具有易燃易爆特性,對輸送系統的防爆等級、密閉性及耐磨性提出了嚴格要求。企業原有的開放式輸送方式存在粉塵泄漏風險,且無法滿足防爆規範,急需一套安全可靠的氣力輸送方案。
客戶痛點
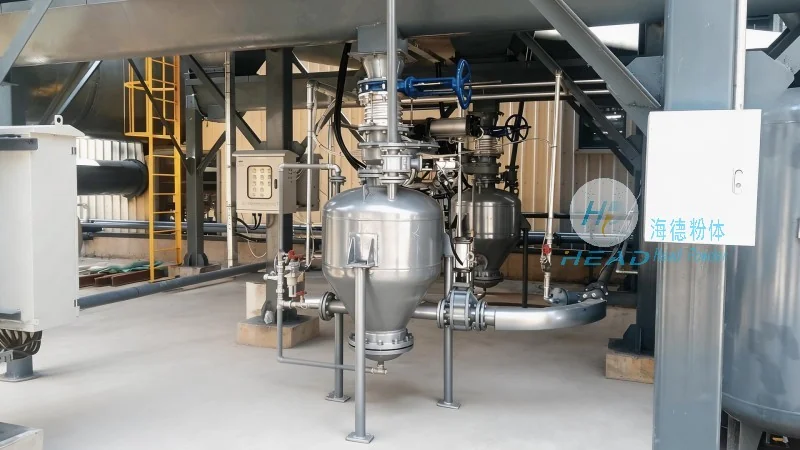
1. 安全隱患突出:金屬粉末在輸送過程中易產生靜電積聚,遇氧氣或高溫可能引發爆炸,原有設備缺乏有效的防爆措施。
2. 環境污染嚴重:開放式輸送導致金屬粉塵逸散,不僅浪費原料,還危害操作人員健康,並面臨環保處罰風險。
3. 設備磨損快:金屬粉末硬度高,對管道和彎頭造成劇烈磨損,傳統輸送系統頻繁停機更換部件,影響生產效率。
4. 密封性能不足:普通氣力輸送設備難以有助於充分密閉,氧含量控制困難,無法滿足化工安全生產要求。
解決方案與產品優勢
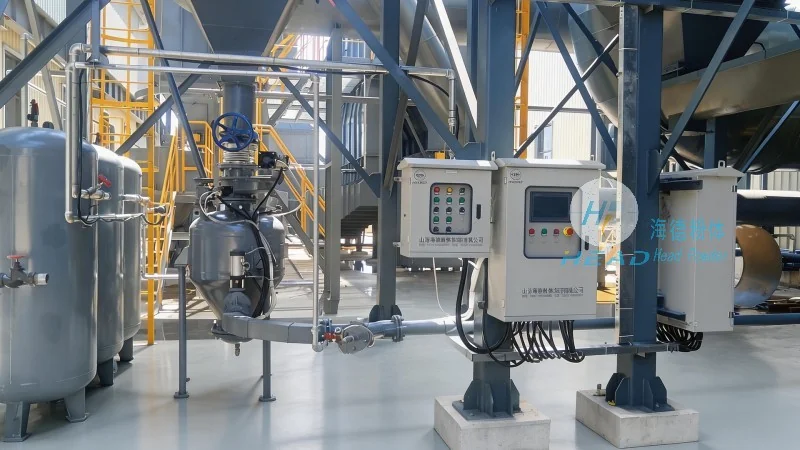
針對上述痛點,我們爲客戶設計了防爆密閉氣力輸送系統,主要特點如下:
1. 防爆設計:系統採用惰性氣體(如氮氣)作爲輸送介質,全程氧濃度監測並自動補氣,從根源消除爆炸三要素。電氣元件選用防爆等級ExdⅡCT6,管道設置泄爆口和阻火器,有助於極端工況下的安全。
2. 全密閉輸送:從進料口到出料口,所有連接處採用特殊密封結構,物料在負壓或正壓密閉管道中運行,無任何泄漏點,充分杜絕粉塵外溢。
3. 耐磨與長壽命:管道彎頭採用耐磨陶瓷內襯或高鉻合金,使用壽命提升3倍以上;直管選用加厚無縫鋼管,表面經硬化處理,減少磨損。
4. 智能監控與控制:集成PLC控制系統,實時顯示輸送壓力、流量、氧濃度等參數,並具備故障自診斷與遠程報警功能,操作簡便,維護成本低。
實施效果
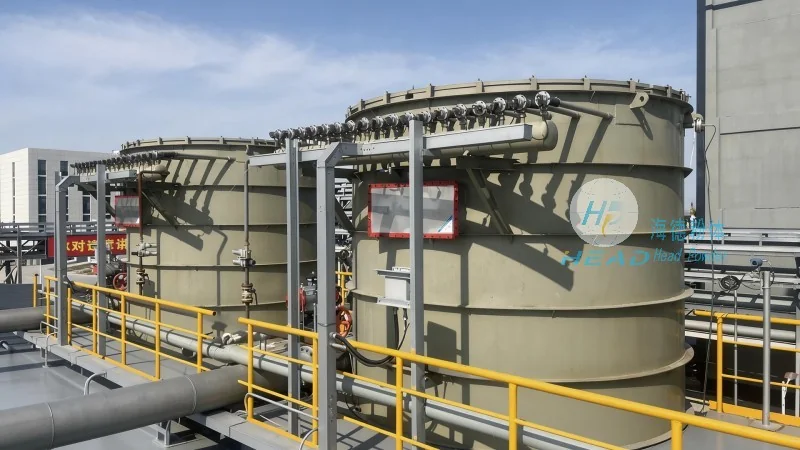
該方案投用後,客戶生產現場粉塵濃度降至安全閾值以下,順利通過防爆驗收。設備連續運行週期從原來的2個月延長至8個月以上,原料損耗下降95%,人工維護頻次減少70%。目前系統已正常運行超過2年,成爲客戶內部安全生產的標杆案例。