

浙江台州炭黑粉料負壓集中供料氣力輸送工程
在浙江台州某炭黑生產企業,傳統的人工搬運與正壓輸送方式長期面臨粉塵泄漏嚴重、管道堵塞頻繁、設備維護成本高等問題。炭黑粉體作爲一種超細、低密度、高附着性的物料,在輸送過程中極易飄散,不僅造成原料浪費,更對車間環境和操作人員健康構成威脅。海德粉體針對此類工況,爲其部署了一套負壓集中供料氣力輸送系統,實現了從投料至生產終點的全封閉、自動化轉運。
案例背景
某公司主要從事炭黑母粒及特種炭黑的生產,其原料炭黑需從倉庫輸送至多個配料工位。原有輸送方式採用人工叉車加小袋投料,粉塵濃度高達30mg/m³,且管道磨損嚴重,平均每三個月需更換彎頭。
客戶痛點
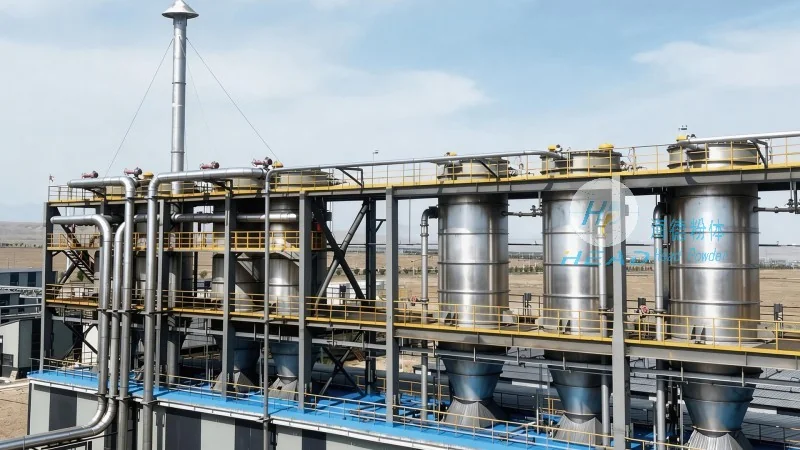
- 粉塵污染嚴重:炭黑粒徑約20-50μm,正壓輸送時密封性不足,車間內PM2.5濃度超標,不符合環保要求。
- 堵料與架橋:炭黑易吸潮、易靜電團聚,在管道彎頭及閥門處頻繁堵塞,導致停機清理,影響生產效率。
- 能耗與損耗:正壓空壓機功耗高,且因泄漏造成的物料損失每年約佔總量的1.5%。
- 維護成本高:管道磨損快,換件頻繁,同時需安排專人24小時監控運行。
海德粉體解決方案
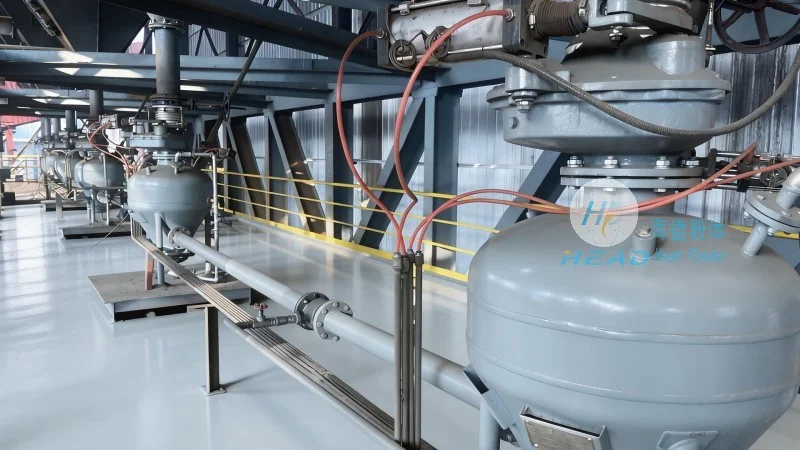
針對上述問題,海德粉體設計了負壓集中供料氣力輸送系統,核心包含真空泵站、不鏽鋼管道、旋轉給料閥、自動反吹過濾器及集中控制櫃。系統以負壓氣流爲動力,將炭黑從儲料倉經吸嘴吸入管道,通過氣固分離裝置後進入使用點料倉,全程密閉運行。
產品優勢
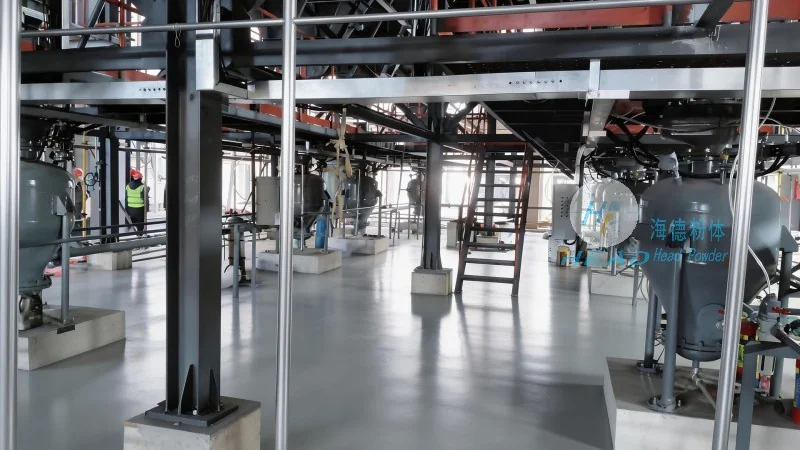
- 全密閉負壓輸送:系統內部工作壓力爲-0.04~-0.06MPa,設備接口均採用氣動密封,實現粉塵零外溢,車間環境符合GBZ 2.1職業接觸限值要求。
- 可靠性能防堵設計:管道內壁採用鏡面拋光處理,彎頭部位配置耐磨陶瓷內襯;同時通過變頻調節風量,配合自動反吹系統,有效消除靜電累積與物料架橋。
- 智能化集中管控:PLC自動控制多通道切換與料位聯鎖,支持遠程監控與故障報警,實現無人值守運行,減少人工干預。
- 低能耗與低損耗:相同輸送量下,負壓系統能耗僅爲正壓系統的65%,且物料損失率降低至0.1%以下。
該系統上線運行後,該企業車間粉塵濃度降至2mg/m³以下,年減少物料損耗約12噸,設備故障停機時間下降80%,綜合運行成本降低30%。海德粉體通過定製化的負壓集中供料方案,助力浙江及台州地區的炭黑行業實現清潔生產與效率提升。
上一篇:
下一篇:江蘇鎮江碳酸鈣與滑石粉雙物料自動輸送實例
返回列表